Techniczne części OE

Części stalowe tłoczone i głęboko tłoczone według Państwa rysunku
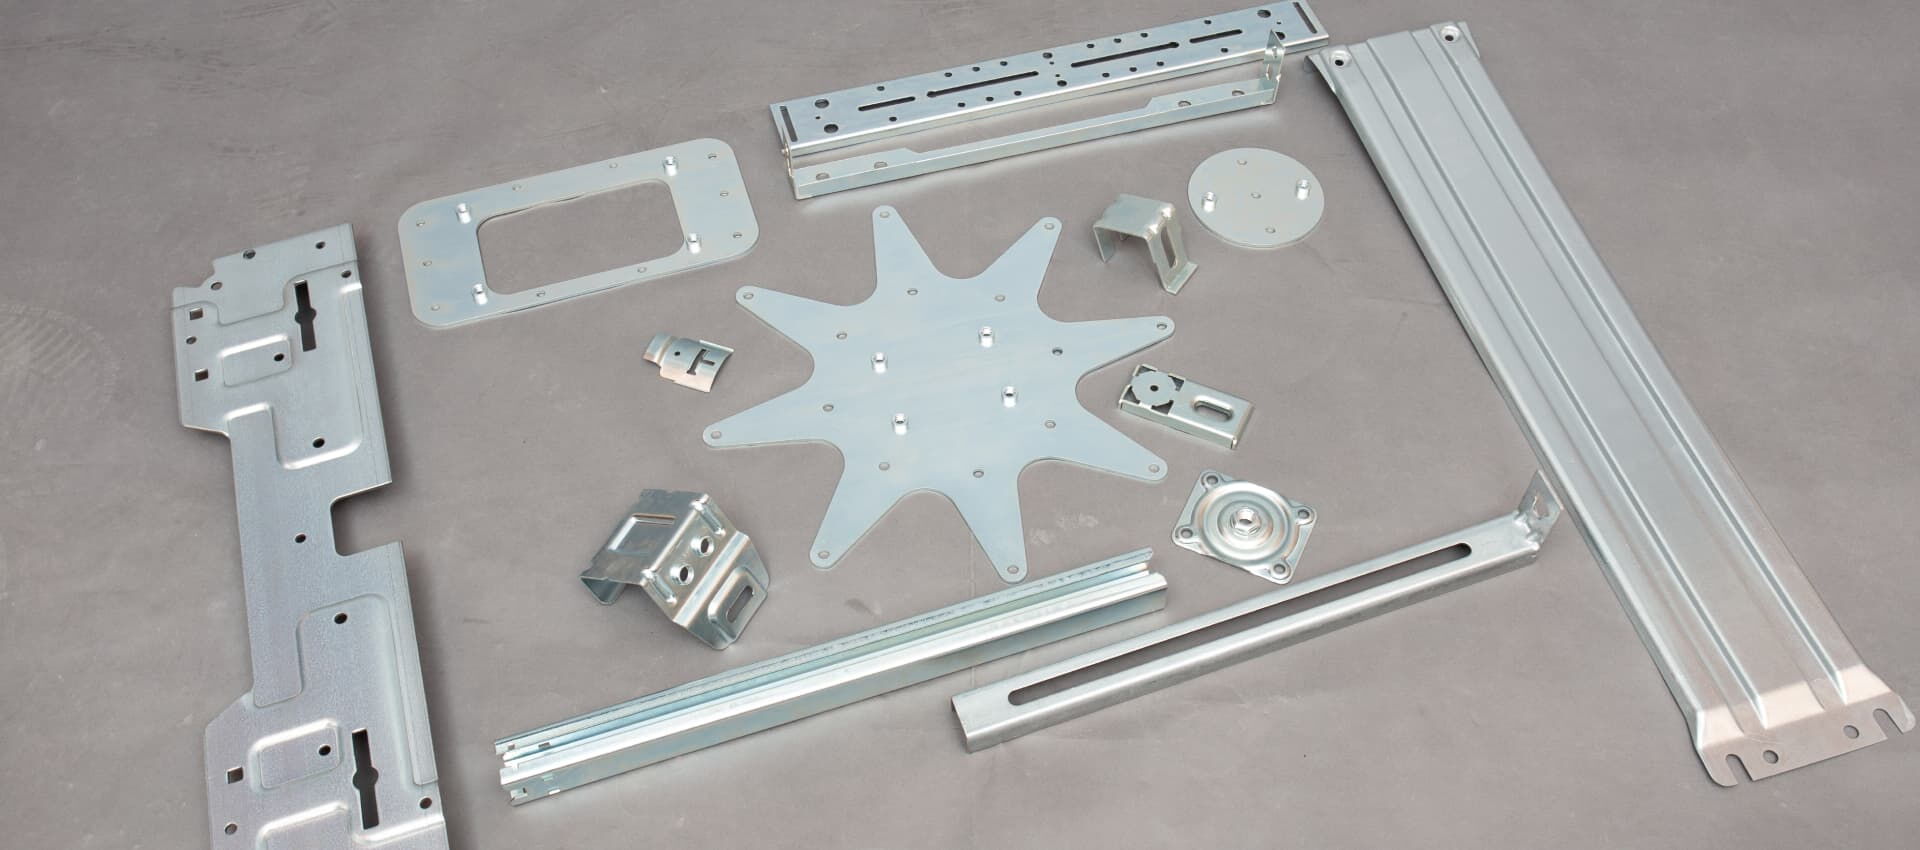
Tłoczenie na prasach do 630 t, spawanie, wtrysk tworzyw, cynkowanie, malowanie proszkowe i montaż w jednym zakładzie w Słowenii.
Części stalowe tłoczone i głęboko tłoczone według Państwa rysunku

Części OE od producenta kółek

Od 1954 roku tłoczymy części, które obracają się i skręcają pod obciążeniem, a więc kółka, koła i ich widełki.

Te same prasy, linie cynkowania i linie montażowe wytwarzają części tłoczone, głęboko tłoczone i spawane według Państwa rysunku.

Widełki kółek muszą przez lata utrzymywać wąskie tolerancje i niskie tarcie pod obciążeniem. Tę samą wiedzę stosujemy w technicznych częściach OE dla innych branż.

Nasz własny dział obróbki powierzchni cynkuje galwanicznie, pasywuje i maluje proszkowo części, więc opuszczają zakład gotowe.

Tłoczenie, spawanie, wtrysk, cynkowanie i montaż planujemy jako jedno zlecenie, dzięki czemu w Państwa projekcie jest tylko jeden dostawca.

Głębokie tłoczenie

Blacha do 10 mm grubości i 1 000 mm szerokości.

Tłoczenie transferowe

Blacha do 5 mm grubości i 600 mm szerokości, do dużych serii.

Cynkowanie galwaniczne

Od 10 do 15 µm, do 240 h w badaniu w komorze solnej.

Malowanie proszkowe

Pojedyncza warstwa do 100 µm, ponad 500 h w badaniu w komorze solnej.

ESE
Europlast
Gebhardt
Green City
FACOM
SIP
Plastoform
SULO
Trimex
Weber
ESE
Europlast
Gebhardt
Green City
FACOM
SIP
Plastoform
SULO
Trimex
Weber

Procesy pod jednym dachem

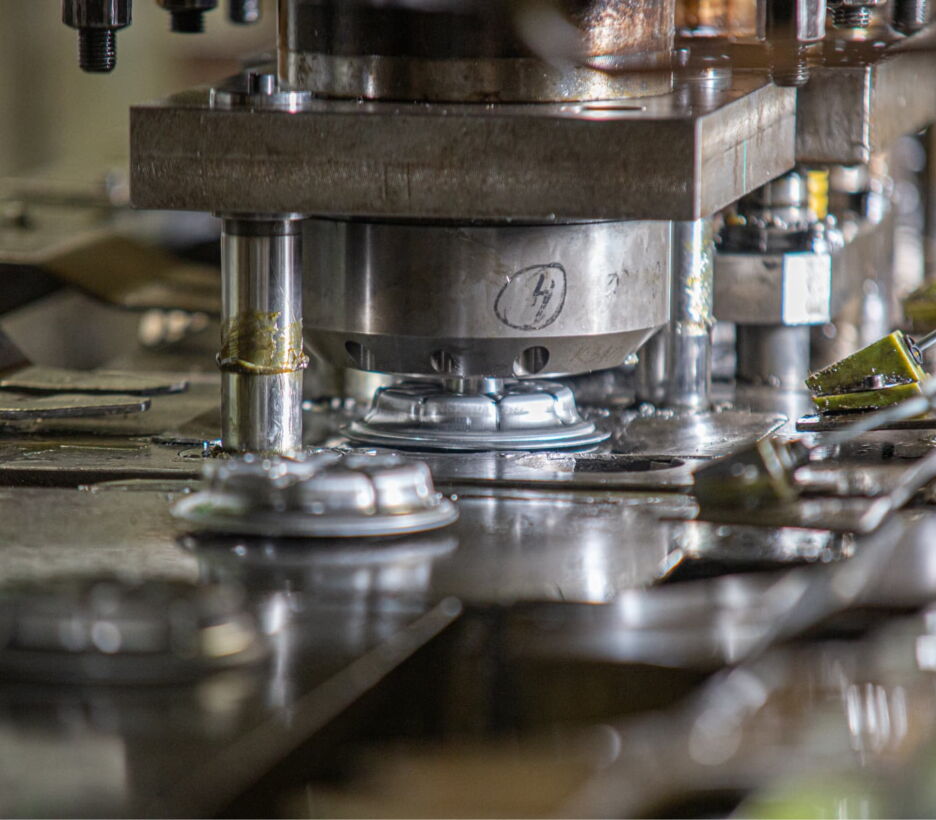
Progressive press tool stamping steel parts

Prasy mechaniczne, transferowe i serwo od 100 do 630 t, do małych serii i dużych wolumenów.

  • Klasyczne tłoczenie
  • Tłoczenie transferowe i na prasach serwo
  • Głębokie tłoczenie
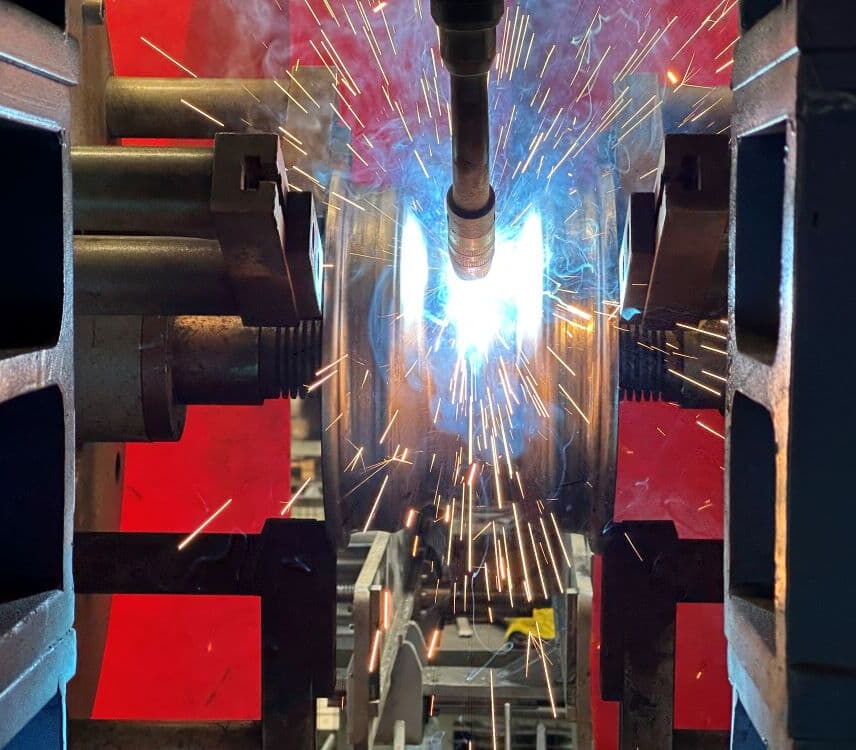
Robot welding of steel parts

Zgrzewanie punktowe, spawanie MIG, MAG i obwodowe zespołów stalowych, na 4 maszynach do spawania obwodowego i 3 stanowiskach ręcznych.

  • Spawanie obwodowe
  • Spawanie ręczne
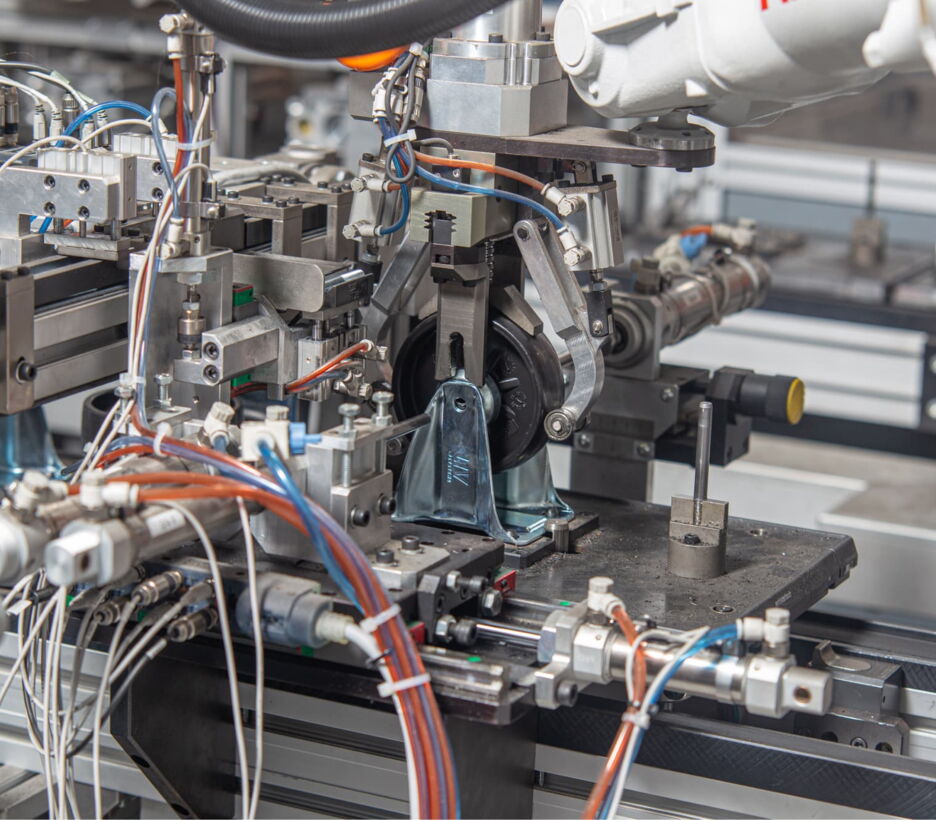
Automated assembly station with pneumatic grippers

Montujemy części i podzespoły w kompletne, gotowe do użycia wyroby, na 6 automatycznych i 5 ręcznych liniach montażowych.

  • Montaż automatyczny
  • Montaż ręczny
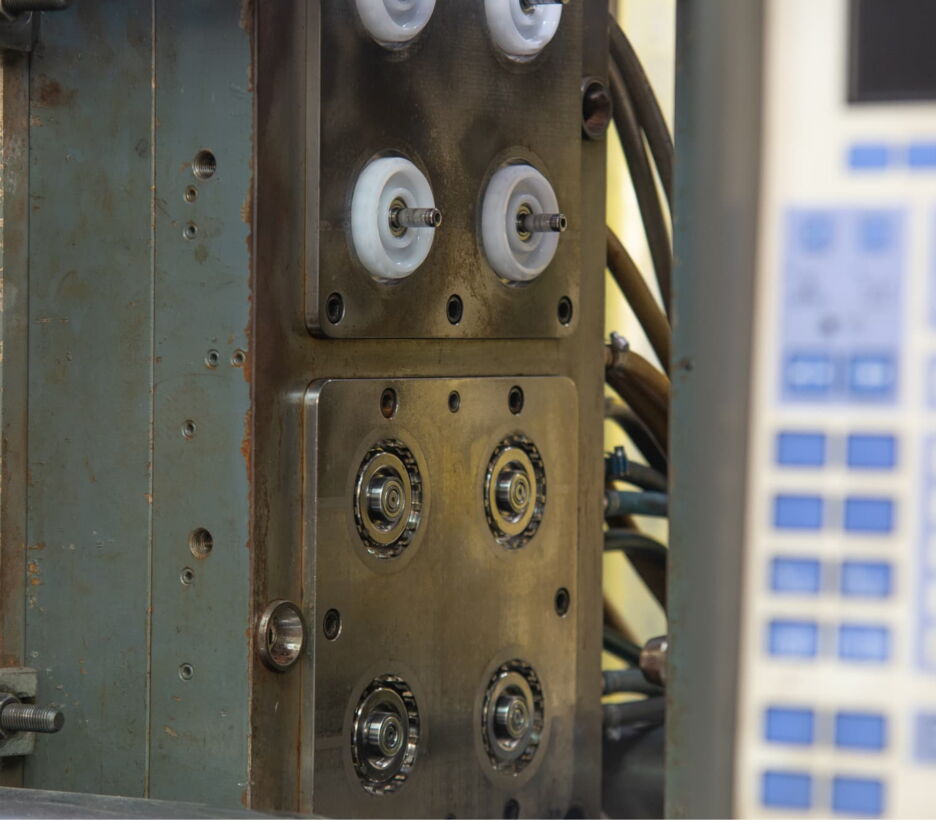
Mould in a plastic injection moulding machine

Części z tworzyw PA, PP, PU, PE i TPE na 9 wtryskarkach do 350 t, z czego jedna jest przeznaczona do wtrysku 2K.

  • Wtrysk termoplastów (PA, PP, PU, PE, TPE)
  • Wtrysk 2K
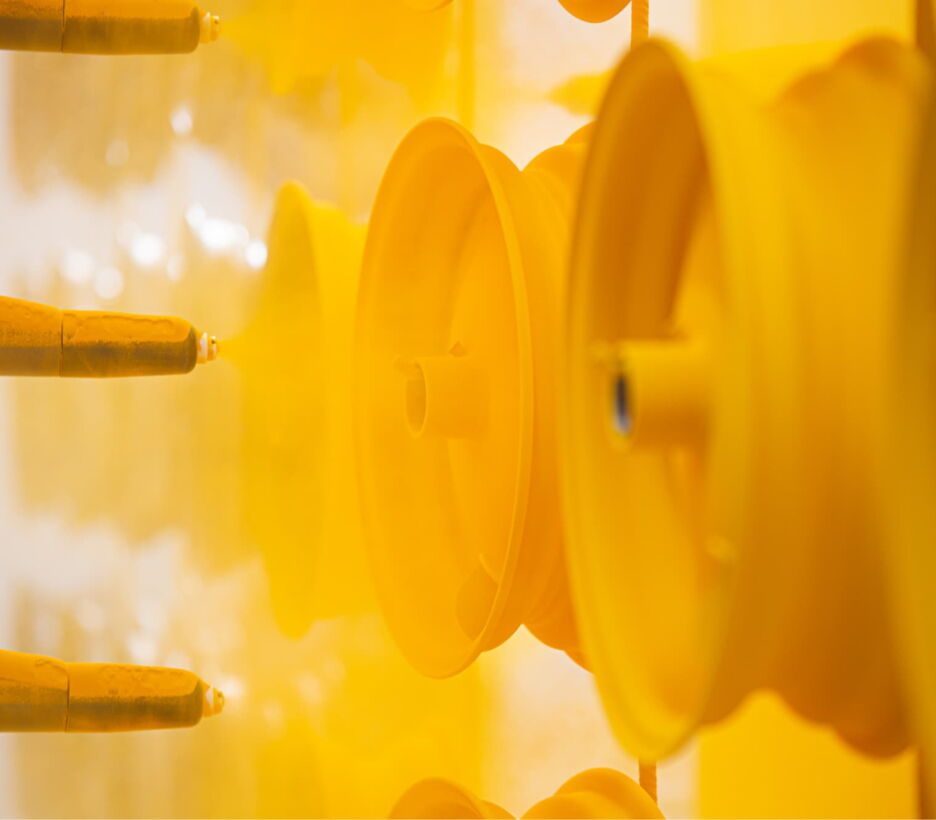
Yellow powder-coated rims on the line

Cynkowanie galwaniczne z pasywacją bez Cr6+ na linii wieszakowej i linii bębnowej oraz malowanie proszkowe. Cynkujemy i malujemy również stalowe części, które przysyłają nam klienci.

  • Cynkowanie galwaniczne i pasywacja
  • Malowanie proszkowe
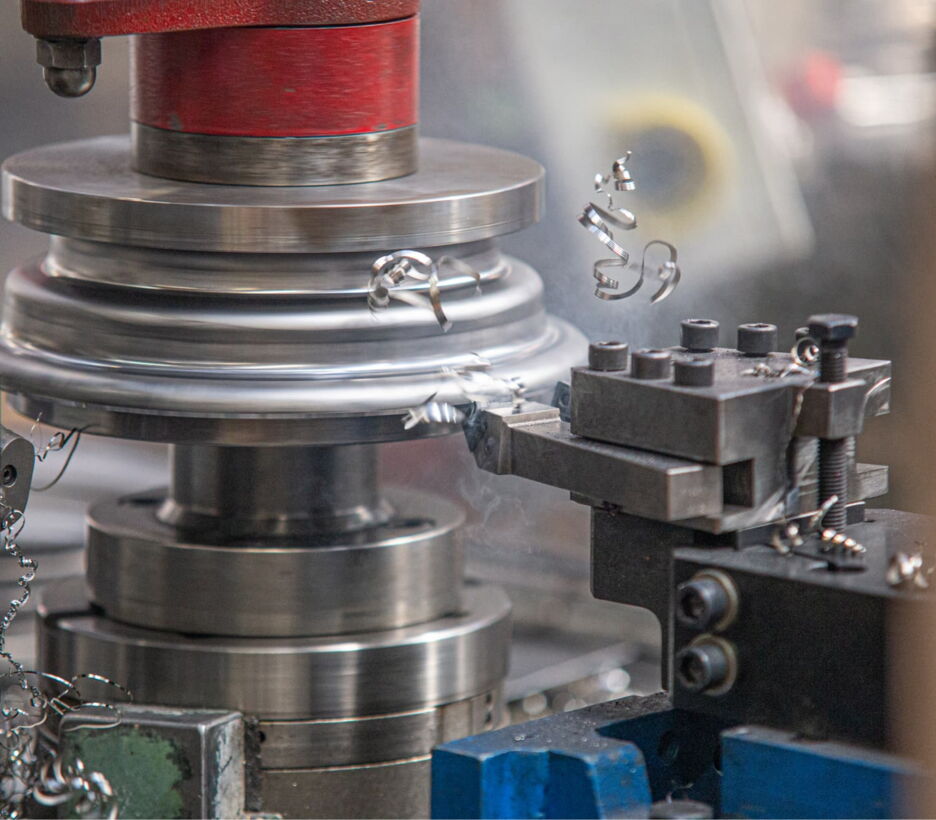
Forming tool on a production machine

Obcinanie, rolowanie i zawijanie krawędzi części tłoczonych do wymiaru końcowego. Wykroje cięte laserem i obróbkę CNC kupujemy od partnerów, gdy część tego wymaga.

  • Obcinanie
  • Rolowanie
  • Zawijanie

Rozdrobnione łańcuchy dostaw

Co idzie źle, gdy każdy etap ma innego dostawcę

  • Części jeżdżą między tłocznią, spawalnią, cynkownią i montażownią
  • Każdy transport dodaje koszty i dni
  • Problemy z jakością trudno przypisać jednemu dostawcy
  • Opóźnienie u jednego podwykonawcy zatrzymuje cały łańcuch

Zapytaj nas

Jeden zakład

Co zmienia jeden zakład

  • Tłoczenie, spawanie, wtrysk, cynkowanie, malowanie i montaż w Postojnie
  • Brak transportu między etapami procesu
  • Jeden system jakości (ISO 9001) i jeden kontakt
  • Krótszy termin realizacji od zwoju blachy do gotowej części

Poproś o wycenę

Park maszynowy według procesów

Maszyny i ich wartości graniczne dla każdego procesu. Jeśli Państwa część mieści się w tych wartościach, możemy ją wykonać w Postojnie.

Klasyczne tłoczenie i kształtowanie

Wykrawanie, wytłaczanie reliefowe, kołnierzowanie i kalibrowanie płaskiej blachy narzędziami postępowymi i pojedynczymi.

  • Maksymalny nacisk prasy: 500 t
  • Maksymalny skok: 400 mm
  • Maksymalna grubość materiału: 7 mm
  • Maksymalny wymiar detalu: 1 500 x 1 000 mm

Tłoczenie transferowe i na prasach serwo

Pracujemy na trzech prasach transferowych, w tym na nowej Mossini oraz na dwóch starszych prasach z Ravne i Erfurtu. W tłoczeniu transferowym część przechodzi przez kilka stanowisk w jednej prasie, co pozwala uzyskać złożone kształty przy dobrym wykorzystaniu materiału. Prasa transferowa Mossini obsługuje blachę do 5 mm.

Nasza prasa serwo Mossini pracuje ze zwoju, z odwijarką, prostownicą i podajnikiem zygzakowym, i kształtuje blachę do 10 mm. Silnik momentowy napędza wał korbowy bezpośrednio, bez koła zamachowego i sprzęgła, więc prędkość i położenie suwaka programuje się dla każdej części, na przykład wolniej podczas wytłaczania, a szybciej przy skoku powrotnym. Podajnik zygzakowy przesuwa taśmę na boki między skokami, dzięki czemu okrągłe wykroje można rozmieścić gęściej i zostaje mniej odpadu.

  • Maksymalny nacisk prasy: 630 t
  • Maksymalny skok: 420 mm (transfer)
  • Maksymalna grubość materiału: 10 mm
  • Wydajność: do 38 części na minutę

Głębokie tłoczenie

Stempel wciąga wykrój blachy do matrycy i tworzy puste w środku, bezszwowe części, które mogą być głębsze niż ich średnica.

  • Maksymalny nacisk prasy: 630 t
  • Maksymalny skok: 1 000 mm
  • Maksymalny wymiar detalu: 1 200 x 1 200 mm
  • Maksymalna grubość materiału: 10 mm

Spawanie obwodowe i ręczne

Spawanie obwodowe okrągłych części, takich jak felgi i piasty, oraz spawanie ręczne zespołów i małych serii.

  • Technologia Synchro Pulse
  • Potrójne spawanie jednoczesne
  • Maszyny do spawania obwodowego: 4
  • Stanowiska ręczne: 3

Wtrysk termoplastów (PA, PP, PU, PE, TPE)

Części i koła z tworzyw sztucznych o ścisłych wymiarach i czystej powierzchni, ze standardowych lub specjalnych materiałów.

  • Wtryskarki: 9 (od 80 do 350 t), w tym jedna do 2K
  • Maksymalna siła zamykania: 350 t
  • Materiały specjalne: przewodzące, odporne na wysoką temperaturę, wzmacniane włóknem szklanym

Wtrysk 2K

Wtrysk 2K łączy w jednej części dwa materiały o różnych właściwościach, kolorach lub twardości, na przykład twardą tarczę koła z miękkim bieżnikiem, bez dodatkowego etapu montażu.

  • Wtryskarka 2K: 350 t

Montaż automatyczny i ręczny

Linie automatyczne do kółek i podzespołów w dużych seriach, linie ręczne do małych serii i wariantów.

  • Automatyczne linie montażowe: 6
  • Ręczne linie montażowe: 5

Cynkowanie galwaniczne i pasywacja

Warstwa cynku chroni stal, a pasywacja na wierzchu spowalnia korozję samego cynku. Nasze linie pracują bez Cr6+.

  • Linia wieszakowa: 1 100 kg na godzinę
  • Linia bębnowa: 1 000 kg na godzinę
  • Niebieska pasywacja na bazie Cr(III)
  • Bez Cr6+

Malowanie proszkowe

Malowanie proszkowe daje grubsze i twardsze wykończenie niż malowanie na mokro, prawie bez emisji rozpuszczalników.

  • Rodzaje proszków: poliestrowe, epoksydowo-poliestrowe
  • Wykończenie: błyszczące, półbłyszczące, matowe
  • Maksymalny wymiar detalu: 1 500 x 800 x 700 mm

Obcinanie, rolowanie i zawijanie

Obcinanie usuwa materiał z krawędzi tłoczonej części, aby uzyskać czystą, równą krawędź. Zawijanie zwija krawędź w okrągły profil, co usztywnia część i usuwa ostrą krawędź.

  • Stanowiska do obcinania: 6
  • Stanowisko do zawijania: 1

Kontrola jakości

Części są kontrolowane na każdym etapie produkcji, a nowe produkty testujemy w naszym laboratorium przed produkcją seryjną.

Kontrola jakości
Kontrola jakości
Kontrola jakości
Kontrola jakości
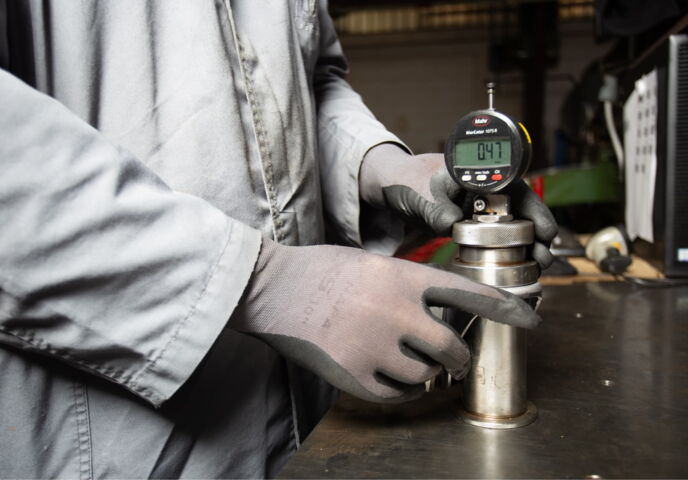
Checking a part with a digital dial gauge

Kontrola

Kontrola na każdym etapie produkcji, w ramach naszego systemu jakości ISO 9001.
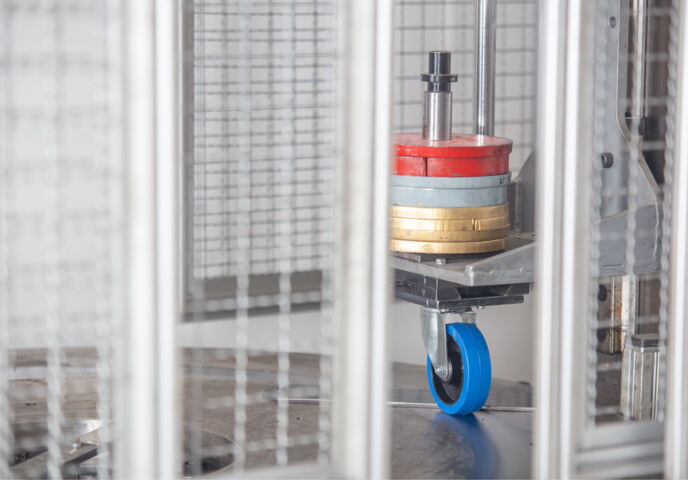
Castor on a test bench

Badania

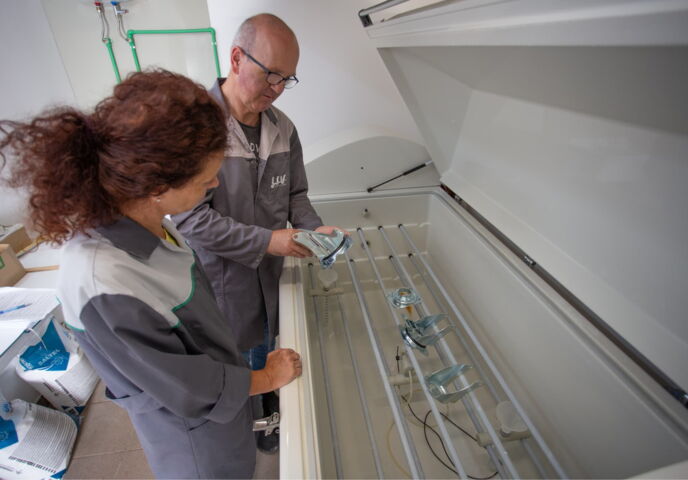
Nasze laboratorium bada trwałość i wytrzymałość w warunkach odwzorowujących rzeczywiste użytkowanie, w pomieszczeniach i na zewnątrz.

  • Stanowiska badawcze dla wymaganych norm (EN 840-5, RAL-GZ 951/1 i inne)
  • Komora solna (ISO 9227)
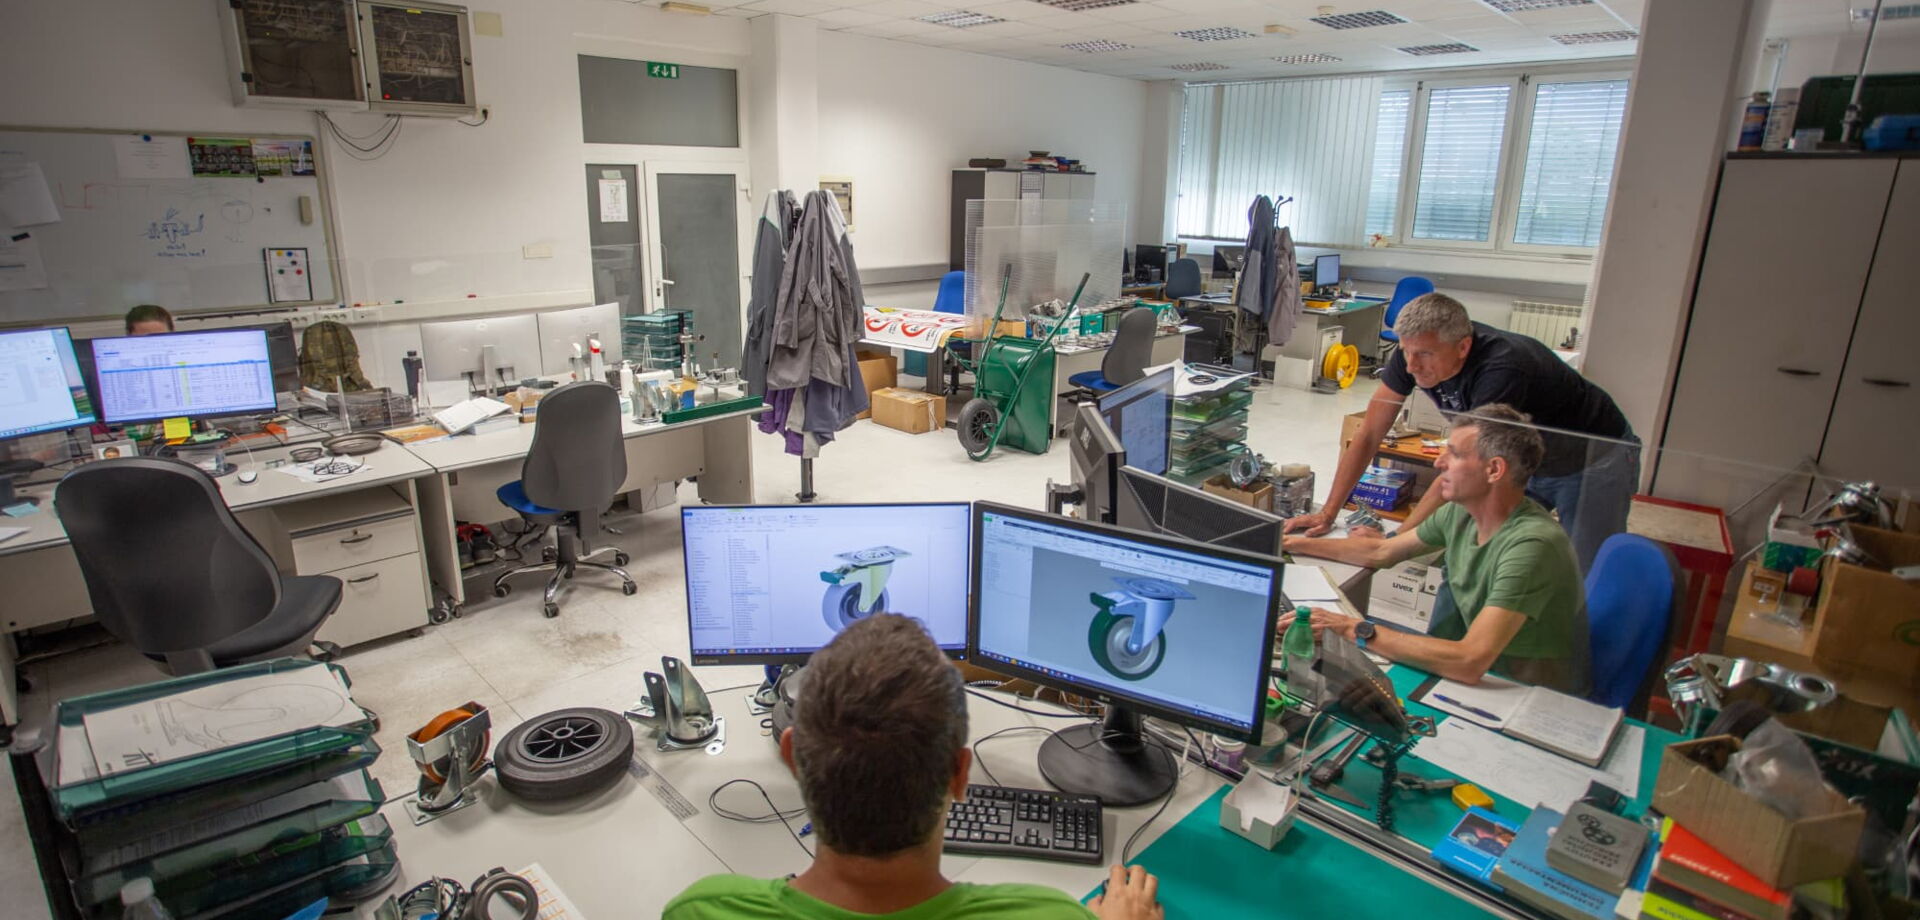
LIV engineers inspecting parts in production

Symulacja

Zanim nowa część trafi do narzędziowni, symulacja MES przewiduje jej zachowanie pod obciążeniem, dzięki czemu konstrukcję można najpierw skorygować.

  • Analiza metodą elementów skończonych (MES)
Badania i rozwój
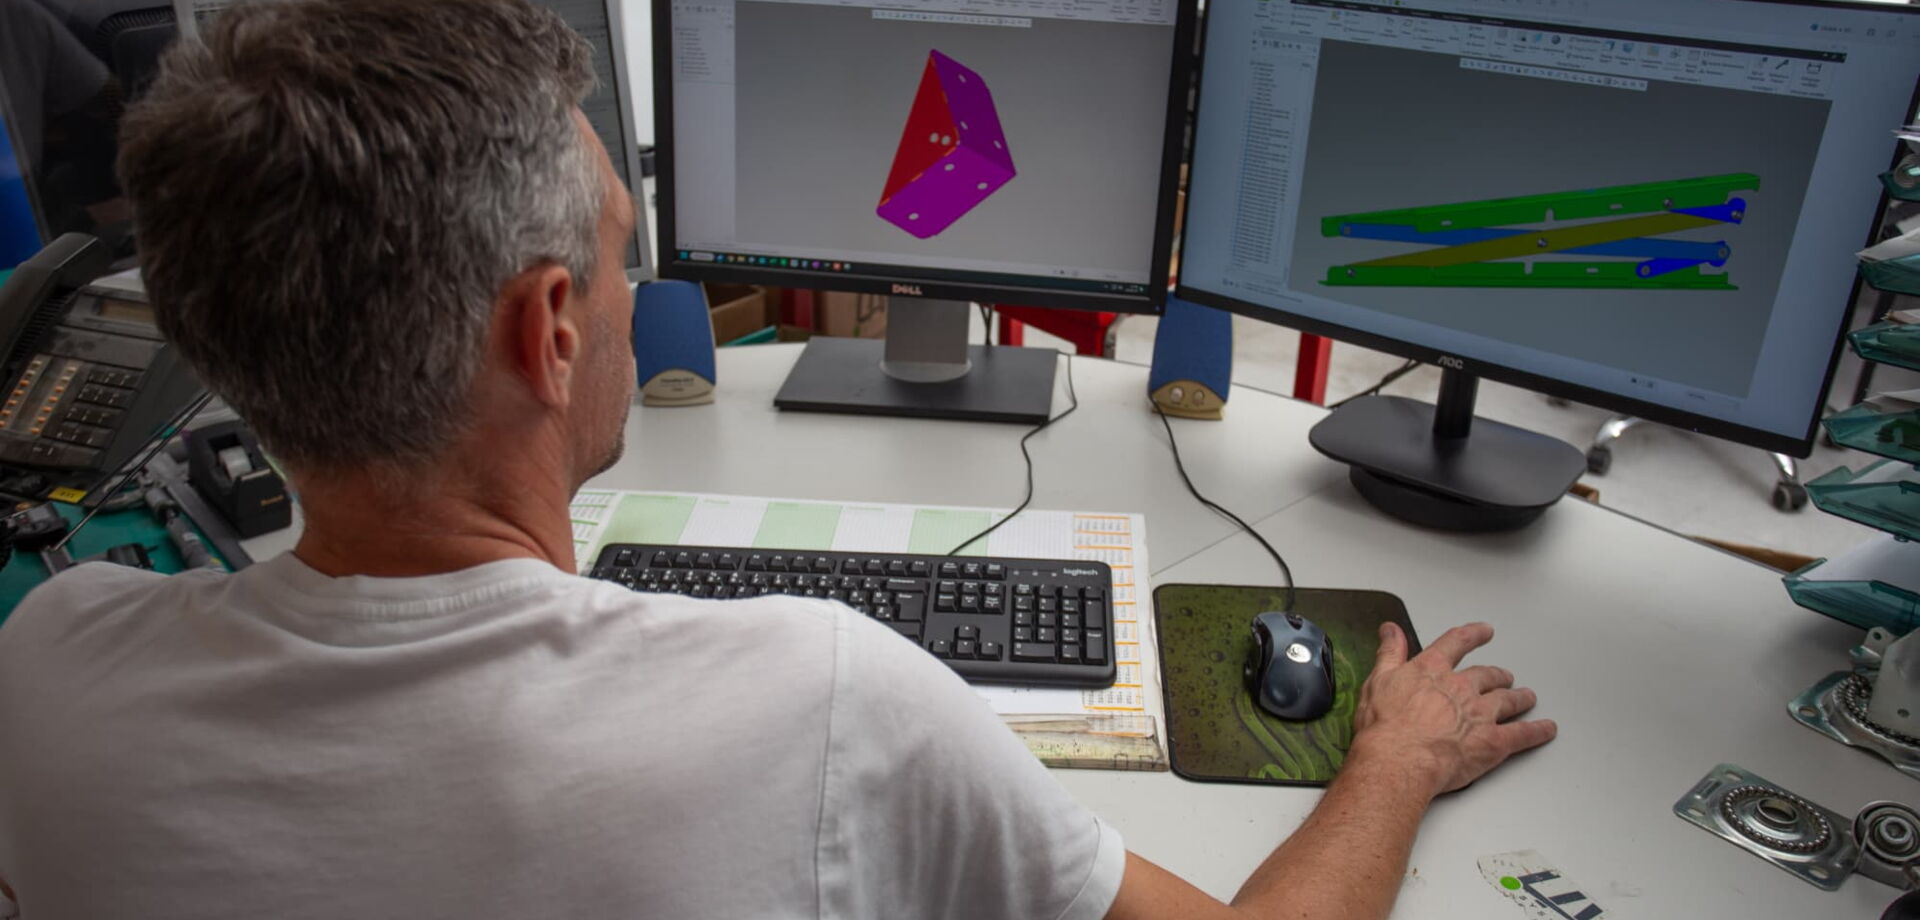
Modele CAD
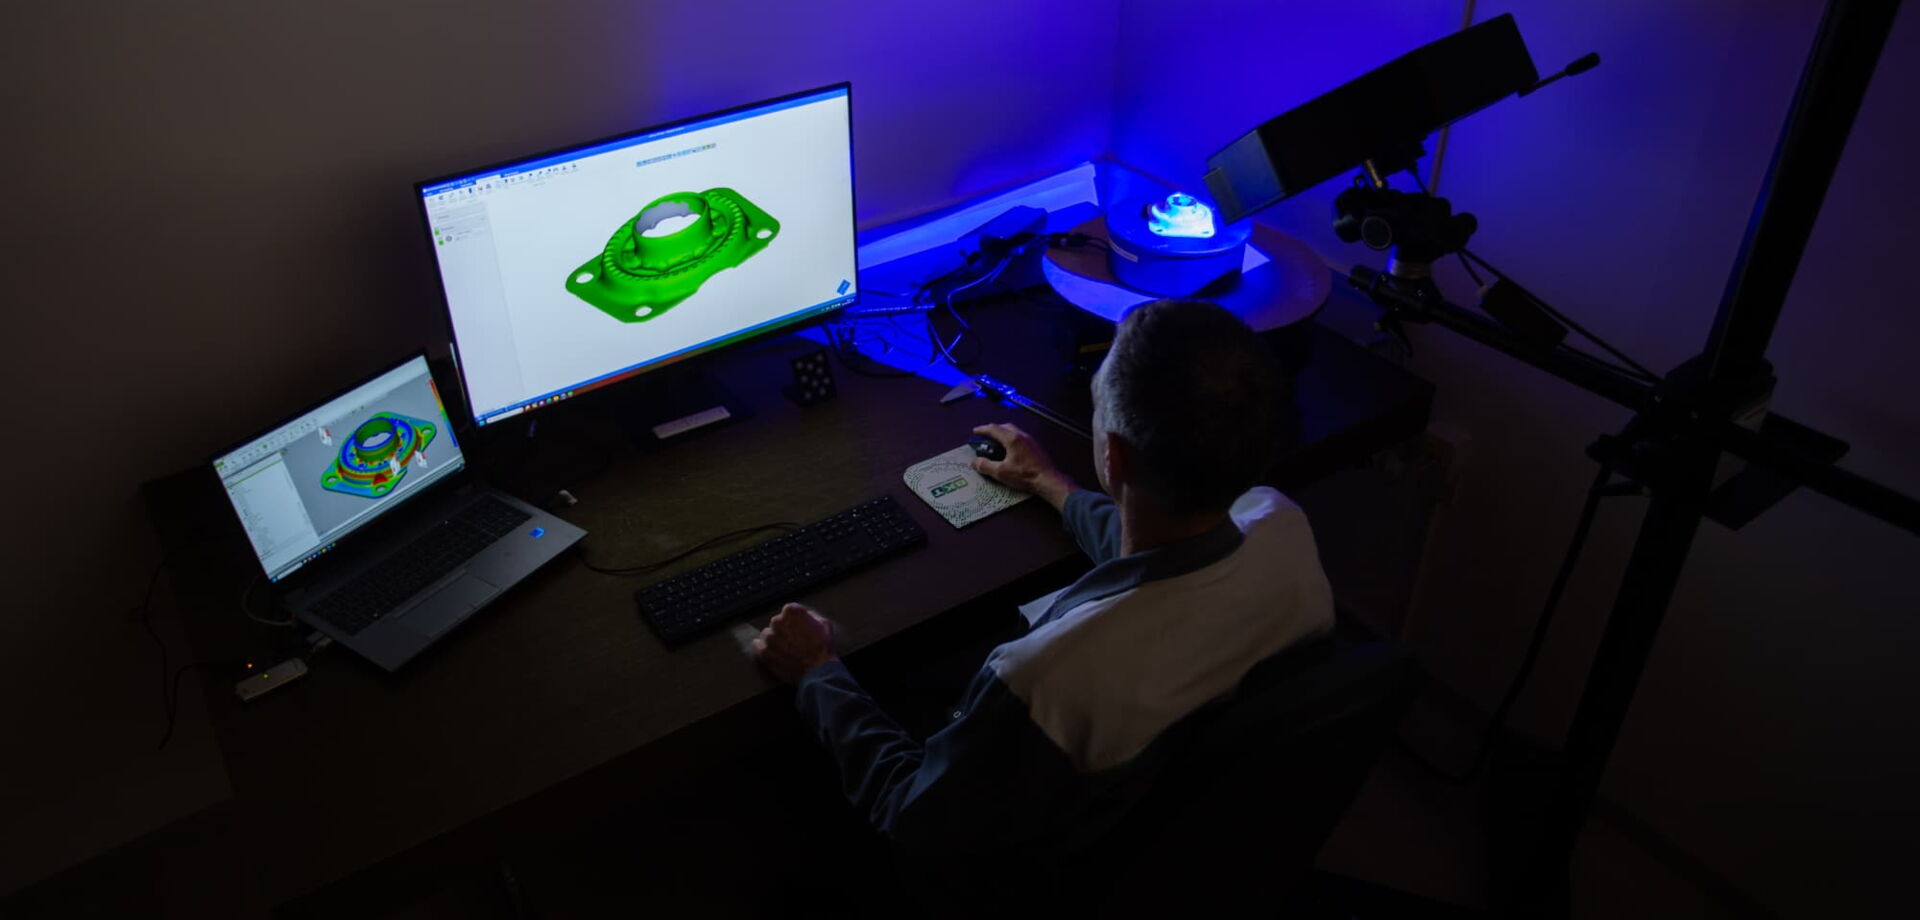
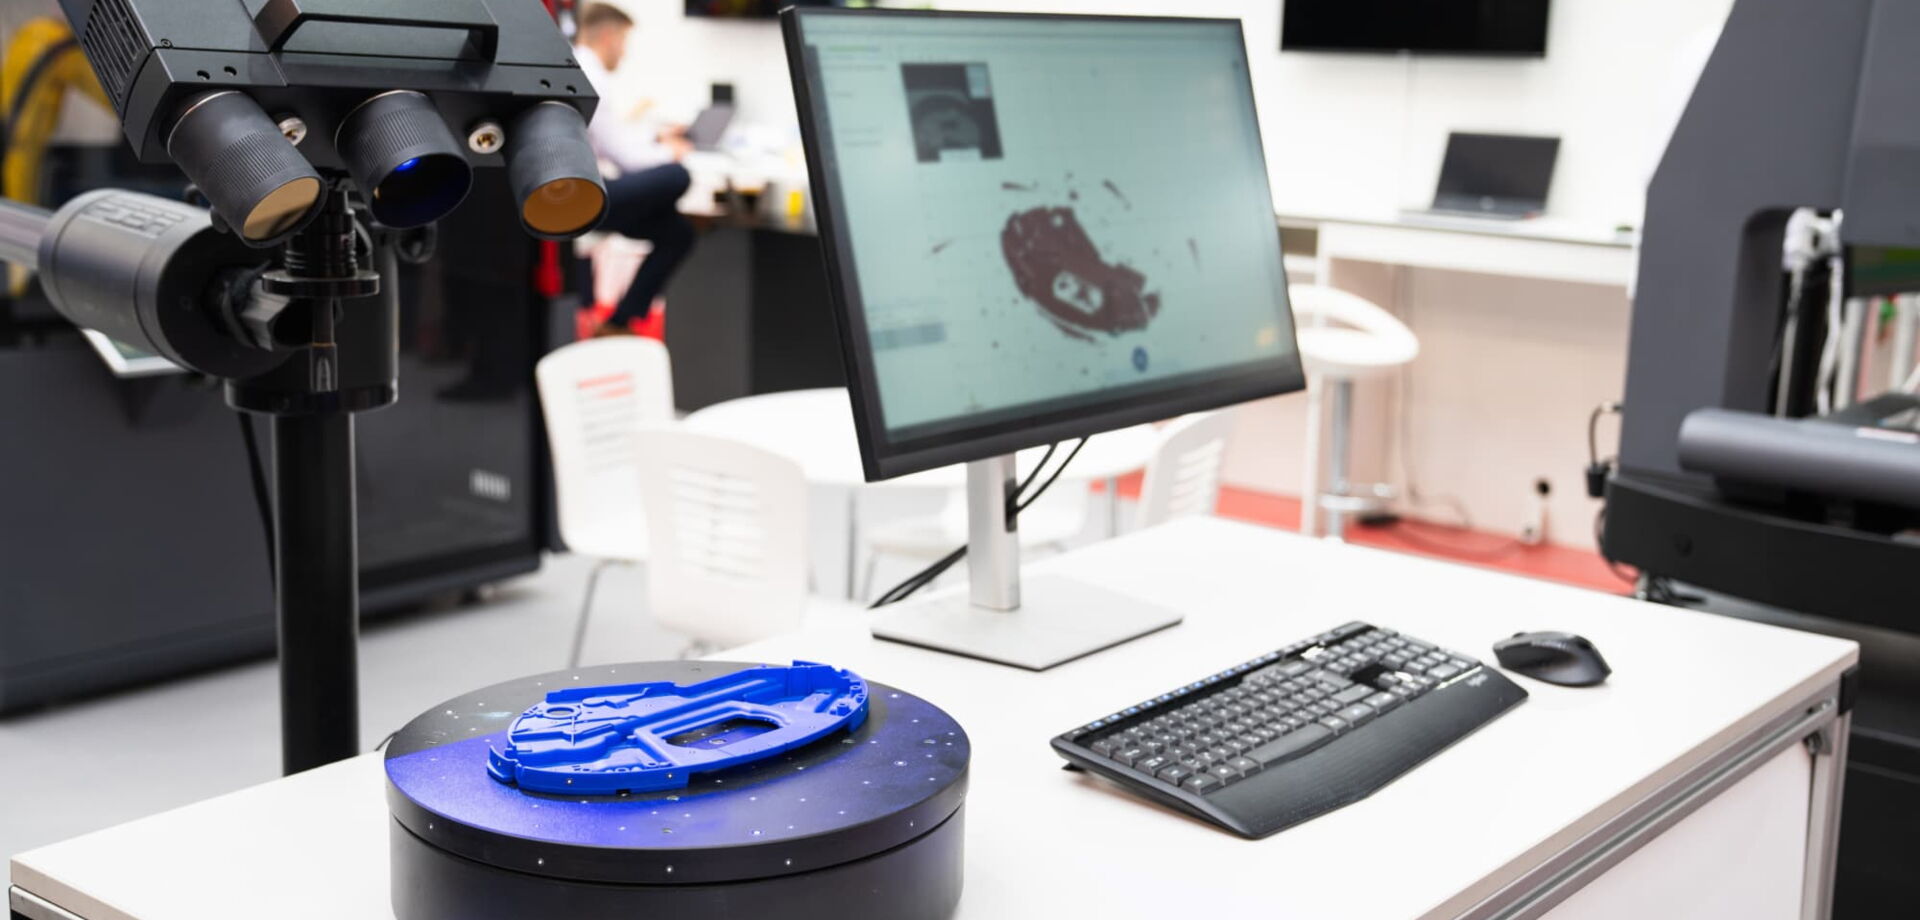
Skanowanie 3D
Inżynieria odwrotna

Badania i rozwój

Nasz dział R&D opracowuje części na zamówienie i ulepsza istniejące pod kątem kosztu, funkcji i produkcji.

Modele CAD

Projektujemy w 3D CAD, więc część można sprawdzić i zmienić, zanim powstanie jakiekolwiek narzędzie.

Skanowanie 3D

Skanowanie 3D pozwala nam mierzyć części bezdotykowo, do kontroli jakości, inżynierii odwrotnej i prac rozwojowych.

Inżynieria odwrotna

Na podstawie istniejącej części lub próbki wykonujemy rysunek i model 3D, aby część można było ulepszyć albo wyprodukować ponownie.

Od rysunku do produkcji seryjnej

1

Etap 1

Rysunek i ilości

Przesyłają nam Państwo pomysł lub rysunek, ilości i harmonogram. Nasi inżynierowie przygotowują model CAD i wskazują wszystko, co utrudniłoby tłoczenie, spawanie lub cynkowanie części.

2

Etap 2

Prototyp

Po zatwierdzeniu modelu CAD wykonujemy prototyp, w razie potrzeby z wykrojami ciętymi laserowo przez partnera, i sprawdzamy go pod kątem Państwa wymagań.

3

Etap 3

Zatwierdzenie prototypu

Państwo testują prototyp. Poprawiamy to, co wymaga poprawy, zanim powstanie jakiekolwiek narzędzie.

4

Etap 4

Narzędzia i proces

Po zatwierdzeniu projektujemy narzędzia i przepływ produkcji, uwzględniając czas cyklu, wykorzystanie materiału i koszt.

5

Etap 5

Seria próbna

Seria próbna z narzędzi seryjnych potwierdza proces i część przed pełną produkcją.

6

Etap 6

Produkcja seryjna

Część trafia do produkcji seryjnej na zatwierdzonych narzędziach i procesie.

Czego Państwo od nas potrzebują?

Państwa projekt

01

Nowa część

Mają Państwo pomysł lub rysunek i szukają dostawcy, który opracuje i wyprodukuje część metalową.

02

Ulepszenie istniejącej części

Chcą Państwo zmienić istniejącą część pod nowe wymagania, niższy koszt albo łatwiejszą produkcję.

03

Drugie źródło lub nowy dostawca

Potrzebują Państwo dostawcy części, która jest już w produkcji, ze stałą jakością i terminowymi dostawami.

Dlaczego producenci OEM pracują z nami

Jeden zakład

Tłoczenie, spawanie, wtrysk, cynkowanie, malowanie i montaż w jednym zakładzie w Postojnie.

Certyfikowana jakość

Zarządzanie jakością wg ISO 9001 i zarządzanie środowiskowe wg ISO 14001, z kontrolą na każdym etapie produkcji.

Od prototypu do serii w ciągu tygodni

Projektowanie, narzędziownia i produkcja działają blisko siebie, więc od pierwszego pomysłu do części seryjnych dochodzimy w ciągu tygodni.

Inżynierowie, którzy rozmawiają z inżynierami

Państwa inżynierowie rozmawiają bezpośrednio z naszymi o rysunku, tolerancjach i procesie.

Koszt jednej części

Każdy proces planujemy tak, aby oszczędzać czas, energię i materiał przy Państwa zamówieniu.

Od 1954 roku w tłoczeniu

Kształtujemy stal na kółka, koła i felgi od 1954 roku.