Parti tecniche OE

Parti in acciaio stampate e imbutite secondo il vostro disegno
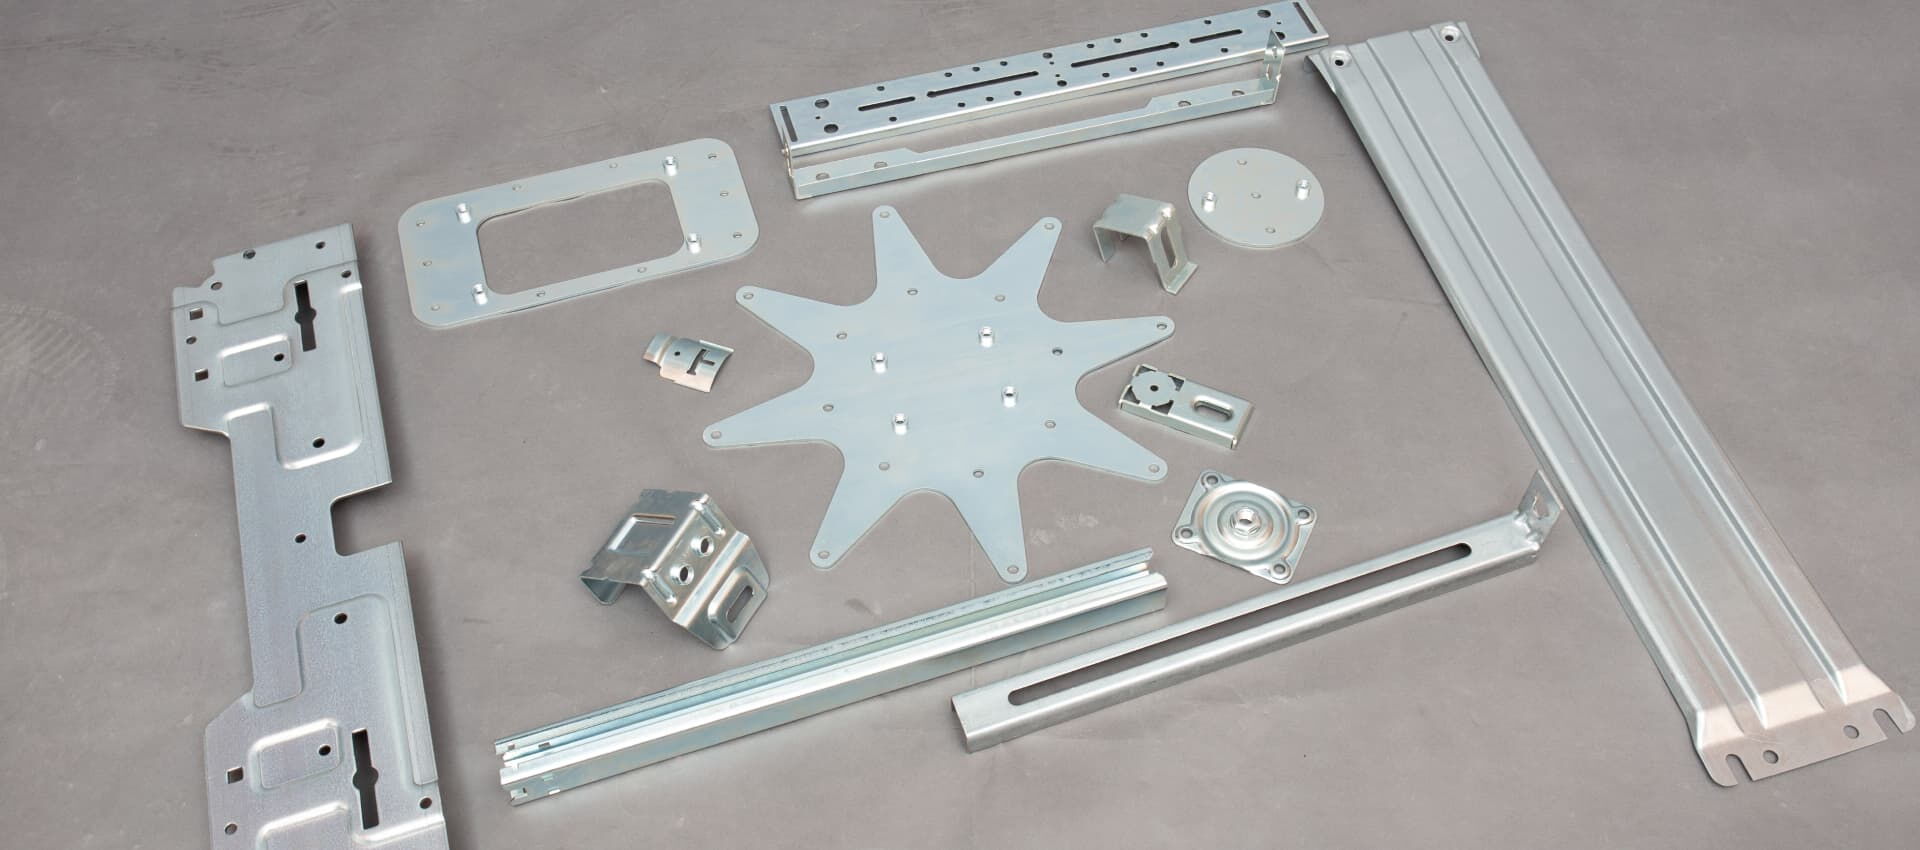
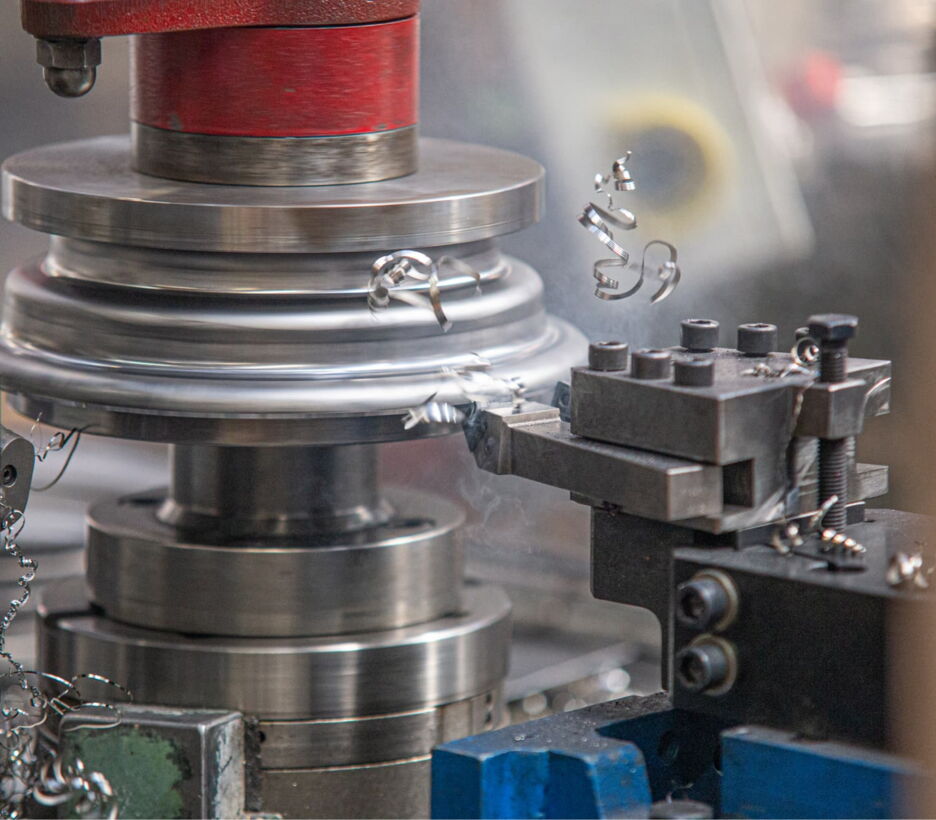
Stampaggio fino a 630 t, saldatura, stampaggio a iniezione, zincatura, verniciatura a polvere e assemblaggio in un solo stabilimento in Slovenia.
Parti in acciaio stampate e imbutite secondo il vostro disegno

Parti OE da un produttore di ruote e rotelle

Dal 1954 stampiamo pezzi che girano e ruotano sotto carico: ruote, rotelle e i loro supporti.

Le stesse presse, linee di zincatura e linee di assemblaggio producono parti stampate, imbutite e saldate secondo il vostro disegno.

I supporti delle ruote devono mantenere tolleranze strette e basso attrito per anni sotto carico. Applichiamo la stessa esperienza alle parti tecniche OE per altri settori.

Il nostro reparto di trattamento della superficie zinca elettroliticamente, passiva e vernicia a polvere i pezzi, che escono dallo stabilimento già finiti.

Stampaggio, saldatura, stampaggio a iniezione, zincatura e assemblaggio sono pianificati come un unico lavoro, il che riduce a uno il numero di fornitori del vostro progetto.

Imbutitura profonda

Lamiera fino a 10 mm di spessore e 1.000 mm di larghezza.

Stampaggio transfer

Lamiera fino a 5 mm di spessore e 600 mm di larghezza, per grandi volumi.

Zincatura elettrolitica

Da 10 a 15 µm, fino a 240 h nella prova in nebbia salina.

Verniciatura a polvere

Strato singolo fino a 100 µm, più di 500 h nella prova in nebbia salina.

ESE
Europlast
Gebhardt
Green City
FACOM
SIP
Plastoform
SULO
Trimex
Weber
ESE
Europlast
Gebhardt
Green City
FACOM
SIP
Plastoform
SULO
Trimex
Weber

Processi sotto lo stesso tetto
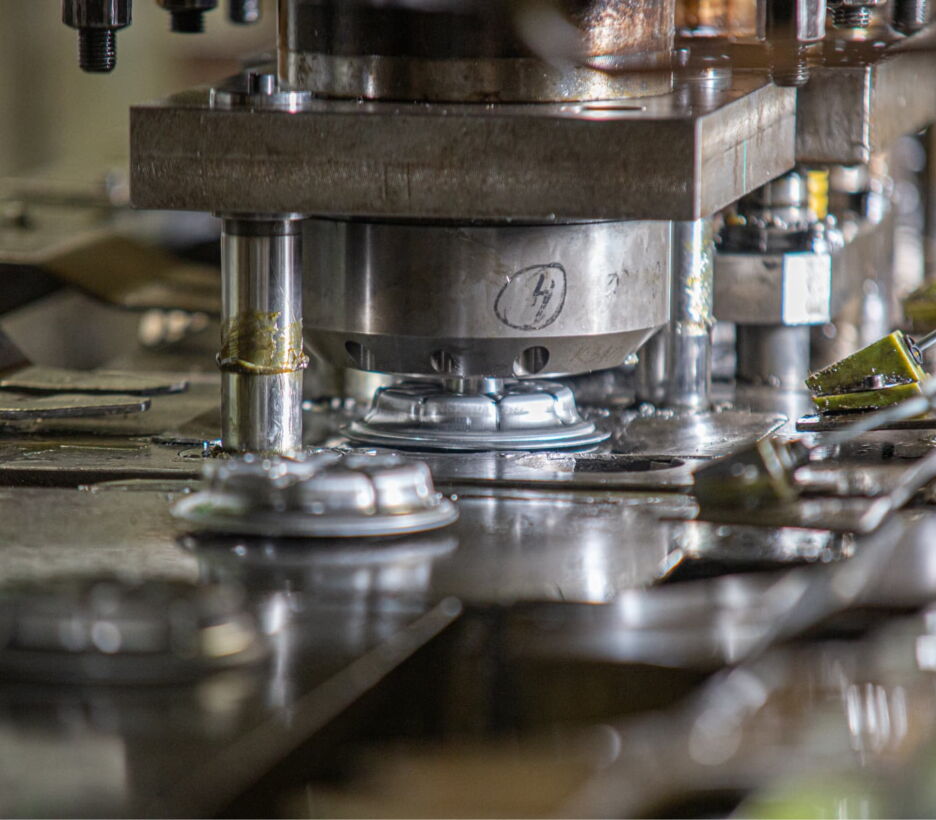
Progressive press tool stamping steel parts

Presse meccaniche, transfer e servo da 100 a 630 t, per piccole serie e grandi volumi.

  • Stampaggio classico
  • Stampaggio transfer e servo
  • Imbutitura profonda
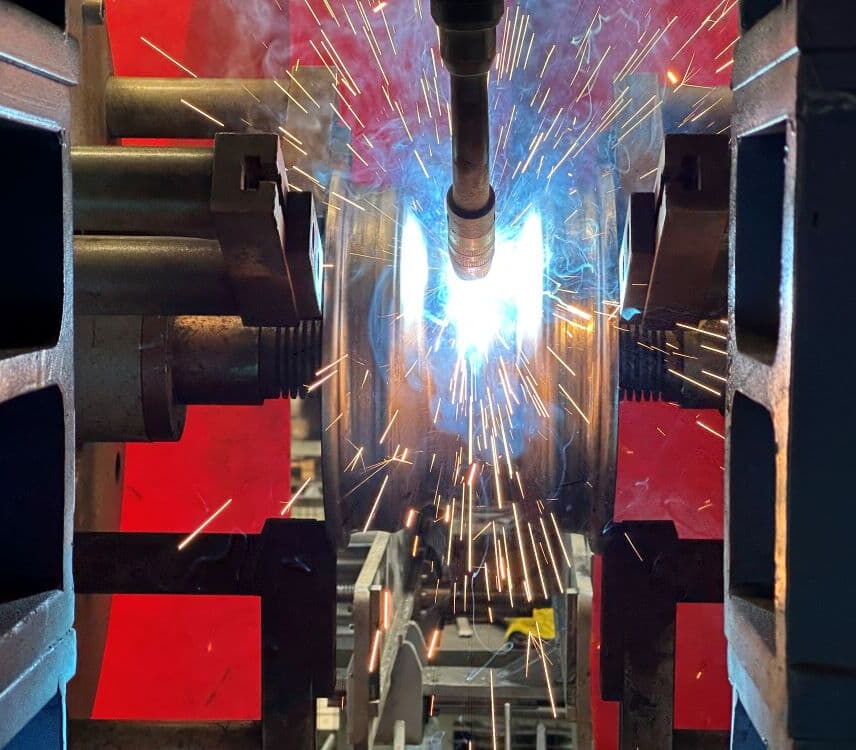
Robot welding of steel parts

Saldatura a punti, MIG, MAG e circonferenziale di gruppi in acciaio, su 4 macchine per saldatura circonferenziale e 3 postazioni manuali.

  • Saldatura circonferenziale
  • Saldatura manuale
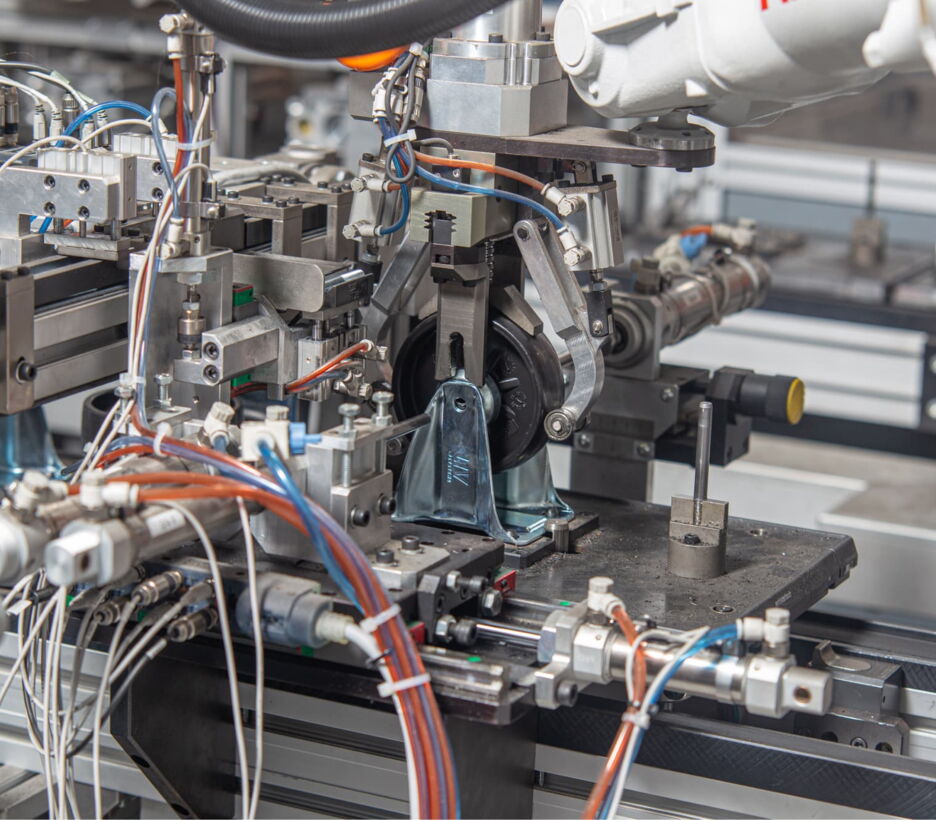
Automated assembly station with pneumatic grippers

Assembliamo pezzi e sottogruppi in prodotti completi e pronti all’uso, su 6 linee di assemblaggio automatiche e 5 manuali.

  • Assemblaggio automatico
  • Assemblaggio manuale
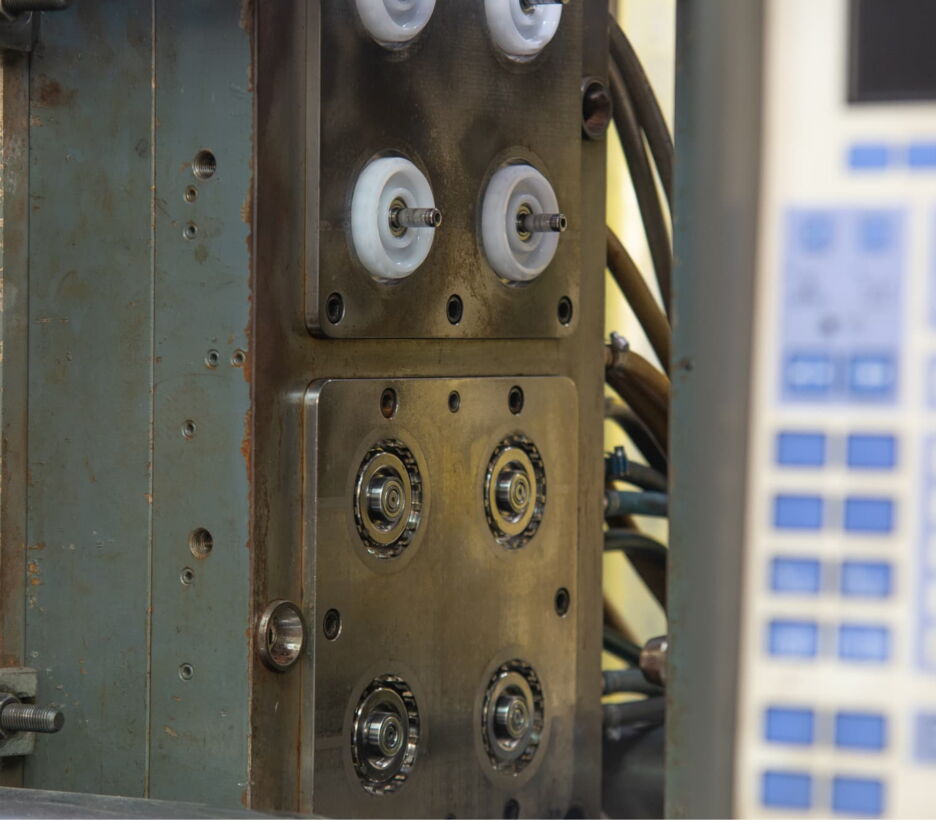
Mould in a plastic injection moulding machine

Parti in plastica in PA, PP, PU, PE e TPE su 9 presse a iniezione fino a 350 t, una delle quali per lo stampaggio 2K.

  • Stampaggio a iniezione di termoplastici (PA, PP, PU, PE, TPE)
  • Stampaggio a iniezione 2K
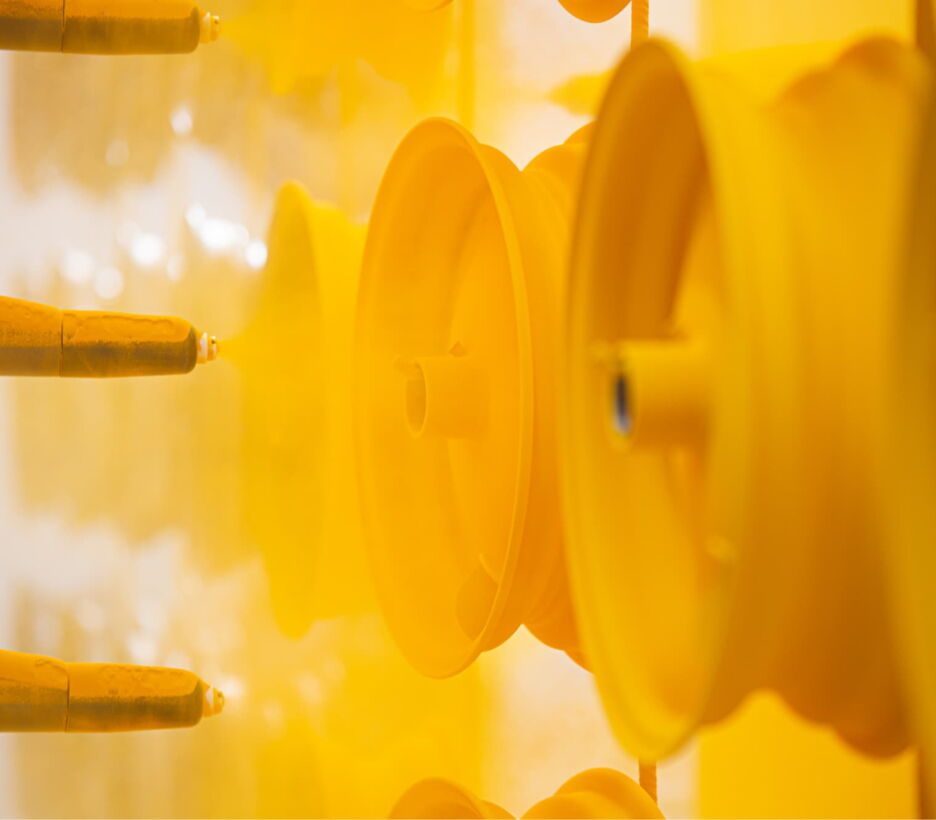
Yellow powder-coated rims on the line

Zincatura elettrolitica con passivazione senza Cr6+ su una linea a telaio e una linea a rotobarile, e verniciatura a polvere. Zinchiamo e verniciamo anche i pezzi in acciaio che ci inviano i clienti.

  • Zincatura elettrolitica e passivazione
  • Verniciatura a polvere
Forming tool on a production machine

Rifilatura, rullatura e arricciatura dei pezzi stampati alla quota finale. Le sagome tagliate al laser e le lavorazioni CNC le acquistiamo da partner quando un pezzo le richiede.

  • Rifilatura
  • Rullatura
  • Arricciatura

Catene di fornitura frammentate

Cosa va storto quando ogni fase ha un proprio fornitore

  • I pezzi viaggiano tra reparto presse, saldatore, zincatore e assemblatore
  • Ogni trasporto aggiunge costi e giorni
  • I problemi di qualità sono difficili da ricondurre a un solo fornitore
  • I ritardi di un subfornitore fermano tutta la catena

Chiedeteci

Un solo stabilimento

Cosa cambia con un solo stabilimento

  • Stampaggio, saldatura, stampaggio a iniezione, zincatura, verniciatura e assemblaggio a Postojna
  • Nessun trasporto tra le fasi di lavorazione
  • Un solo sistema qualità (ISO 9001) e un solo interlocutore
  • Tempi di consegna più brevi dalla bobina al pezzo finito

Richiedi un preventivo

Parco macchine per processo

Le macchine e i loro limiti per ogni processo. Se il vostro pezzo rientra in questi valori, possiamo produrlo a Postojna.

Stampaggio e formatura classici

Punzonatura, goffratura, bordatura e coniatura di lamiera piana con stampi progressivi e singoli.

  • Forza massima della pressa: 500 t
  • Corsa massima: 400 mm
  • Spessore massimo del materiale: 7 mm
  • Pezzo massimo: 1.500 × 1.000 mm

Stampaggio transfer e servo

Usiamo tre presse transfer, una Mossini nuova e due più vecchie, di Ravne e di Erfurt. Nello stampaggio transfer il pezzo passa attraverso più stazioni in una sola pressa, il che permette forme complesse con una buona resa del materiale. La pressa transfer Mossini lavora lamiera fino a 5 mm.

La nostra servopressa Mossini lavora da bobina, con uno svolgitore, una raddrizzatrice e un alimentatore a zig-zag, e forma lamiera fino a 10 mm. Un motore coppia aziona direttamente l’albero a gomito, senza volano né frizione, quindi velocità e posizione della slitta sono programmate per ogni pezzo, per esempio più lente durante l’imbutitura e più veloci nella corsa di ritorno. L’alimentatore a zig-zag sposta lateralmente il nastro tra una corsa e l’altra, così i tondelli si dispongono più vicini e resta meno sfrido.

  • Forza massima della pressa: 630 t
  • Corsa massima: 420 mm (transfer)
  • Spessore massimo del materiale: 10 mm
  • Cadenza: fino a 38 pezzi al minuto

Imbutitura profonda

Un punzone tira la sagoma di lamiera nella matrice per formare pezzi cavi, senza saldature, che possono essere più profondi del loro diametro.

  • Forza massima della pressa: 630 t
  • Corsa massima: 1.000 mm
  • Pezzo massimo: 1.200 × 1.200 mm
  • Spessore massimo del materiale: 10 mm

Saldatura circonferenziale e manuale

Saldatura circonferenziale per pezzi rotondi come cerchi e mozzi, e saldatura manuale per gruppi e piccole serie.

  • Tecnologia a impulsi sincronizzati
  • Saldatura tripla simultanea
  • Macchine per saldatura circonferenziale: 4
  • Postazioni manuali: 3

Stampaggio a iniezione di termoplastici (PA, PP, PU, PE, TPE)

Parti e ruote in plastica con tolleranze dimensionali strette e superficie pulita, in materiali standard o speciali.

  • Presse a iniezione: 9 (da 80 a 350 t), una delle quali per 2K
  • Forza di chiusura massima: 350 t
  • Materiali speciali: conduttivi, resistenti al calore, rinforzati con fibra di vetro

Stampaggio a iniezione 2K

Lo stampaggio 2K unisce in un solo pezzo due materiali con proprietà, colori o durezze diverse, per esempio un nucleo ruota rigido con un rivestimento morbido, senza una seconda fase di assemblaggio.

  • Pressa a iniezione 2K: 350 t

Assemblaggio automatico e manuale

Linee automatiche per ruote e sottogruppi in grandi volumi, linee manuali per piccole serie e varianti.

  • Linee di assemblaggio automatiche: 6
  • Linee di assemblaggio manuali: 5

Zincatura elettrolitica e passivazione

Lo strato di zinco protegge l’acciaio e la passivazione sopra di esso rallenta la corrosione dello zinco stesso. Le nostre linee sono senza Cr6+.

  • Linea a telaio: 1.100 kg all’ora
  • Linea a rotobarile: 1.000 kg all’ora
  • Passivazione blu a base di Cr(III)
  • Senza Cr6+

Verniciatura a polvere

La verniciatura a polvere dà una finitura più spessa e più dura della vernice liquida, con emissioni di solventi quasi nulle.

  • Tipi di polvere: poliestere, epossipoliestere
  • Finitura: lucida, semilucida, opaca
  • Pezzo massimo: 1.500 × 800 × 700 mm

Rifilatura, rullatura e arricciatura

La rifilatura asporta materiale dal bordo di un pezzo stampato per ottenere un bordo pulito e regolare. L’arricciatura arrotola il bordo in un profilo tondo, che irrigidisce il pezzo ed elimina il bordo tagliente.

  • Postazioni di rifilatura: 6
  • Postazione di arricciatura: 1

Controllo qualità

I pezzi vengono controllati a ogni fase di produzione e i nuovi prodotti sono collaudati nel nostro laboratorio prima della produzione in serie.

Controllo qualità
Controllo qualità
Controllo qualità
Controllo qualità
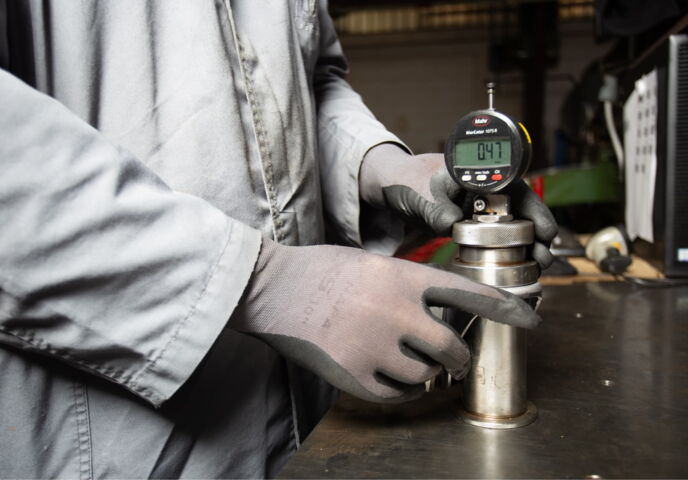
Checking a part with a digital dial gauge

Ispezione

Ispezione a ogni fase della produzione, nell’ambito del nostro sistema qualità ISO 9001.
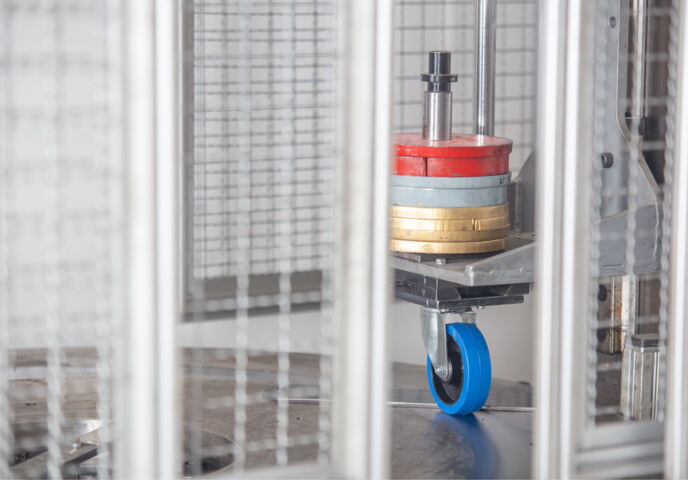
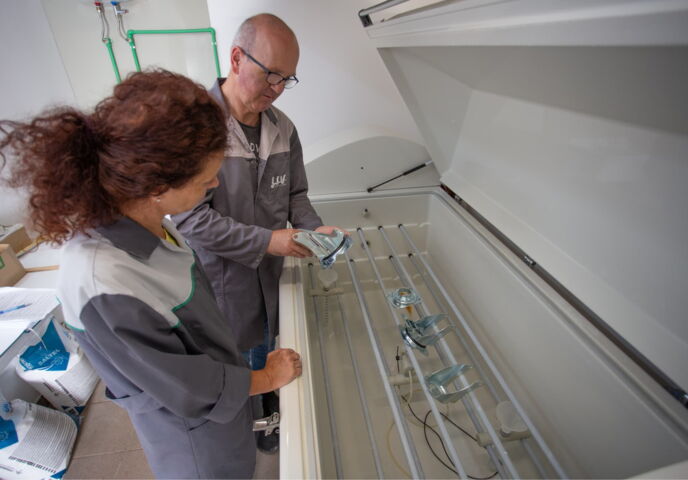
Castor on a test bench

Prove

Il nostro laboratorio verifica durata e resistenza in condizioni che riproducono l’uso reale, all’interno e all’esterno.

  • Banchi di prova per le norme richieste (EN 840-5, RAL-GZ 951/1 e altre)
  • Camera a nebbia salina (ISO 9227)
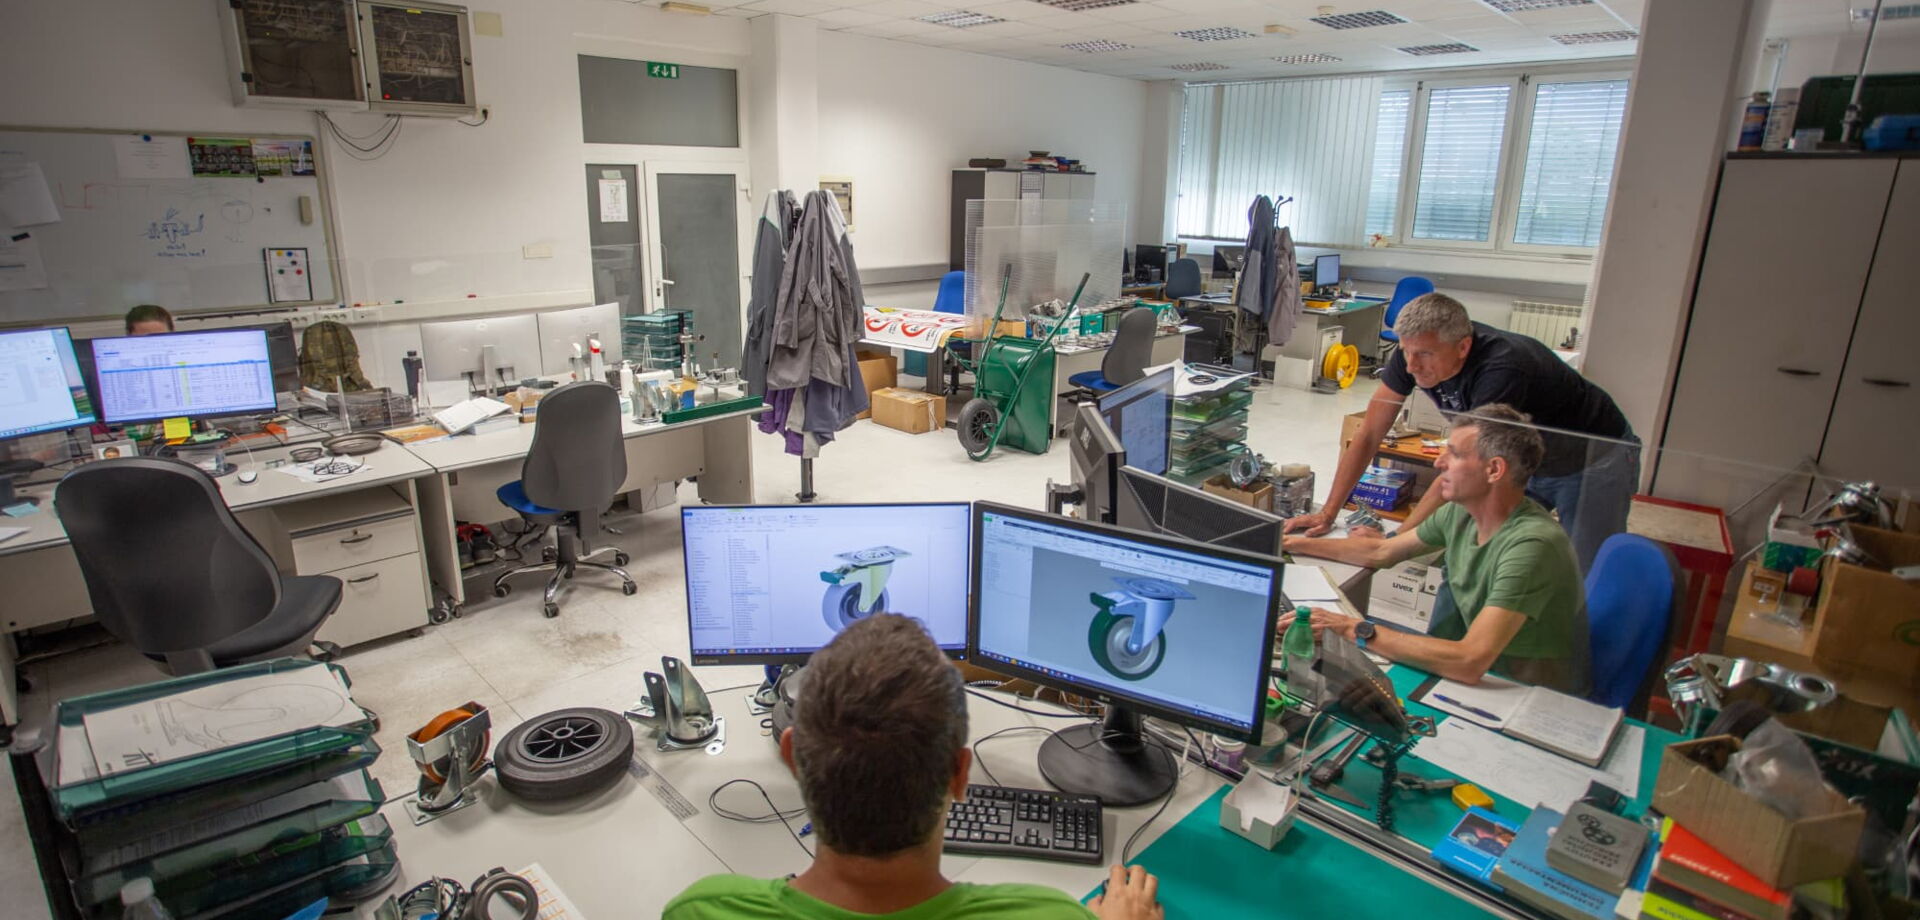
LIV engineers inspecting parts in production

Simulazione

Prima che un nuovo pezzo passi alla costruzione degli stampi, la simulazione FEM prevede come si comporterà sotto carico, così il progetto può essere corretto prima.

  • Analisi agli elementi finiti (FEM)
Ricerca e sviluppo
Modelli CAD
Scansione 3D
Ingegneria inversa

Ricerca e sviluppo

Il nostro team R&S sviluppa pezzi speciali e migliora quelli esistenti per costo, funzione e produzione.

Modelli CAD

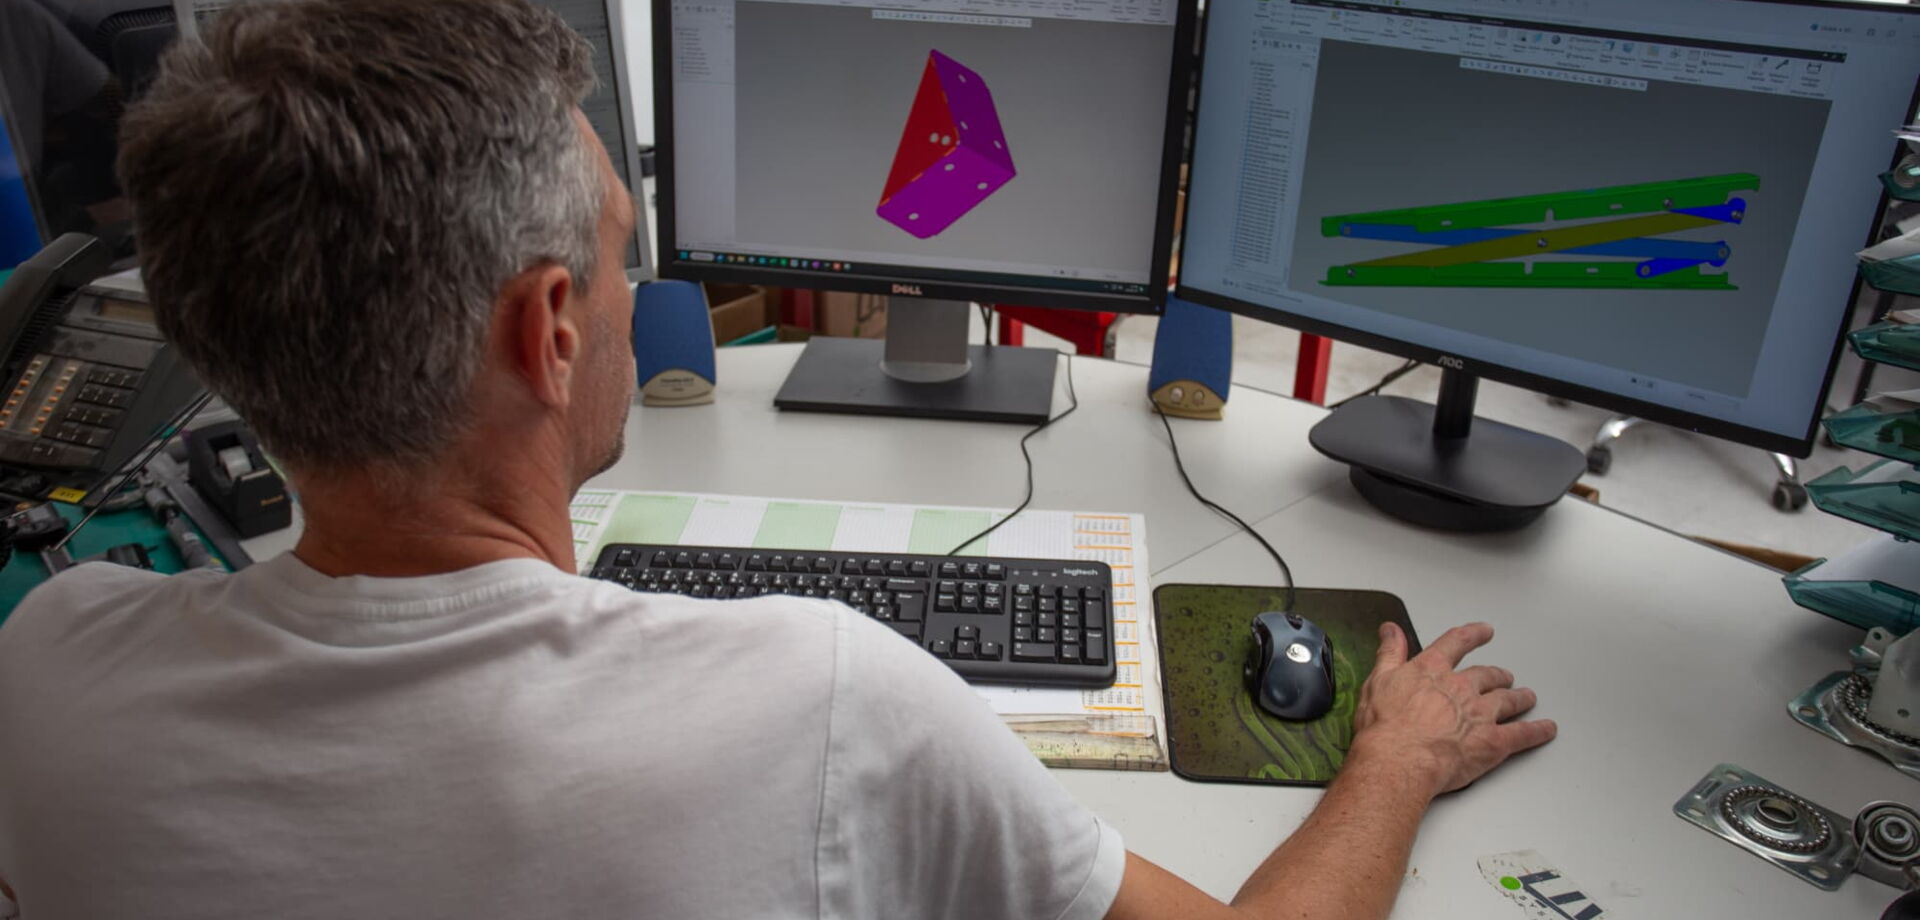
Progettiamo in CAD 3D, così un pezzo può essere verificato e modificato prima di costruire qualsiasi stampo.

Scansione 3D

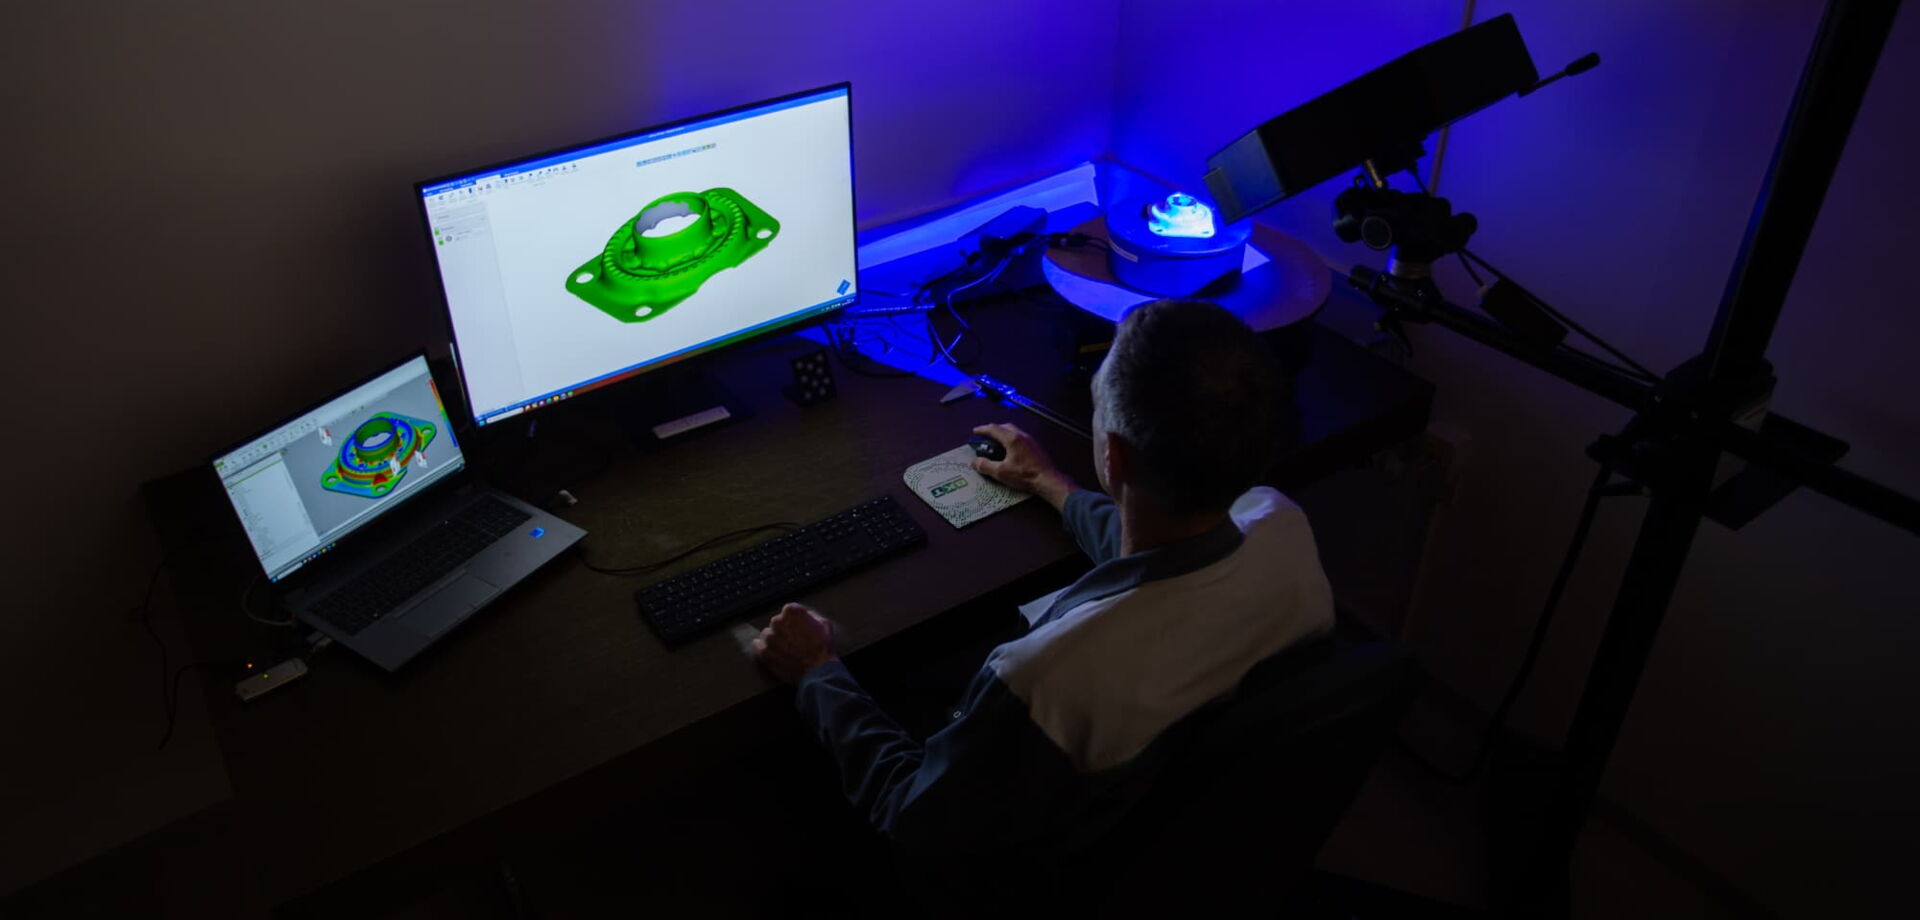
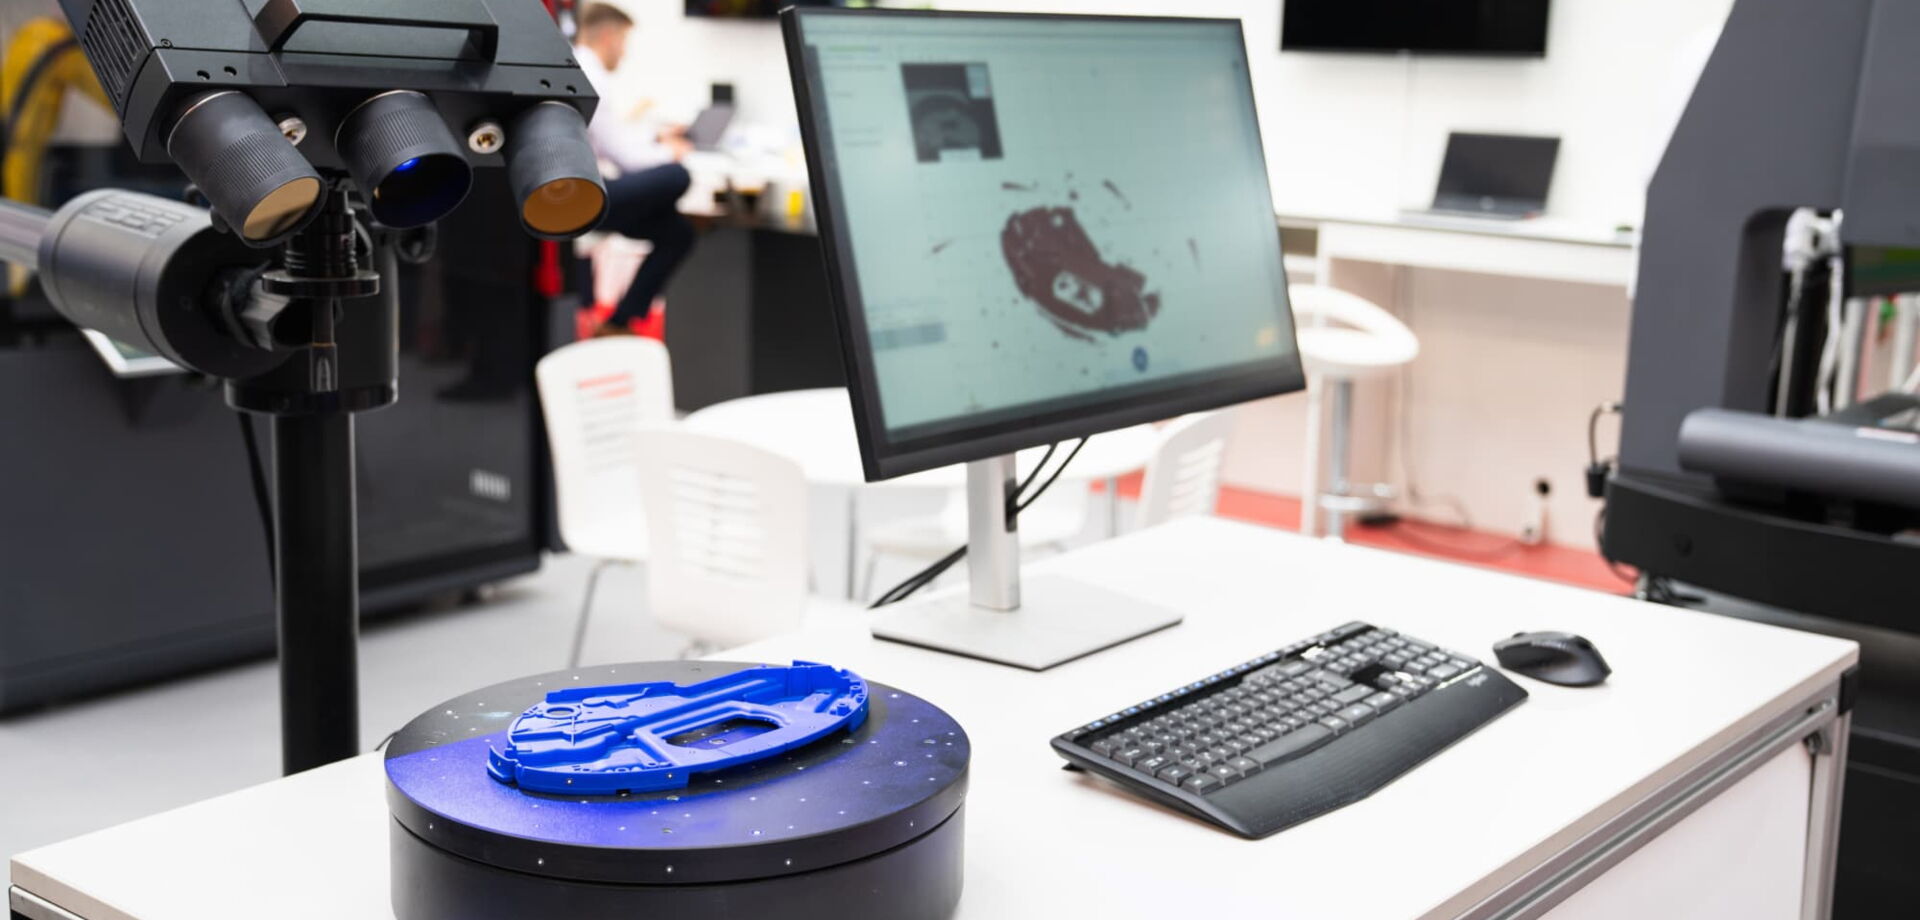
Usiamo la scansione 3D per misurare i pezzi senza contatto, per il controllo qualità, l’ingegneria inversa e lo sviluppo.

Ingegneria inversa

Da un pezzo esistente o da un campione ricaviamo il disegno e il modello 3D, così il pezzo può essere migliorato o prodotto di nuovo.

Dal disegno alla produzione in serie

1

Fase 1

Disegno e quantità

Ci inviate l’idea o il disegno, le quantità e i tempi. I nostri ingegneri preparano il modello CAD e segnalano tutto ciò che renderebbe il pezzo difficile da stampare, saldare o zincare.

2

Fase 2

Prototipo

Quando il modello CAD è approvato, realizziamo un prototipo, con sagome tagliate al laser da un partner dove serve, e lo verifichiamo rispetto ai vostri requisiti.

3

Fase 3

Approvazione del prototipo

Voi provate il prototipo. Noi correggiamo ciò che va corretto prima di costruire qualsiasi stampo.

4

Fase 4

Stampi e processo

Dopo l’approvazione progettiamo gli stampi e il flusso di produzione, pianificati in base a tempo di ciclo, resa del materiale e costo.

5

Fase 5

Preserie

Una preserie realizzata con gli stampi di serie convalida il processo e il pezzo prima della produzione a pieno regime.

6

Fase 6

Produzione in serie

Il pezzo passa alla produzione in serie con gli stampi e il processo approvati.

Cosa vi serve da noi?

Il vostro progetto

01

Un pezzo nuovo

Avete un’idea o un disegno e cercate un fornitore che sviluppi e produca la parte metallica.

02

Un pezzo esistente da migliorare

Volete modificare un pezzo esistente per nuove specifiche, costi più bassi o una produzione più semplice.

03

Una seconda fonte o un nuovo fornitore

Vi serve un fornitore per un pezzo già in produzione, con qualità e consegne costanti.

Perché gli OEM lavorano con noi

Un solo stabilimento

Stampaggio, saldatura, stampaggio a iniezione, zincatura, verniciatura e assemblaggio in un unico sito a Postojna.

Qualità certificata

Gestione della qualità secondo ISO 9001 e gestione ambientale secondo ISO 14001, con controllo a ogni fase di produzione.

Dal prototipo alla serie in settimane

Percorsi brevi tra progettazione, costruzione degli stampi e produzione ci permettono di passare da una prima idea ai pezzi di serie in settimane.

Ingegneri che parlano con ingegneri

I vostri ingegneri parlano direttamente con i nostri di disegno, tolleranze e processo.

Costo per pezzo

Ogni processo è pianificato per risparmiare tempo, energia e materiale sul vostro ordine.

Nello stampaggio dal 1954

Lavoriamo l’acciaio per ruote, rotelle e cerchi dal 1954.