Productos técnicos OE

Piezas de acero estampadas y embutidas según su plano
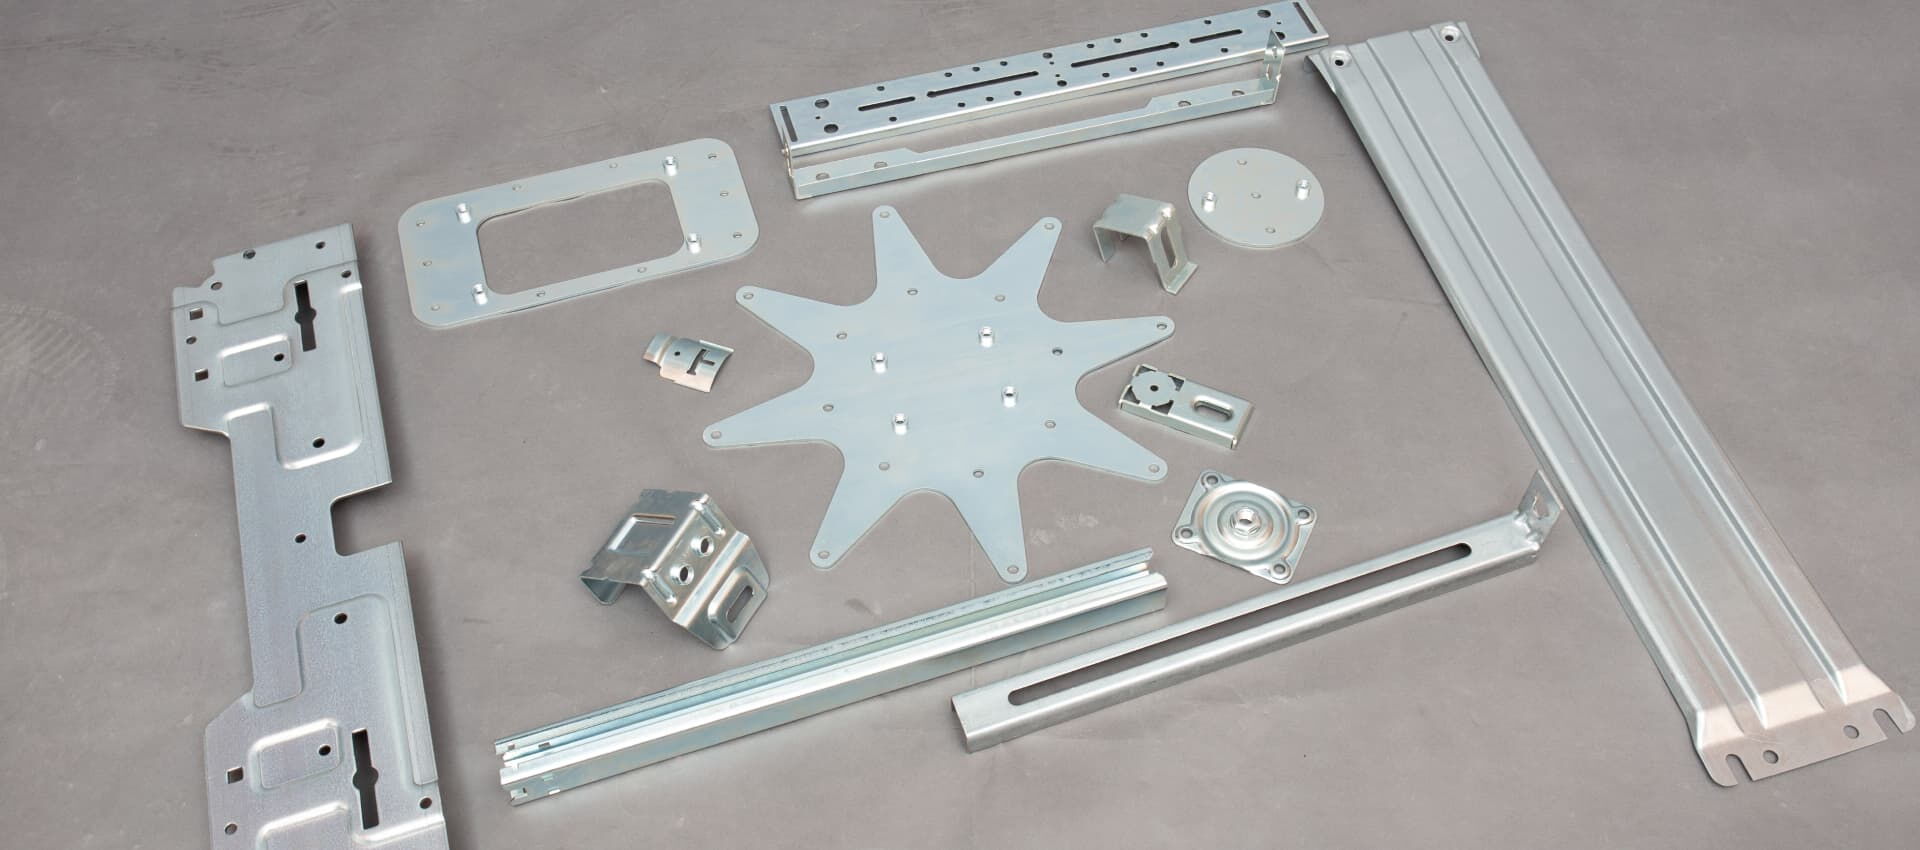
Estampación en prensas de hasta 630 t, soldadura, inyección de plástico, cincado, pintura en polvo y montaje en una sola fábrica de Eslovenia.
Piezas de acero estampadas y embutidas según su plano

Piezas OE de un fabricante de ruedas

Desde 1954 estampamos piezas que giran y pivotan bajo carga, como las ruedas giratorias, las ruedas y sus soportes.

Las mismas prensas, líneas de cincado y líneas de montaje fabrican piezas estampadas, embutidas y soldadas según su plano.

Los soportes de rueda deben mantener tolerancias ajustadas y un rozamiento bajo durante años bajo carga. Aplicamos ese mismo conocimiento a las piezas técnicas OE de otros sectores.

Nuestro propio departamento de tratamiento de superficies cinca electrolíticamente, pasiva y pinta en polvo las piezas, que salen de la fábrica ya terminadas.

La estampación, la soldadura, la inyección, el cincado y el montaje se planifican como un solo trabajo, de modo que su proyecto cuenta con un único proveedor.

Embutición profunda

Chapa de hasta 10 mm de espesor y 1000 mm de ancho.

Estampación transfer

Chapa de hasta 5 mm de espesor y 600 mm de ancho, para grandes volúmenes.

Cincado electrolítico

De 10 a 15 µm, hasta 240 h en el ensayo de niebla salina.

Pintura en polvo

Una sola capa de hasta 100 µm, más de 500 h en el ensayo de niebla salina.

ESE
Europlast
Gebhardt
Green City
FACOM
SIP
Plastoform
SULO
Trimex
Weber
ESE
Europlast
Gebhardt
Green City
FACOM
SIP
Plastoform
SULO
Trimex
Weber

Procesos bajo un mismo techo
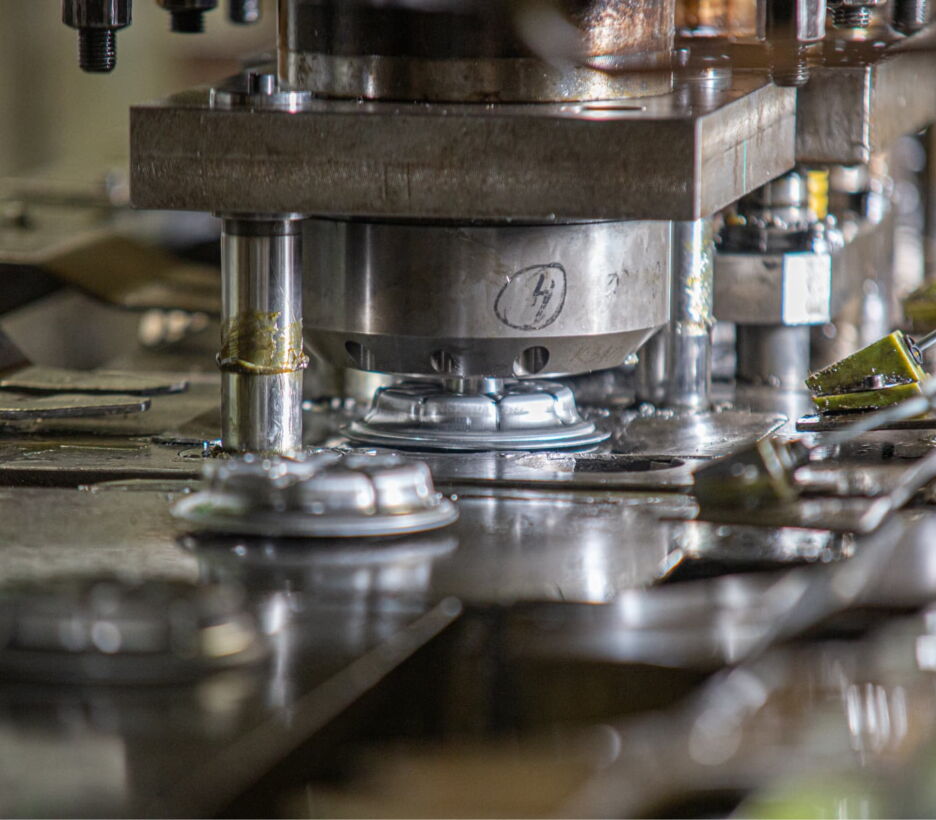
Progressive press tool stamping steel parts

Prensas mecánicas, transfer y servo de 100 a 630 t, para series pequeñas y grandes volúmenes.

  • Estampación clásica
  • Estampación transfer y servo
  • Embutición profunda
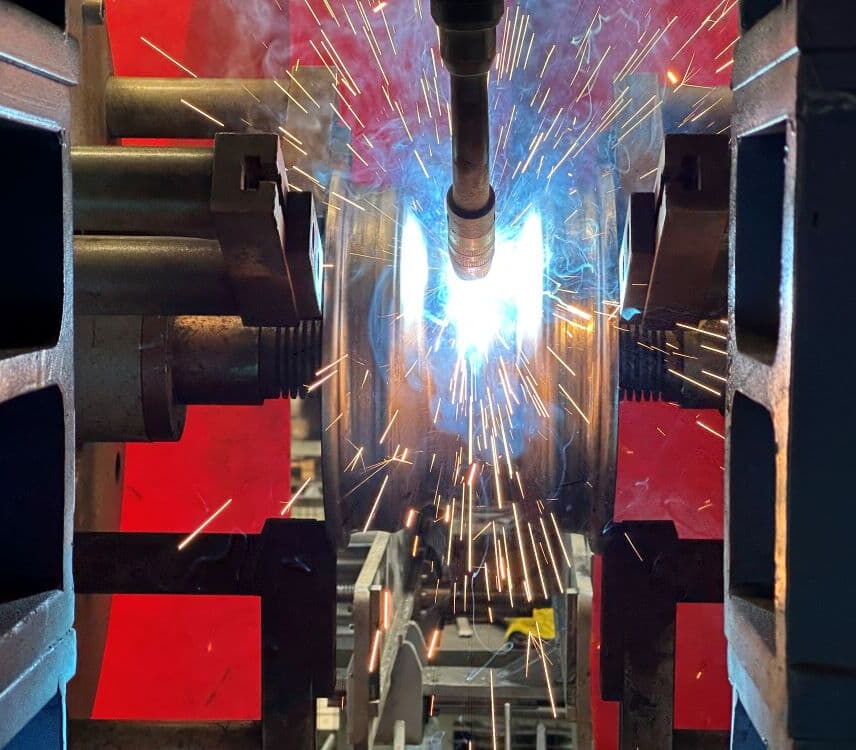
Robot welding of steel parts

Soldadura por puntos, MIG, MAG y circunferencial de conjuntos de acero, en 4 máquinas de soldadura circunferencial y 3 puestos manuales.

  • Soldadura circunferencial
  • Soldadura manual
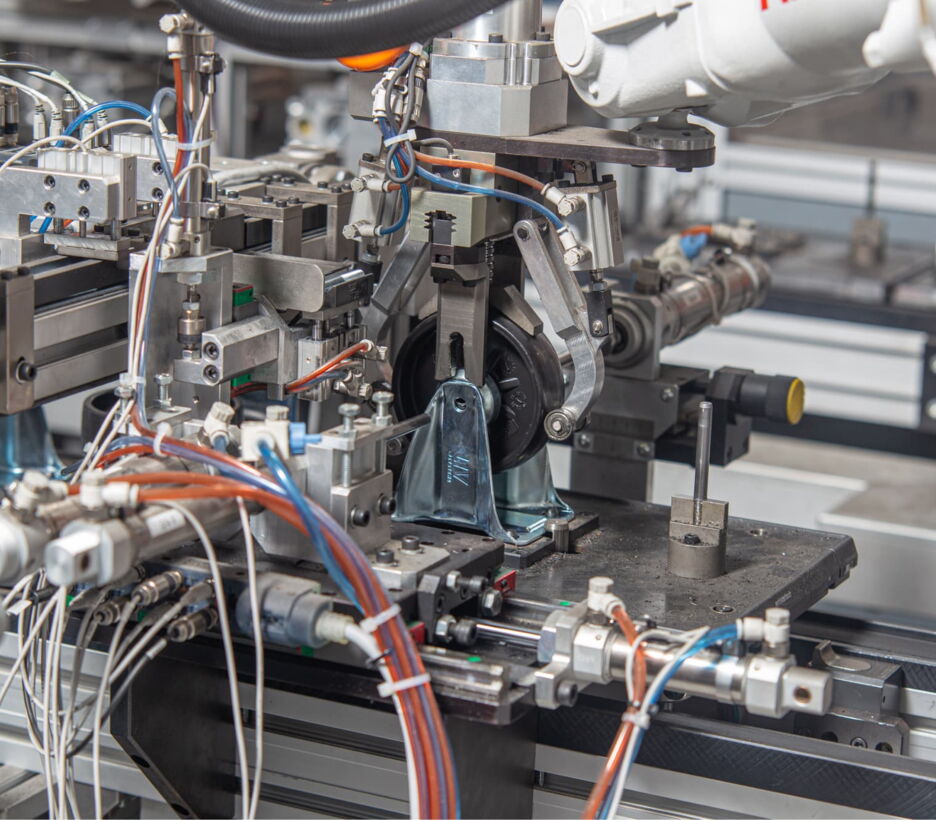
Automated assembly station with pneumatic grippers

Montamos piezas y subconjuntos hasta obtener productos completos, listos para usar, en 6 líneas de montaje automáticas y 5 manuales.

  • Montaje automático
  • Montaje manual
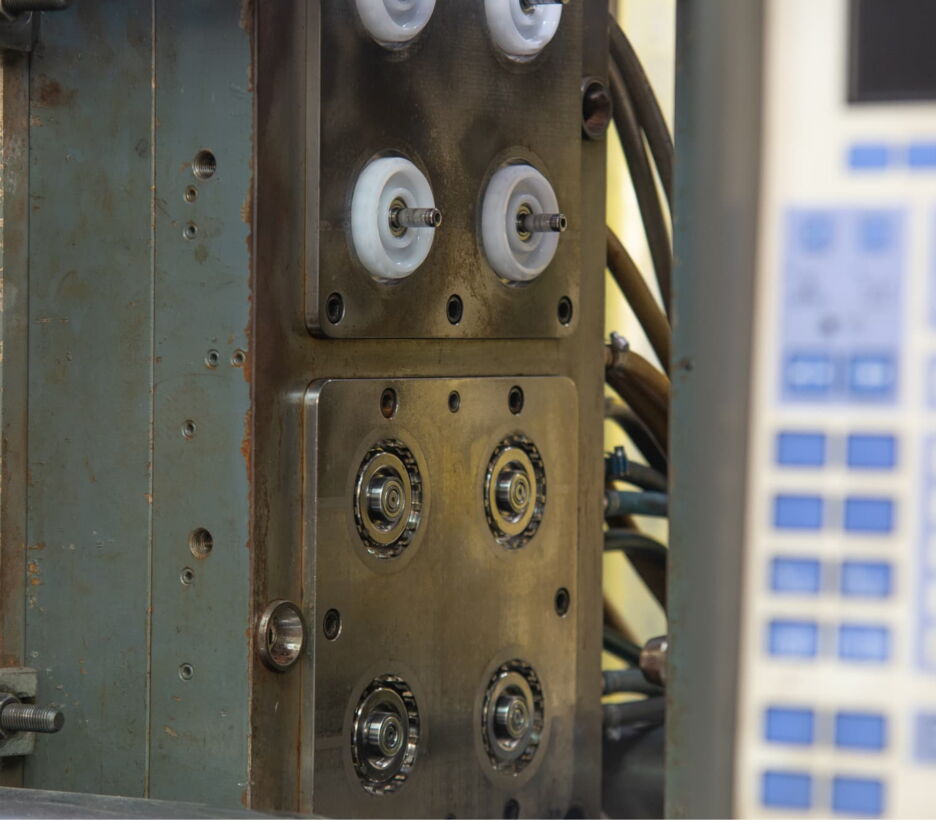
Mould in a plastic injection moulding machine

Piezas de plástico de PA, PP, PU, PE y TPE en 9 inyectoras de hasta 350 t, una de ellas para inyección 2K.

  • Inyección de termoplásticos (PA, PP, PU, PE, TPE)
  • Inyección 2K
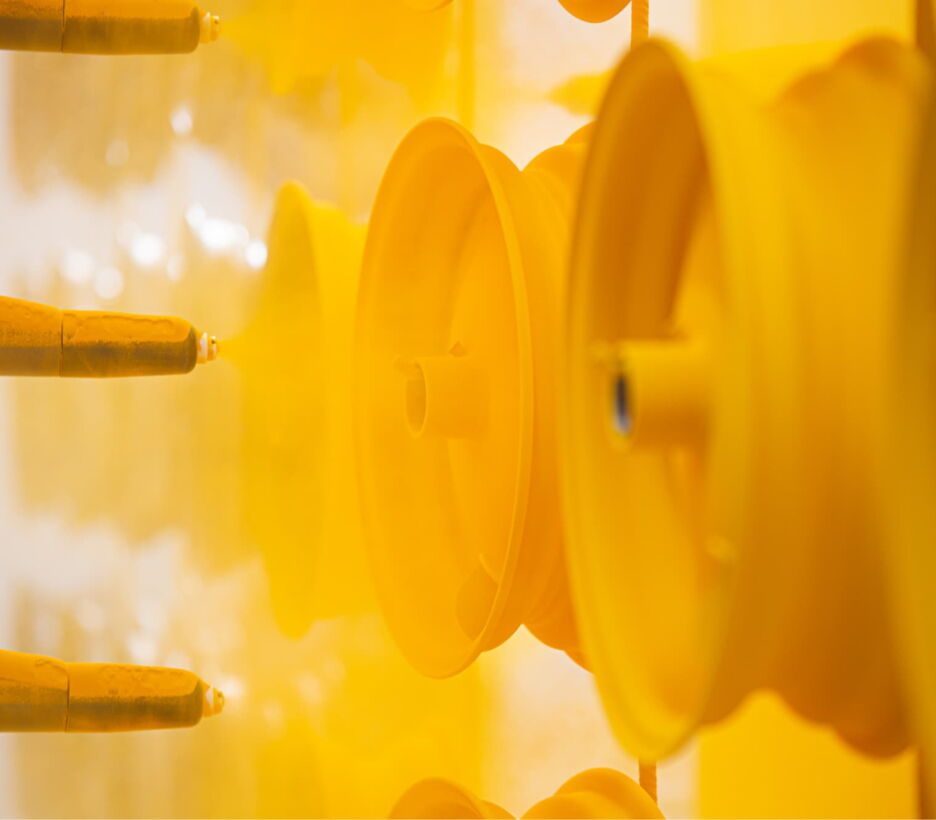
Yellow powder-coated rims on the line

Cincado electrolítico con pasivado sin Cr6+ en una línea de bastidor y una línea de bombo, y pintura en polvo. También cincamos y pintamos piezas de acero que nos envían los clientes.

  • Cincado electrolítico y pasivado
  • Pintura en polvo
Forming tool on a production machine

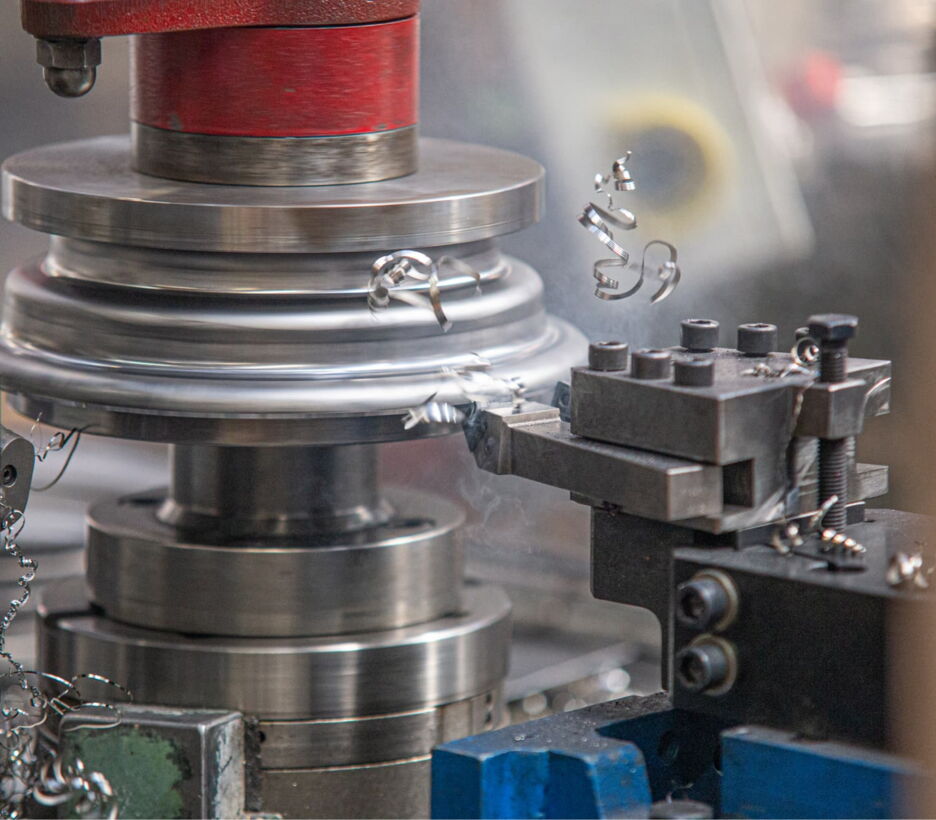
Recorte, conformado con rodillos y rizado de las piezas estampadas hasta la cota final. Los formatos de chapa cortados por láser y el mecanizado CNC los compramos a empresas colaboradoras cuando una pieza los necesita.

  • Recorte
  • Conformado con rodillos
  • Rizado

Cadenas de suministro fragmentadas

Qué falla cuando cada paso tiene su propio proveedor

  • Las piezas viajan entre el taller de estampación, el de soldadura, el de cincado y el de montaje
  • Cada transporte suma costes y días
  • Los problemas de calidad son difíciles de atribuir a un único proveedor
  • El retraso de un subcontratista detiene toda la cadena

Consúltenos

Una sola fábrica

Qué cambia con una sola fábrica

  • Estampación, soldadura, inyección, cincado, pintura y montaje en Postojna
  • Sin transporte entre las fases del proceso
  • Un único sistema de calidad (ISO 9001) y un único interlocutor
  • Plazo de entrega más corto, de la bobina a la pieza terminada

Solicitar presupuesto

Parque de máquinas por proceso

Las máquinas y sus límites en cada proceso. Si su pieza entra dentro de estas cifras, podemos fabricarla en Postojna.

Estampación y conformado clásicos

Punzonado, gofrado, rebordeado y acuñado de chapa plana con troqueles progresivos y simples.

  • Fuerza máxima de prensa: 500 t
  • Carrera máxima: 400 mm
  • Espesor máximo de material: 7 mm
  • Tamaño máximo de pieza: 1500 x 1000 mm

Estampación transfer y servo

Trabajamos con tres prensas transfer, una Mossini nueva y dos prensas más antiguas de Ravne y Erfurt. En la estampación transfer la pieza pasa por varias estaciones dentro de una misma prensa, lo que permite formas complejas con buen aprovechamiento del material. La prensa transfer Mossini admite chapa de hasta 5 mm.

Nuestra prensa servo Mossini trabaja desde bobina, con desbobinadora, enderezadora y alimentador en zigzag, y conforma chapa de hasta 10 mm. Un motor de par acciona el cigüeñal directamente, sin volante de inercia ni embrague, de modo que la velocidad y la posición del carro se programan para cada pieza. Así, el carro puede ir más despacio durante la embutición y más deprisa en la carrera de retorno. El alimentador en zigzag desplaza la banda lateralmente entre carreras, por lo que los formatos redondos se disponen más juntos y queda menos desperdicio.

  • Fuerza máxima de prensa: 630 t
  • Carrera máxima: 420 mm (transfer)
  • Espesor máximo de material: 10 mm
  • Cadencia: hasta 38 piezas por minuto

Embutición profunda

Un punzón introduce el formato de chapa en la matriz para formar piezas huecas y sin soldadura, que pueden ser más profundas que su diámetro.

  • Fuerza máxima de prensa: 630 t
  • Carrera máxima: 1000 mm
  • Tamaño máximo de pieza: 1200 x 1200 mm
  • Espesor máximo de material: 10 mm

Soldadura circunferencial y manual

Soldadura circunferencial para piezas redondas, como llantas y cubos, y soldadura manual para conjuntos y series pequeñas.

  • Tecnología de impulsos sincronizados
  • Soldadura triple simultánea
  • Máquinas de soldadura circunferencial: 4
  • Puestos manuales: 3

Inyección de termoplásticos (PA, PP, PU, PE, TPE)

Piezas y ruedas de plástico con dimensiones ajustadas y superficie limpia, en materiales estándar o especiales.

  • Inyectoras: 9 (de 80 a 350 t), una de ellas para 2K
  • Fuerza de cierre máxima: 350 t
  • Materiales especiales: conductores, resistentes al calor, reforzados con fibra de vidrio

Inyección 2K

La inyección 2K combina en una misma pieza dos materiales con propiedades, colores o durezas distintos, por ejemplo un centro de rueda duro con una banda de rodadura blanda, sin un segundo paso de montaje.

  • Inyectora 2K: 350 t

Montaje automático y manual

Líneas automáticas para ruedas y subconjuntos de gran volumen, líneas manuales para series pequeñas y variantes.

  • Líneas de montaje automáticas: 6
  • Líneas de montaje manuales: 5

Cincado electrolítico y pasivado

La capa de cinc protege el acero, y el pasivado que va encima frena la corrosión del propio cinc. Nuestras líneas están libres de Cr6+.

  • Línea de bastidor: 1100 kg por hora
  • Línea de bombo: 1000 kg por hora
  • Pasivado azul a base de Cr(III)
  • Sin Cr6+

Pintura en polvo

La pintura en polvo da un acabado más grueso y duro que la pintura líquida, con casi ninguna emisión de disolventes.

  • Tipos de polvo: poliéster, epoxi-poliéster
  • Acabado: brillante, satinado, mate
  • Tamaño máximo de pieza: 1500 x 800 x 700 mm

Recorte, conformado con rodillos y rizado

El recorte elimina material del borde de una pieza estampada para dejar un borde limpio y regular. El rizado enrolla el borde en un perfil redondo, lo que hace la pieza más rígida y elimina el borde cortante.

  • Puestos de recorte: 6
  • Puesto de rizado: 1

Control de calidad

Las piezas se inspeccionan en cada fase de la producción, y los productos nuevos se ensayan en nuestro propio laboratorio antes de la producción en serie.

Control de calidad
Control de calidad
Control de calidad
Control de calidad
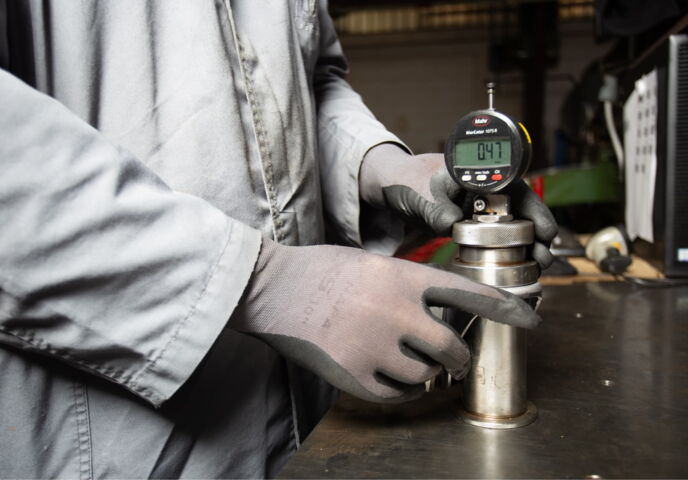
Checking a part with a digital dial gauge

Inspección

Inspección en todas las fases de la producción, dentro de nuestro sistema de calidad ISO 9001.
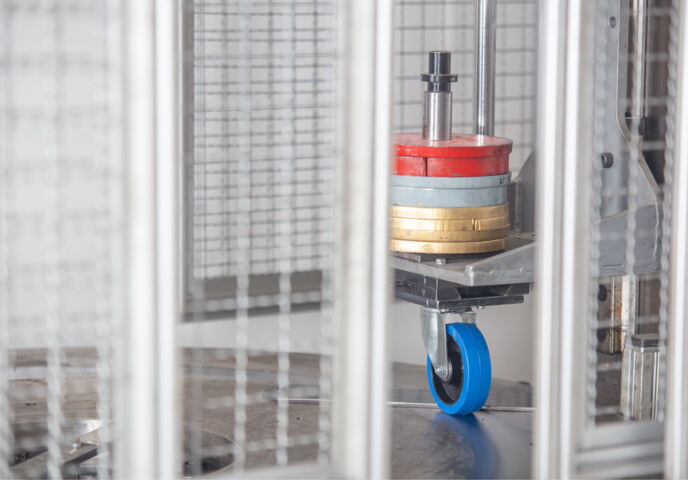
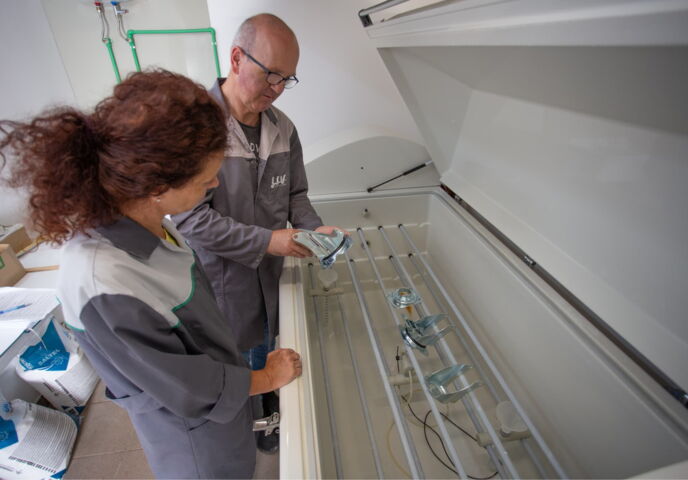
Castor on a test bench

Ensayos

Nuestro laboratorio ensaya la durabilidad y la resistencia en condiciones que reproducen el uso real, en interior y en exterior.

  • Bancos de ensayo para las normas exigidas (EN 840-5, RAL-GZ 951/1 y otras)
  • Cámara de niebla salina (ISO 9227)
LIV engineers inspecting parts in production

Simulación

Antes de que una pieza nueva pase al utillaje, la simulación FEM prevé cómo se comportará bajo carga, de modo que el diseño se pueda ajustar antes.

  • Análisis por el método de elementos finitos (FEM)
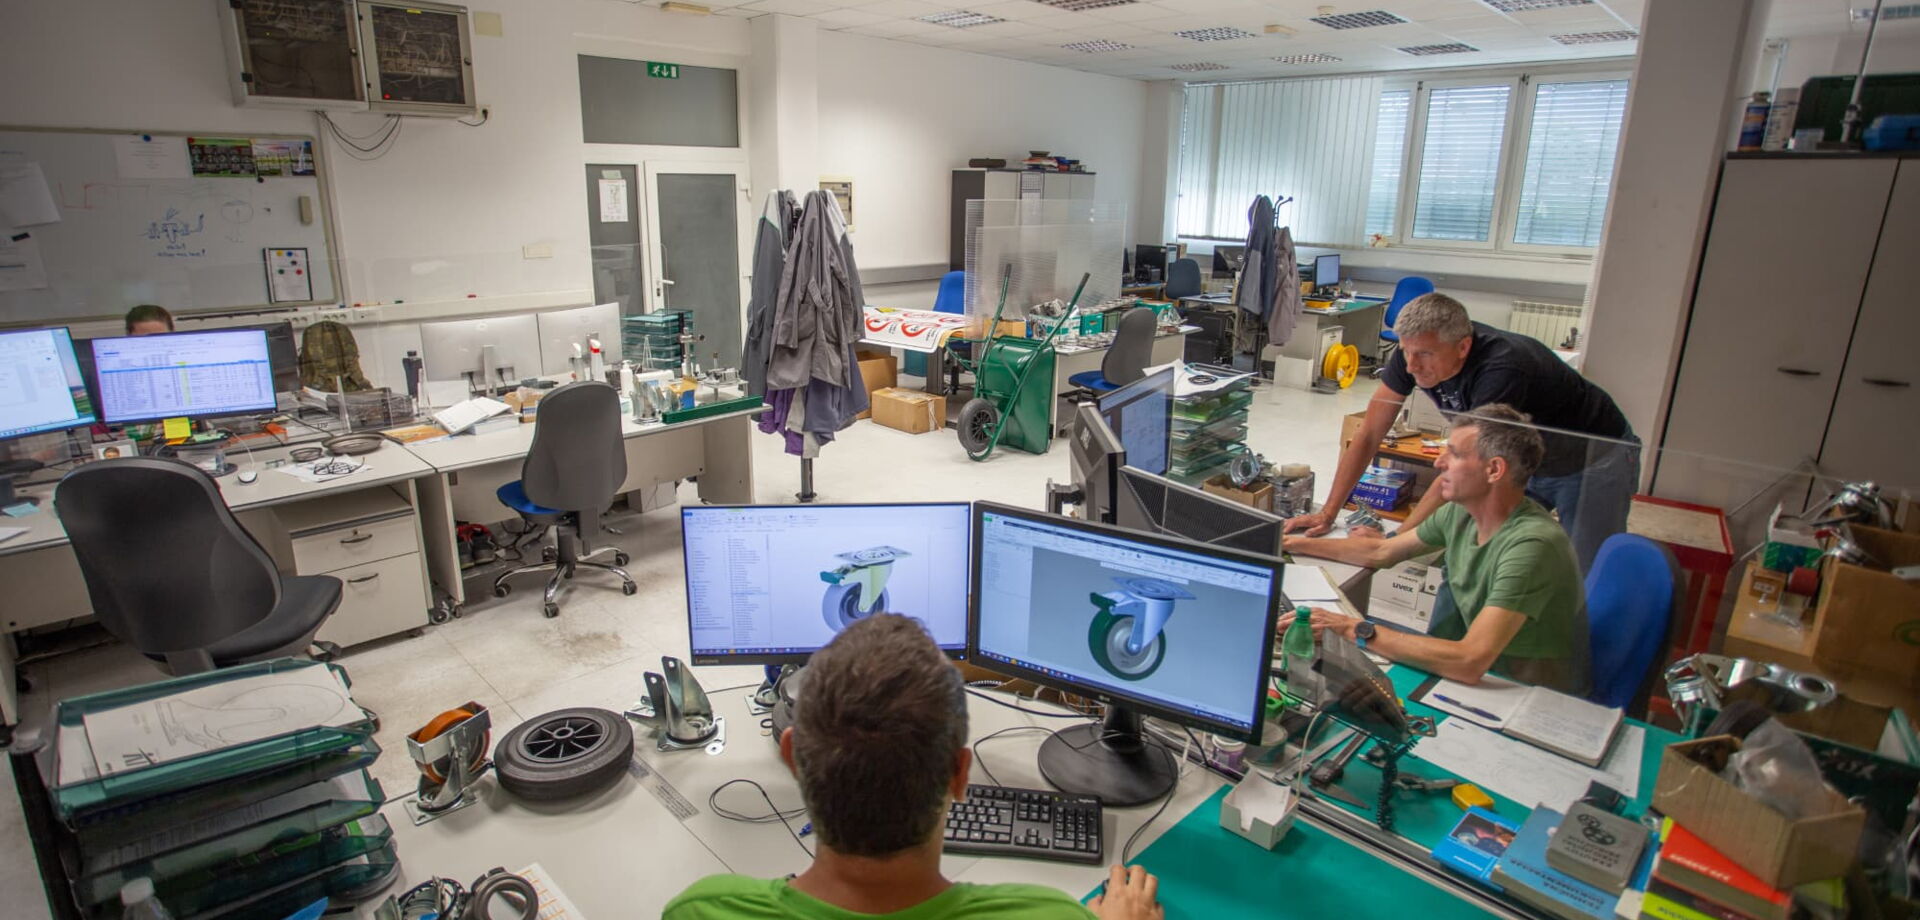
Investigación y desarrollo
Modelos CAD
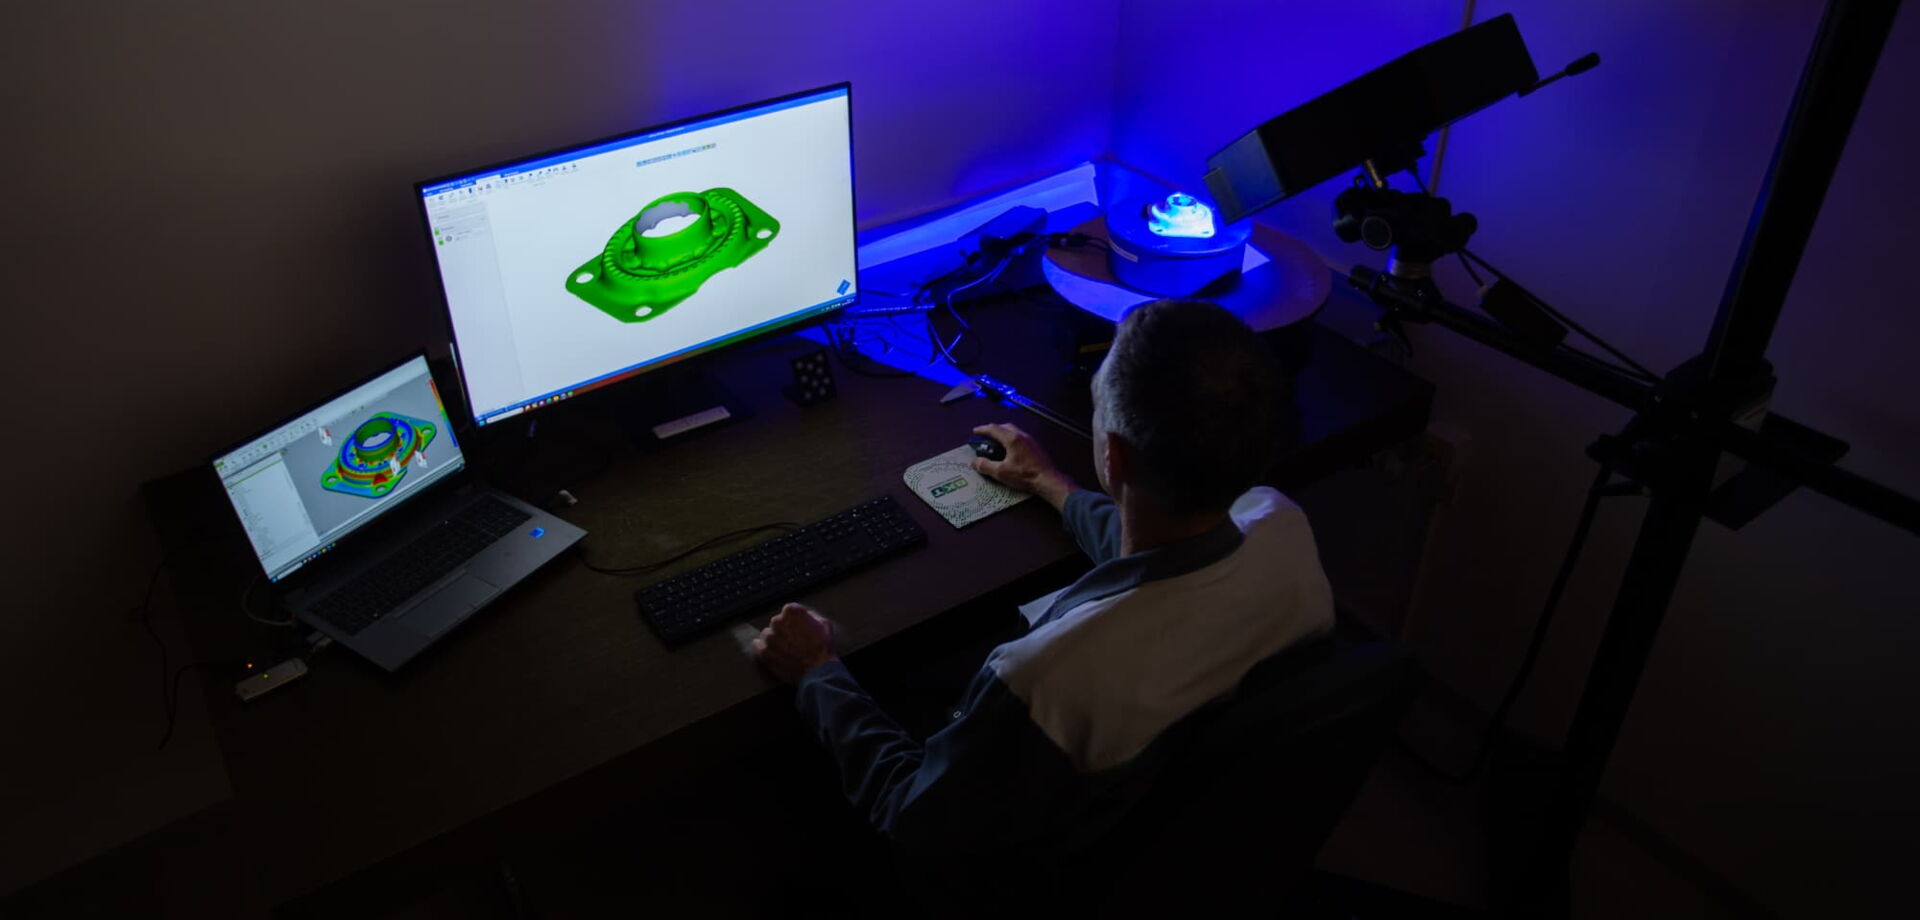
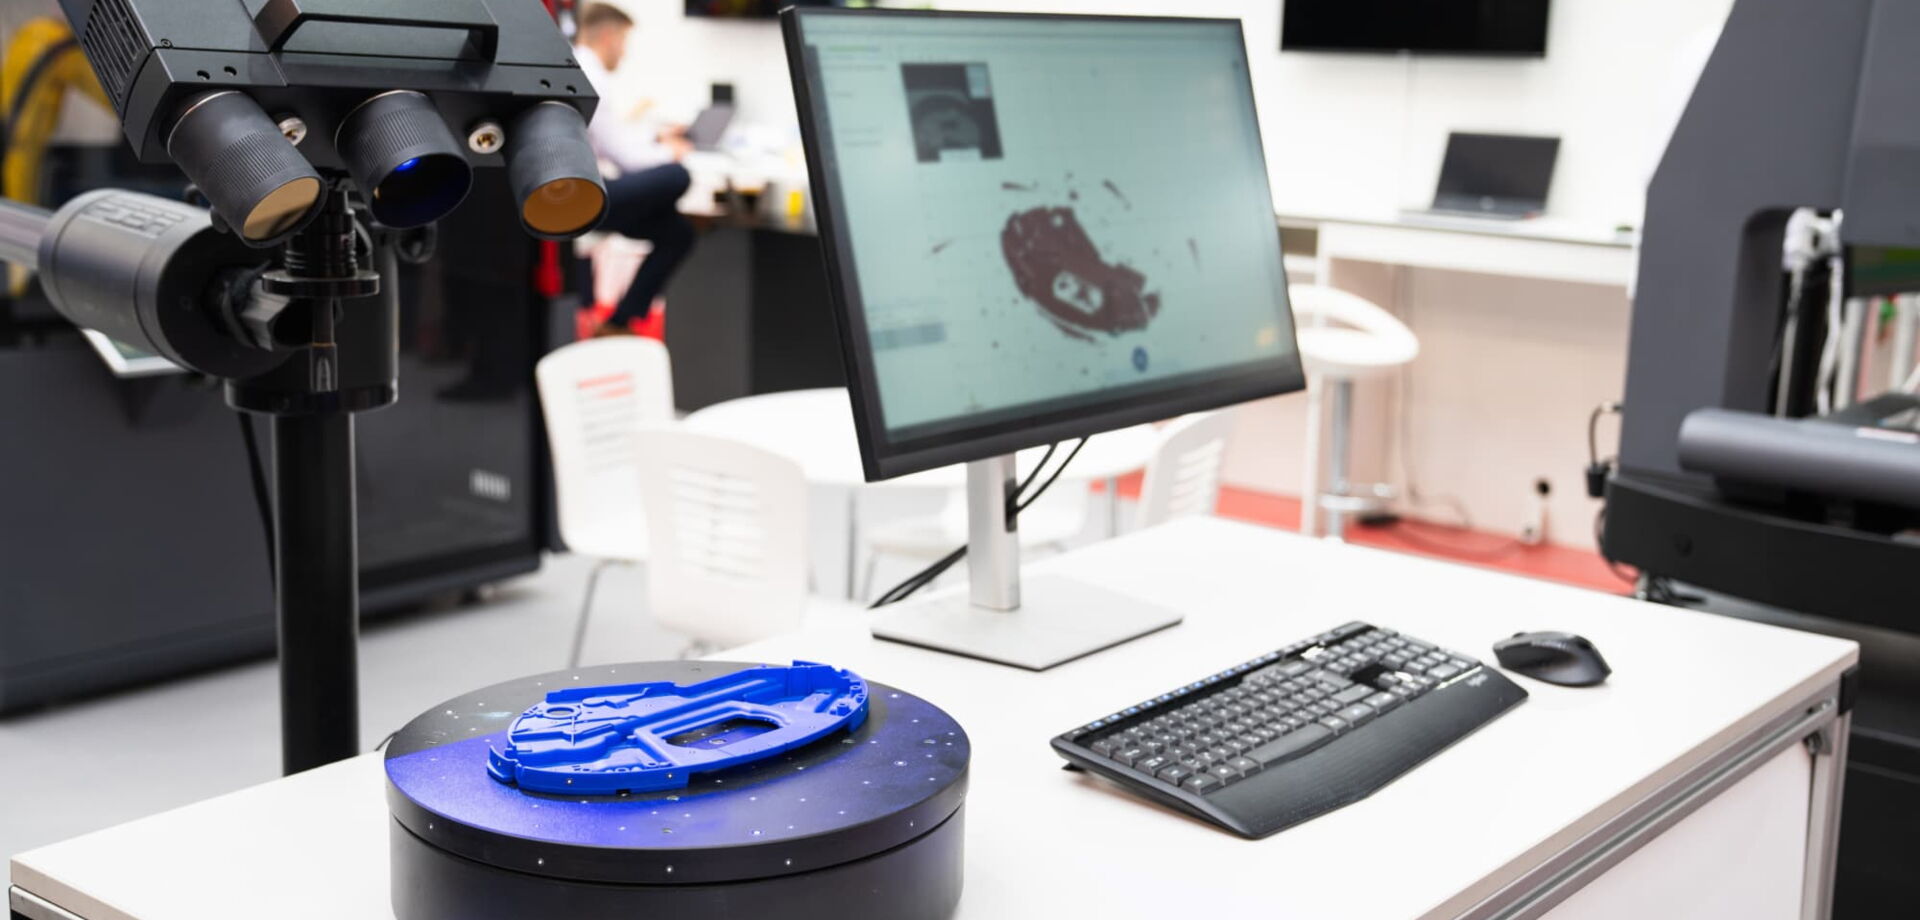
Escaneado 3D
Ingeniería inversa

Investigación y desarrollo

Nuestro equipo de I+D desarrolla piezas a medida y mejora las existentes en cuanto a coste, función y fabricación.

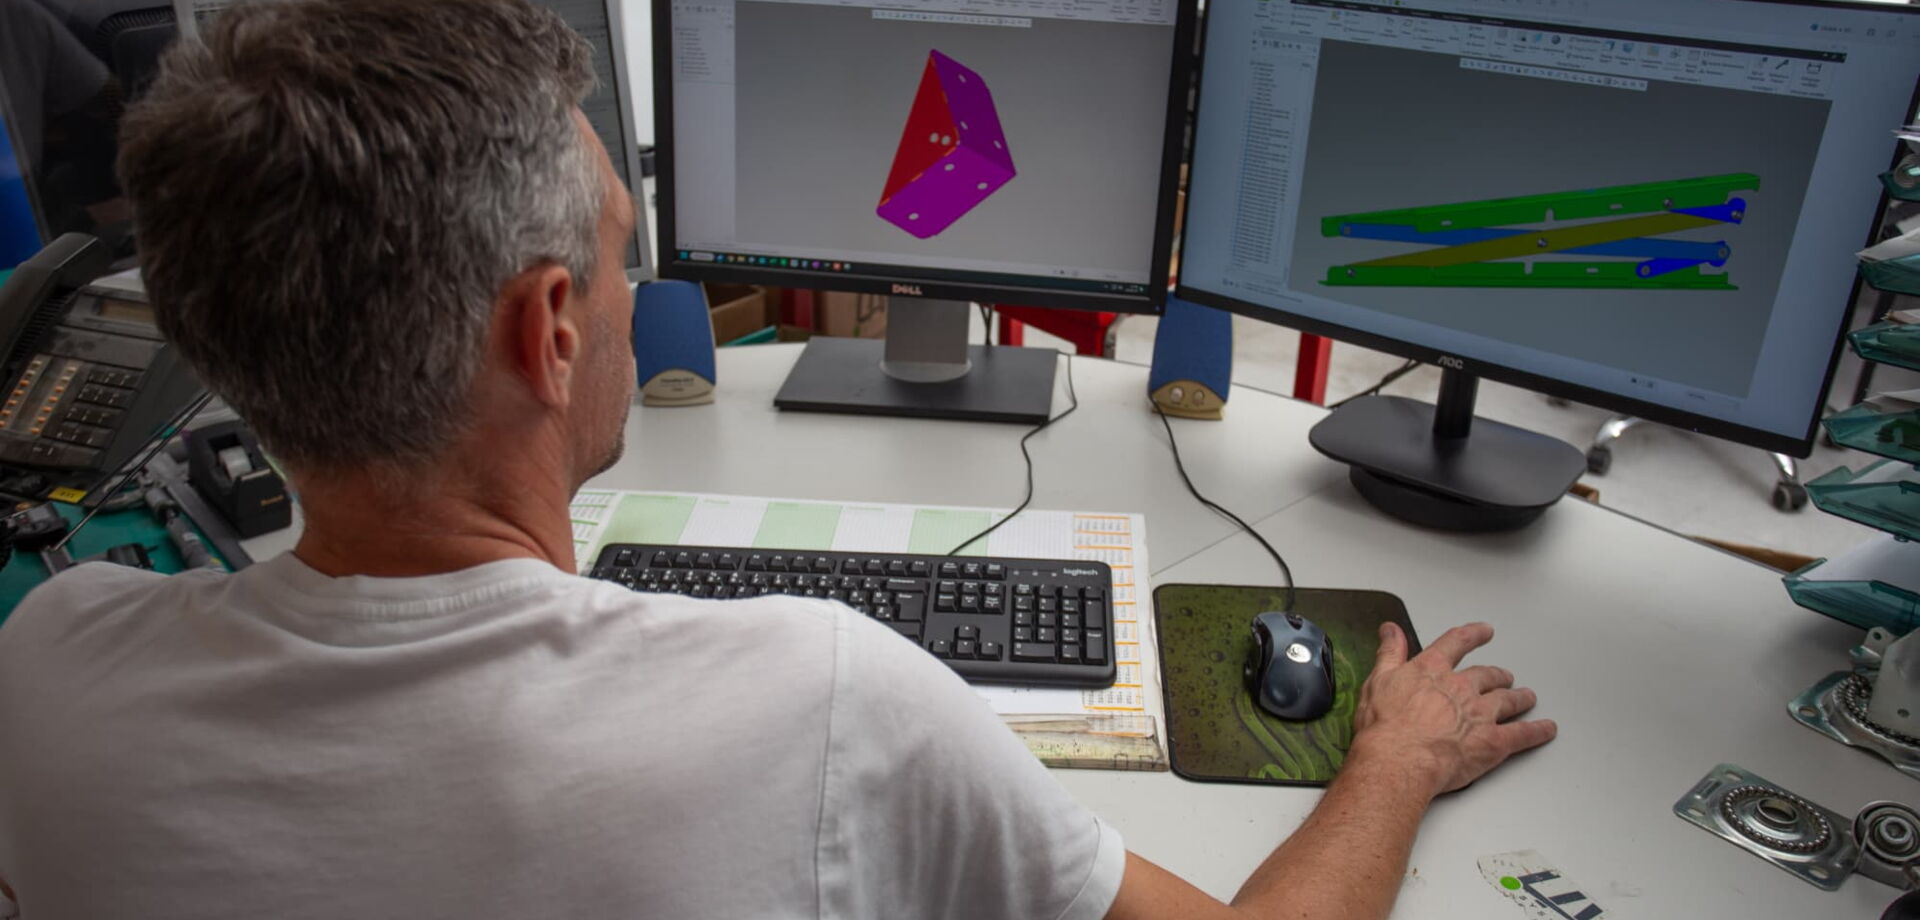
Modelos CAD

Diseñamos en CAD 3D, de modo que una pieza se puede comprobar y modificar antes de fabricar ningún utillaje.

Escaneado 3D

Utilizamos el escaneado 3D para medir piezas sin contacto, en el control de calidad, la ingeniería inversa y el desarrollo.

Ingeniería inversa

A partir de una pieza existente o de una muestra elaboramos el plano y el modelo 3D, para que la pieza se pueda mejorar o volver a fabricar.

Del plano a la producción en serie

1

Paso 1

Plano y cantidades

Usted nos envía la idea o el plano, las cantidades y el calendario. Nuestros ingenieros preparan el modelo CAD y señalan todo lo que dificultaría estampar, soldar o cincar la pieza.

2

Paso 2

Prototipo

Cuando se aprueba el modelo CAD, fabricamos un prototipo, con formatos de chapa cortados por láser de una empresa colaboradora cuando hace falta, y lo comprobamos con sus requisitos.

3

Paso 3

Aprobación del prototipo

Usted prueba el prototipo. Nosotros corregimos lo que haya que corregir antes de construir ningún utillaje.

4

Paso 4

Utillaje y proceso

Tras la aprobación diseñamos los utillajes y el flujo de producción, planificados en función del tiempo de ciclo, del aprovechamiento del material y del coste.

5

Paso 5

Preserie

Una preserie fabricada con los utillajes de serie valida el proceso y la pieza antes de la producción completa.

6

Paso 6

Producción en serie

La pieza pasa a producción en serie con los utillajes y el proceso aprobados.

Lo que necesita de nosotros

Su proyecto

01

Una pieza nueva

Usted tiene una idea o un plano y necesita un proveedor que desarrolle y fabrique la pieza metálica.

02

Una pieza existente mejorada

Quiere modificar una pieza existente por nuevas especificaciones, para reducir su coste o para facilitar su fabricación.

03

Una segunda fuente o un proveedor nuevo

Necesita un proveedor para una pieza que ya está en producción, con calidad y entregas constantes.

Por qué los fabricantes OEM trabajan con nosotros

Una sola fábrica

Estampación, soldadura, inyección, cincado, pintura y montaje en un solo emplazamiento, en Postojna.

Calidad certificada

Gestión de la calidad según ISO 9001 y gestión ambiental según ISO 14001, con inspección en cada fase de la producción.

Del prototipo a la serie en semanas

Con canales cortos entre diseño, fabricación de utillajes y producción, pasamos de una primera idea a piezas de serie en semanas.

Ingenieros que hablan con ingenieros

Sus ingenieros hablan directamente con los nuestros sobre el plano, las tolerancias y el proceso.

Coste por pieza

Cada proceso se planifica para ahorrar tiempo, energía y material en su pedido.

En la estampación desde 1954

Conformamos acero para ruedas giratorias, ruedas y llantas desde 1954.