Stanz- und Tiefziehteile
Stanz- und Tiefziehteile aus Stahl nach Ihrer Zeichnung
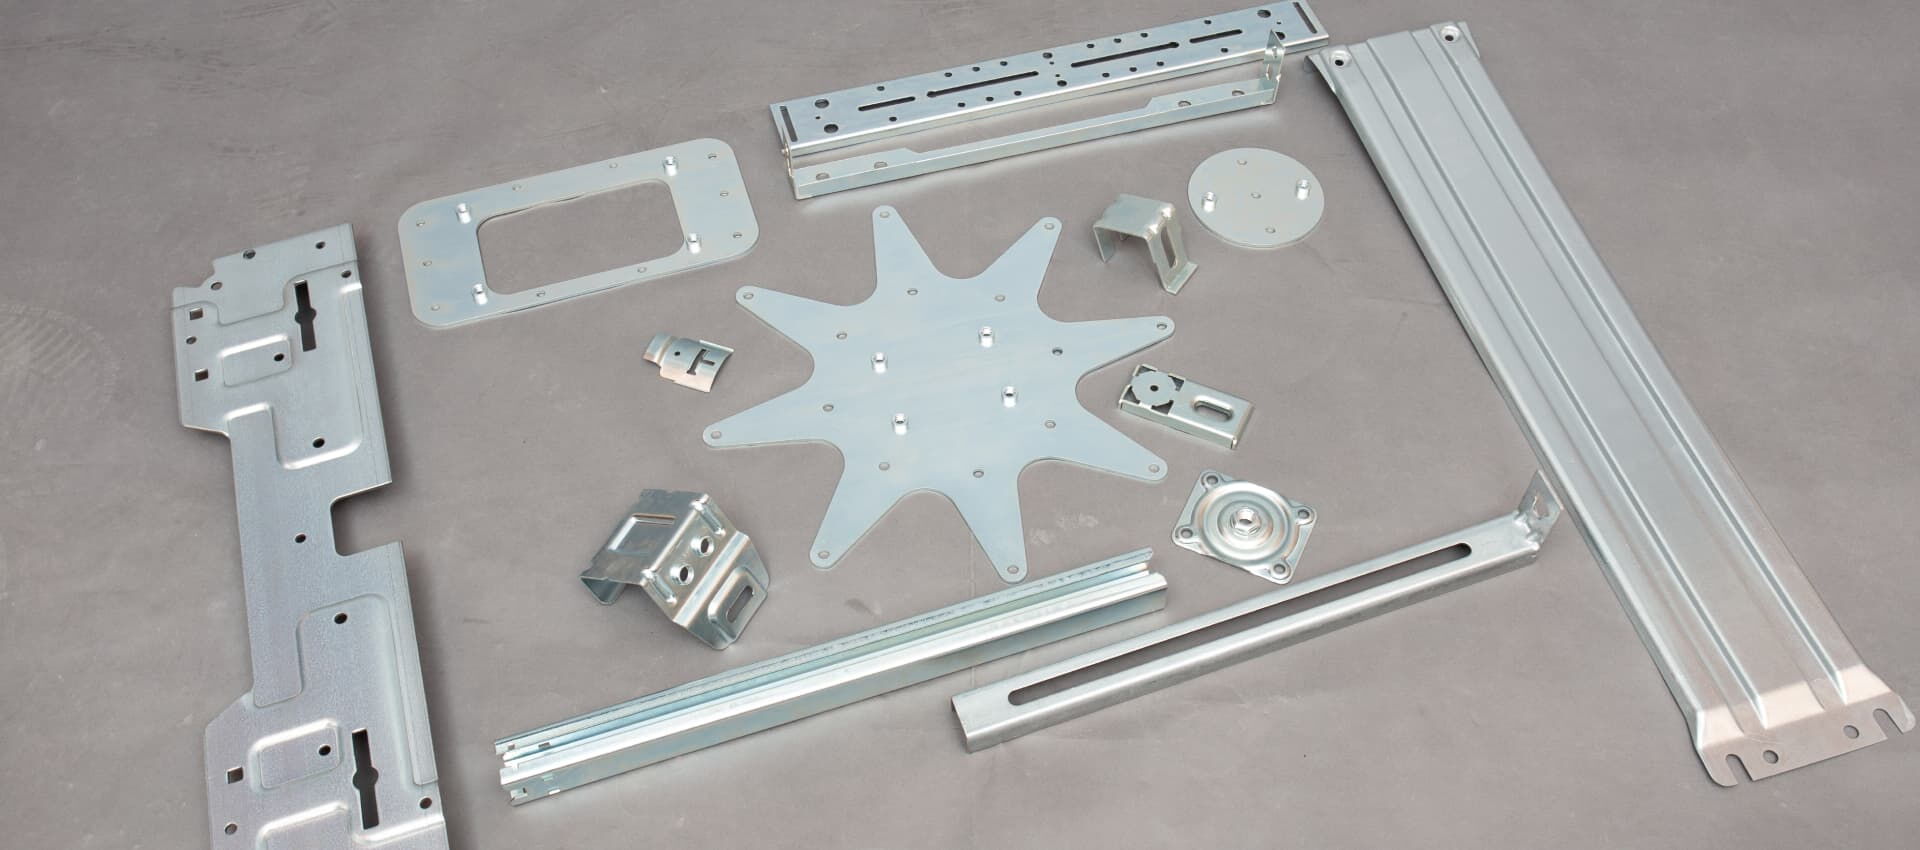
OE-Teile von einem Rollenhersteller
Tiefziehen
Blech bis 10 mm Dicke und 1000 mm Breite.
Transferpressen
Blech bis 5 mm Dicke und 600 mm Breite, für große Stückzahlen.
Galvanische Verzinkung
10 bis 15 µm, bis 240 h im Salzsprühtest.
Pulverbeschichtung
Einschichtig bis 100 µm, mehr als 500 h im Salzsprühtest.


Alle Verfahren unter einem Dach
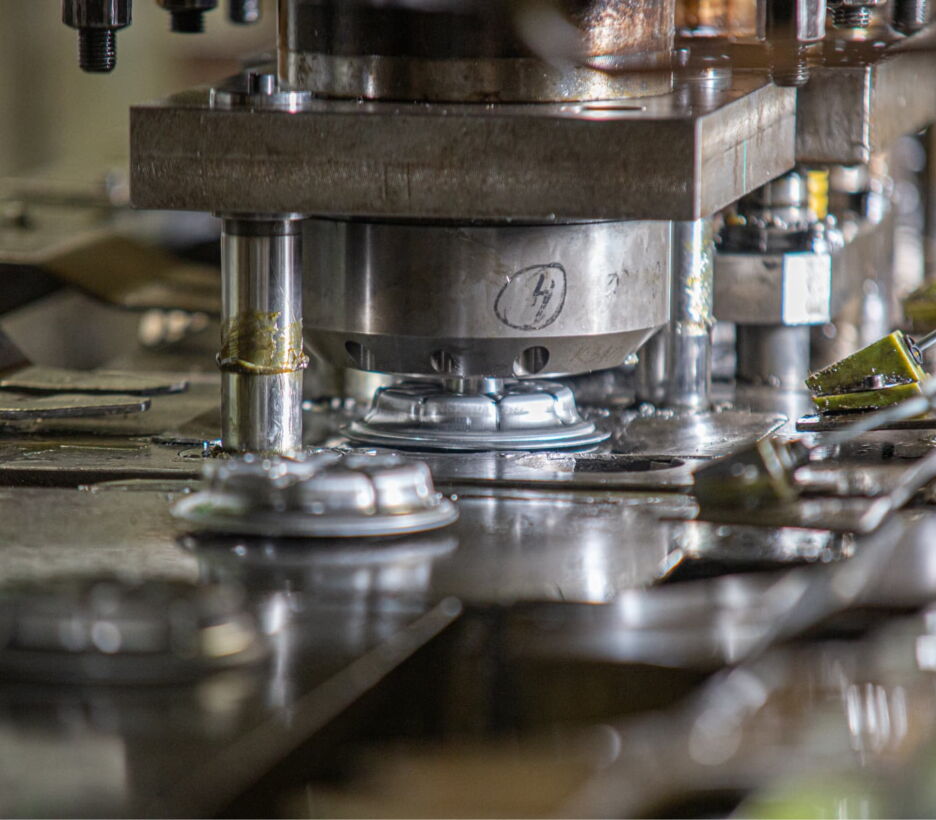
Stanzen und Umformen
Mechanische Pressen, Transfer- und Servopressen von 100 bis 630 t, für Kleinserien und große Stückzahlen.
- Klassisches Stanzen
- Transfer- und Servopressen
- Tiefziehen
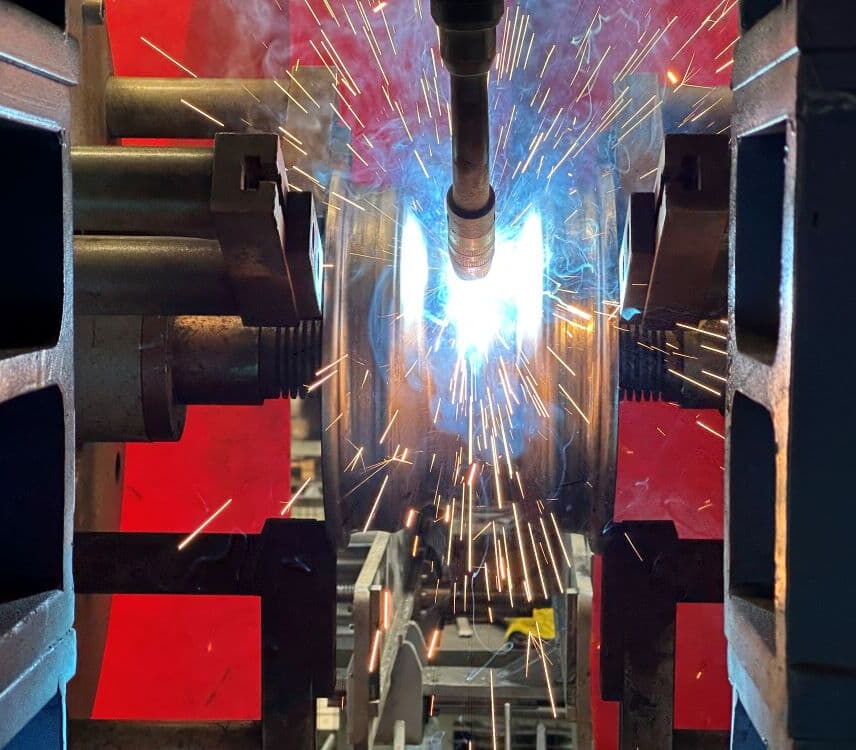
Schweißen
Punkt-, MIG-, MAG- und Rundnahtschweißen von Stahlbaugruppen, auf 4 Rundnahtschweißanlagen und 3 Handschweißplätzen.
- Rundnahtschweißen
- Handschweißen
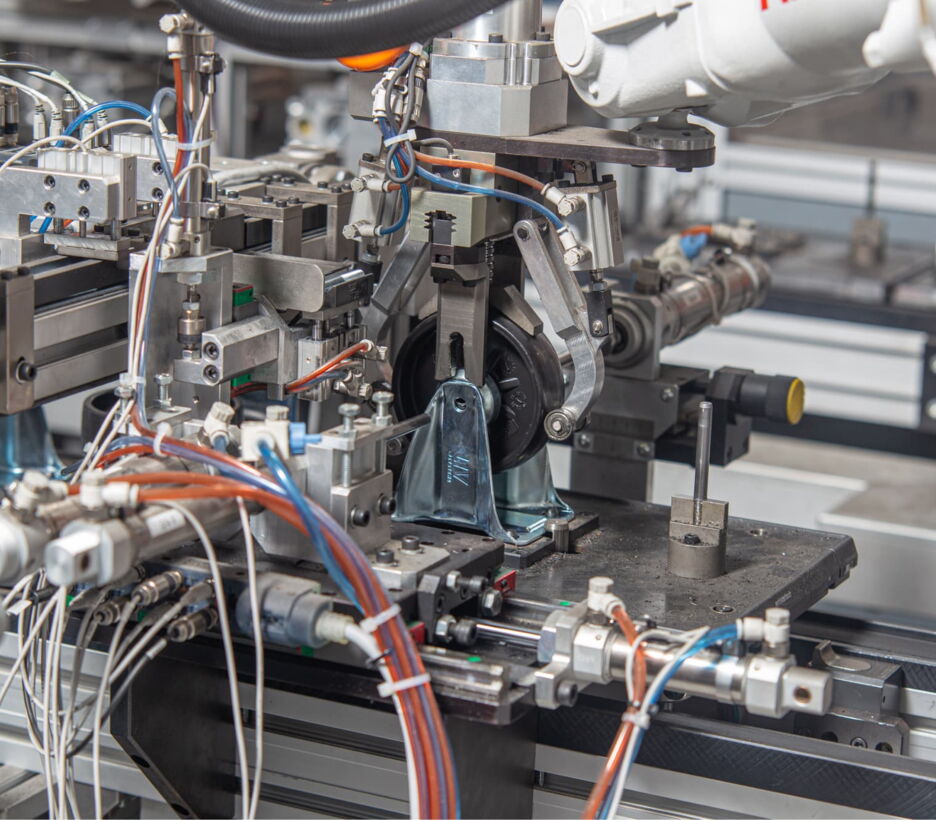
Montage
Wir montieren Teile und Baugruppen zu kompletten, einbaufertigen Produkten, auf 6 automatischen und 5 manuellen Montagelinien.
- Automatische Montage
- Manuelle Montage
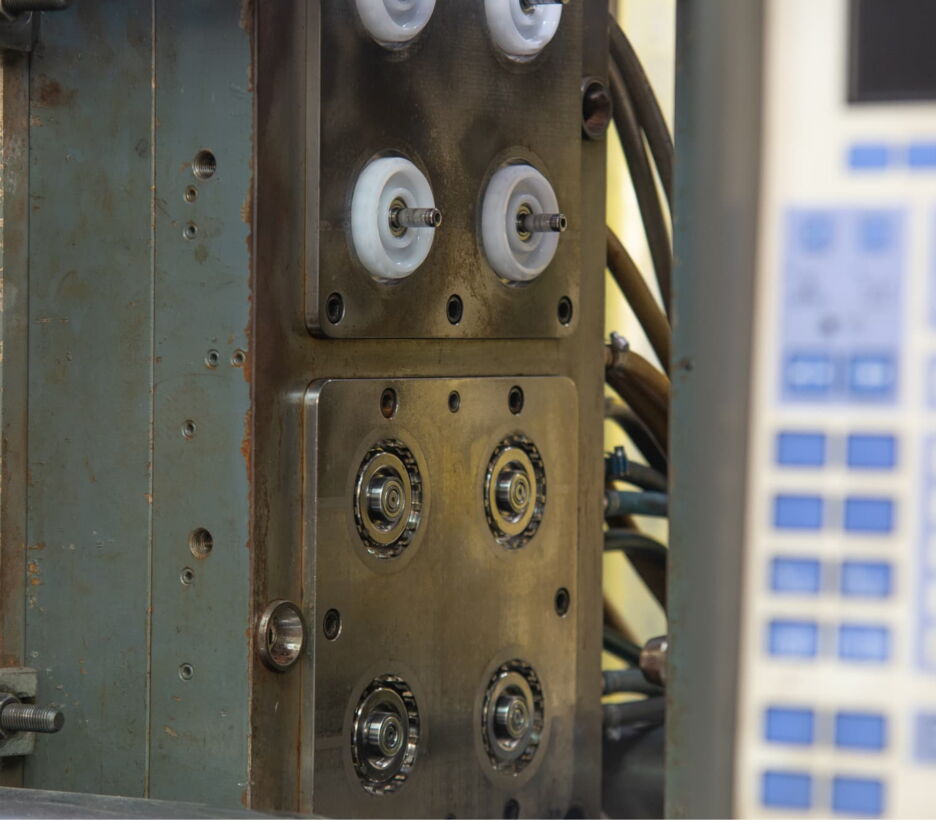
Spritzguss
Kunststoffteile aus PA, PP, PU, PE und TPE auf 9 Spritzgießmaschinen bis 350 t, eine davon für 2K-Spritzguss.
- Thermoplast-Spritzguss (PA, PP, PU, PE, TPE)
- 2K-Spritzguss
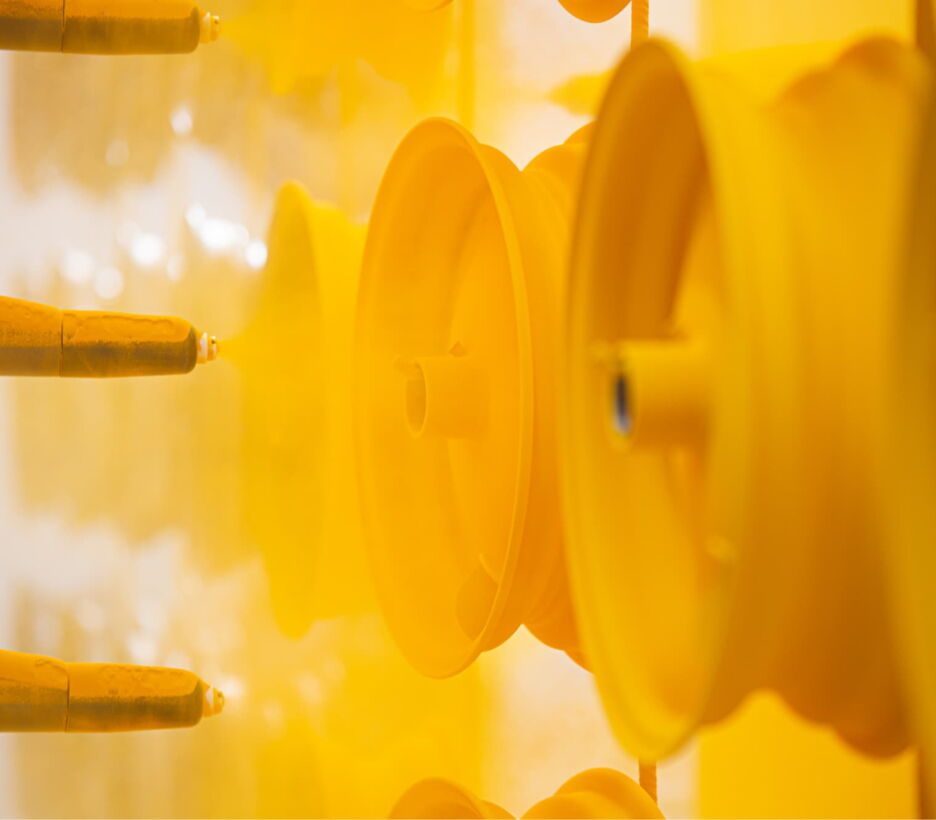
Oberflächenbehandlung
Cr(VI)-freie galvanische Verzinkung mit Passivierung auf einer Gestell- und einer Trommellinie sowie Pulverbeschichtung. Wir verzinken und beschichten auch Stahlteile, die Kunden uns anliefern.
- Galvanische Verzinkung und Passivierung
- Pulverbeschichtung
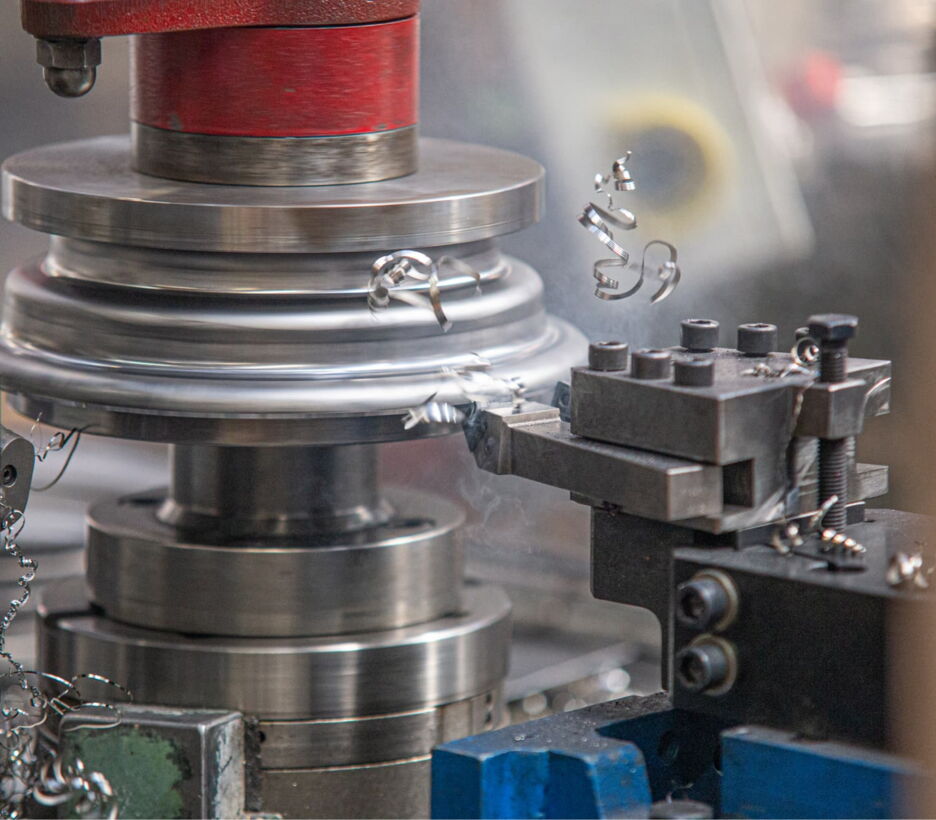
Beschneiden und Randumformen
Beschneiden, Rollen und Bördeln von Pressteilen auf Endmaß. Laserzuschnitte und CNC-Bearbeitung kaufen wir bei Partnern zu, wenn ein Teil sie braucht.
- Beschneiden
- Rollen
- Bördeln
Geteilte Lieferketten
Was schiefgeht, wenn jeder Schritt einen eigenen Lieferanten hat
- Teile pendeln zwischen Presswerk, Schweißerei, Galvanik und Montage
- Jeder Transport kostet Geld und Tage
- Qualitätsprobleme lassen sich schwer einem Lieferanten zuordnen
- Verzug bei einem Unterlieferanten hält die ganze Kette an
Ein Werk
Was ein Werk ändert
- Pressen, Schweißen, Spritzguss, Galvanik, Beschichtung und Montage in Postojna
- Kein Transport zwischen den Prozessschritten
- Ein Qualitätssystem (ISO 9001) und ein Ansprechpartner
- Kürzere Durchlaufzeit vom Coil bis zum fertigen Teil
Maschinenpark nach Verfahren
Die Maschinen und ihre Grenzen je Verfahren. Liegt Ihr Teil innerhalb dieser Werte, können wir es in Postojna fertigen.
Teile, die wir fertigen


Qualitätskontrolle
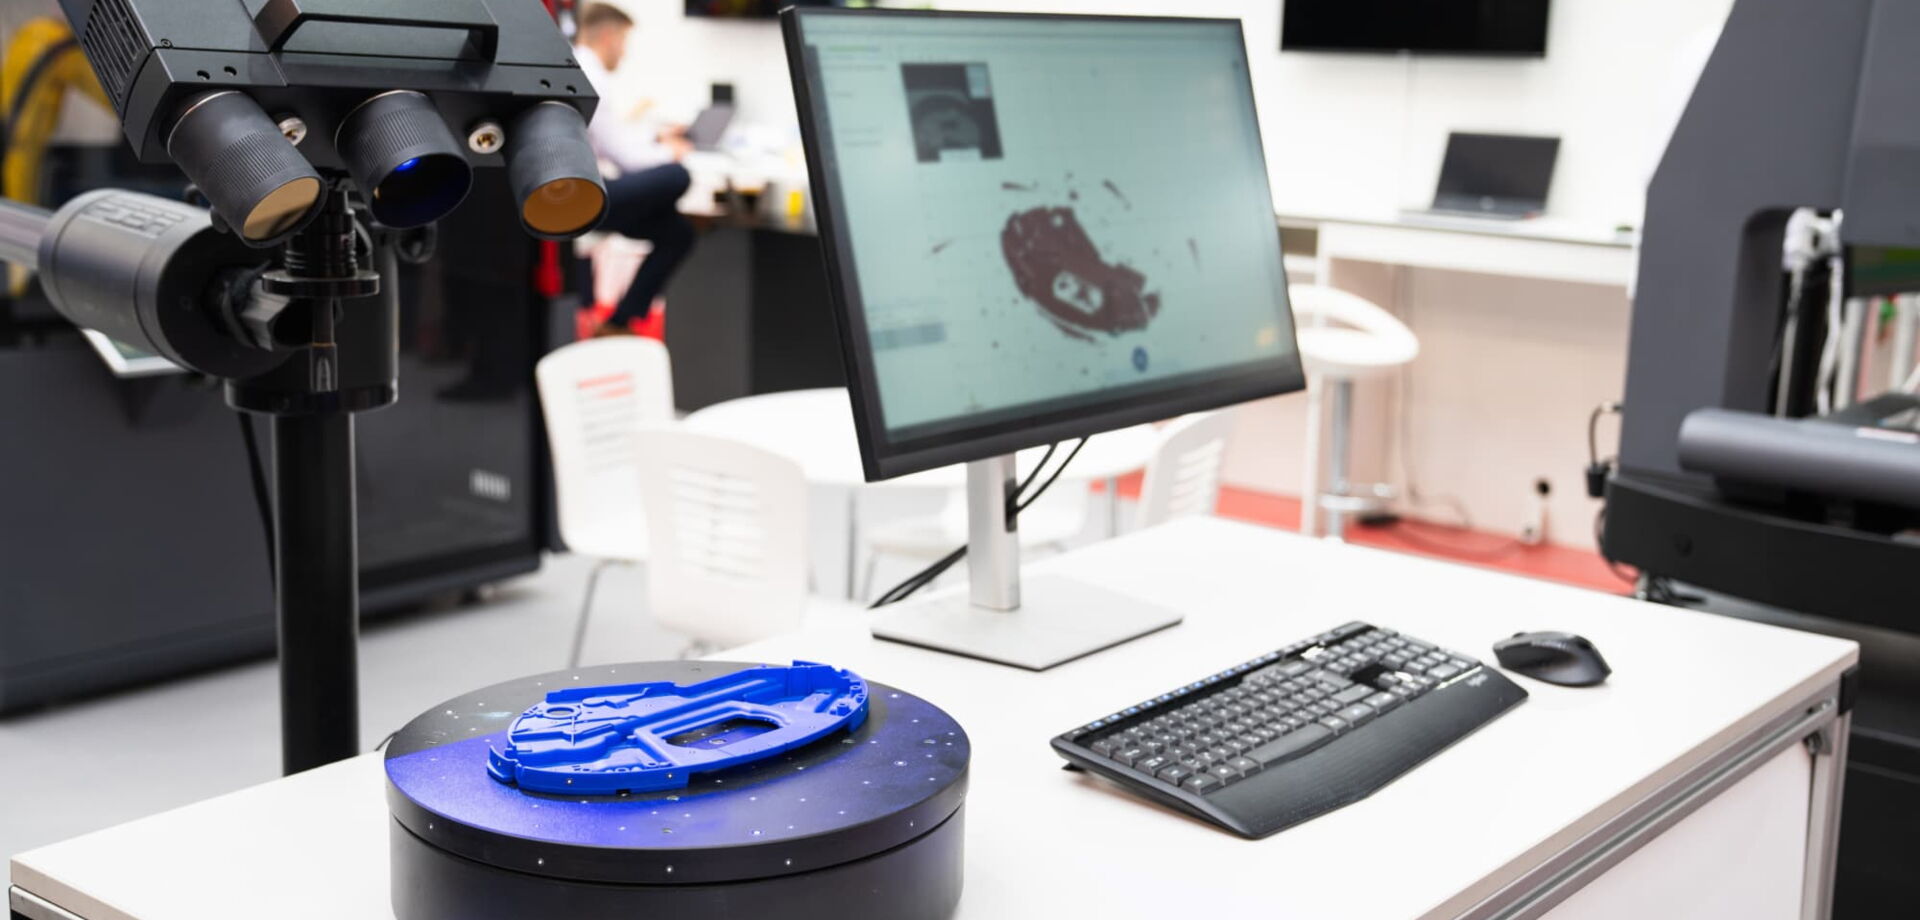
Die Teile werden nach jedem Fertigungsschritt geprüft. Neue Produkte testen wir vor der Serie im eigenen Labor.


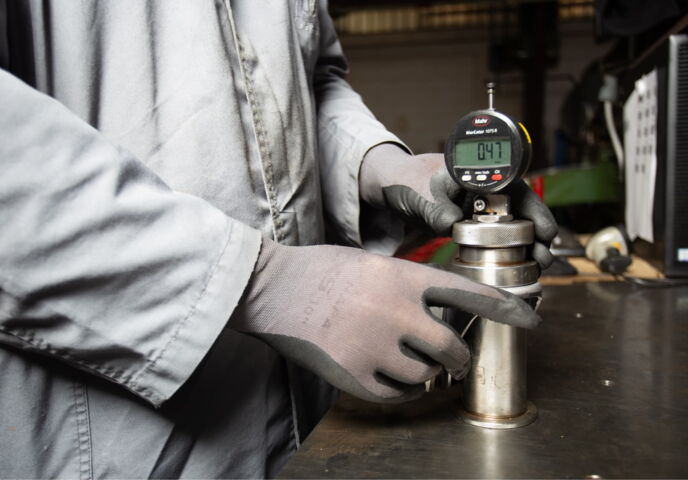
Prüfung
Prüfung in jeder Fertigungsstufe, nach unserem Qualitätsmanagementsystem gemäß ISO 9001.
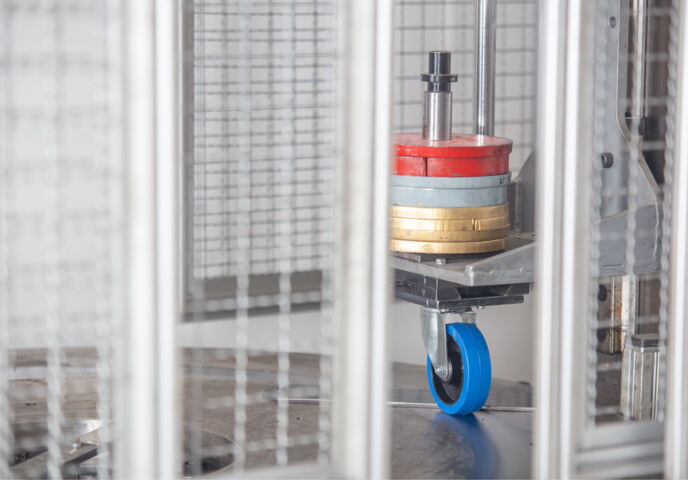
Tests
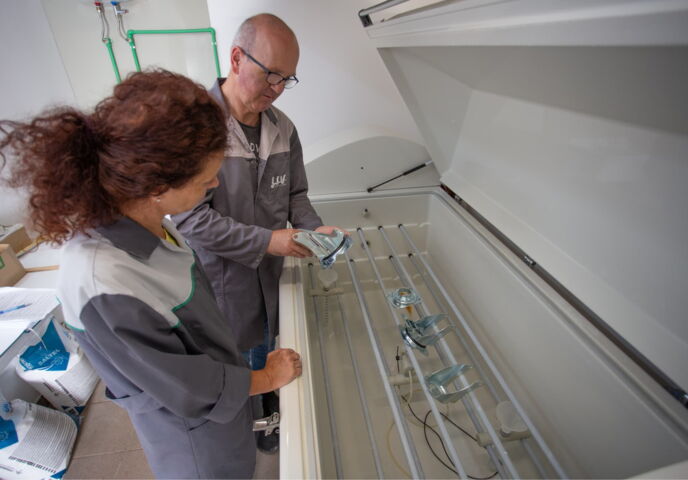
Unser Labor prüft Lebensdauer und Festigkeit unter Bedingungen, die den realen Einsatz nachbilden, innen wie außen.
- Prüfstände für die geforderten Normen (EN 840-5, RAL-GZ 951/1 und weitere)
- Salzsprühkammer (ISO 9227)
Simulation
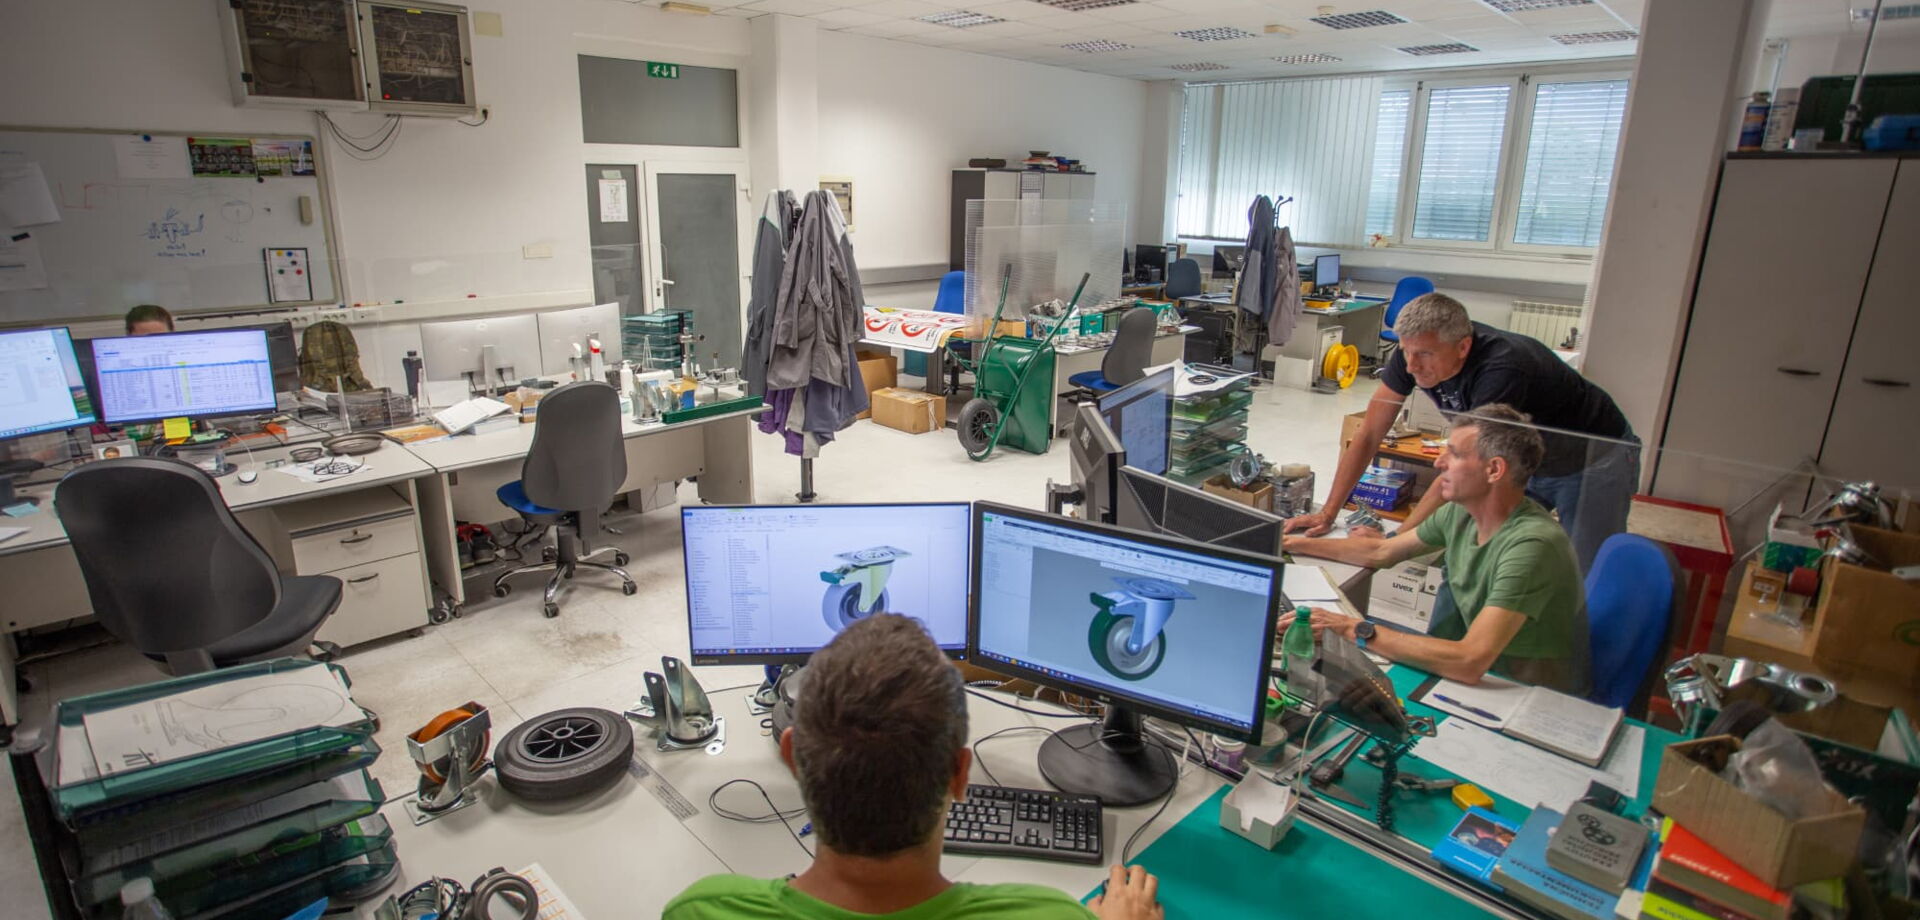
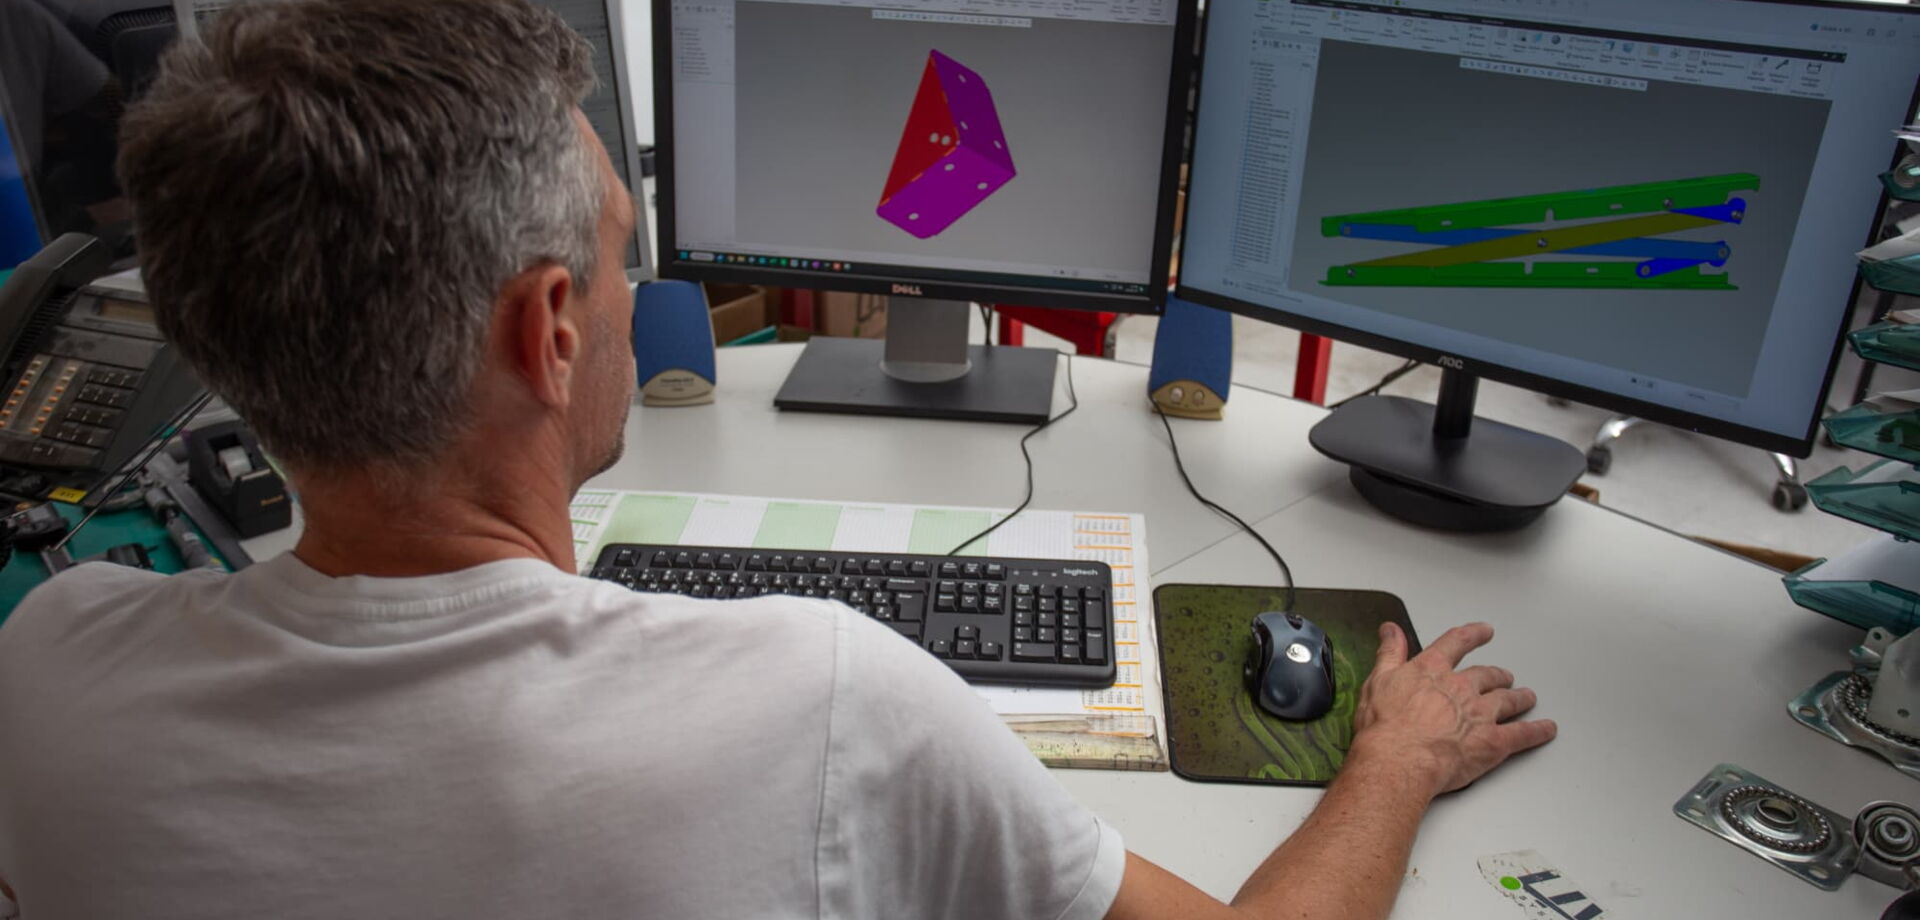
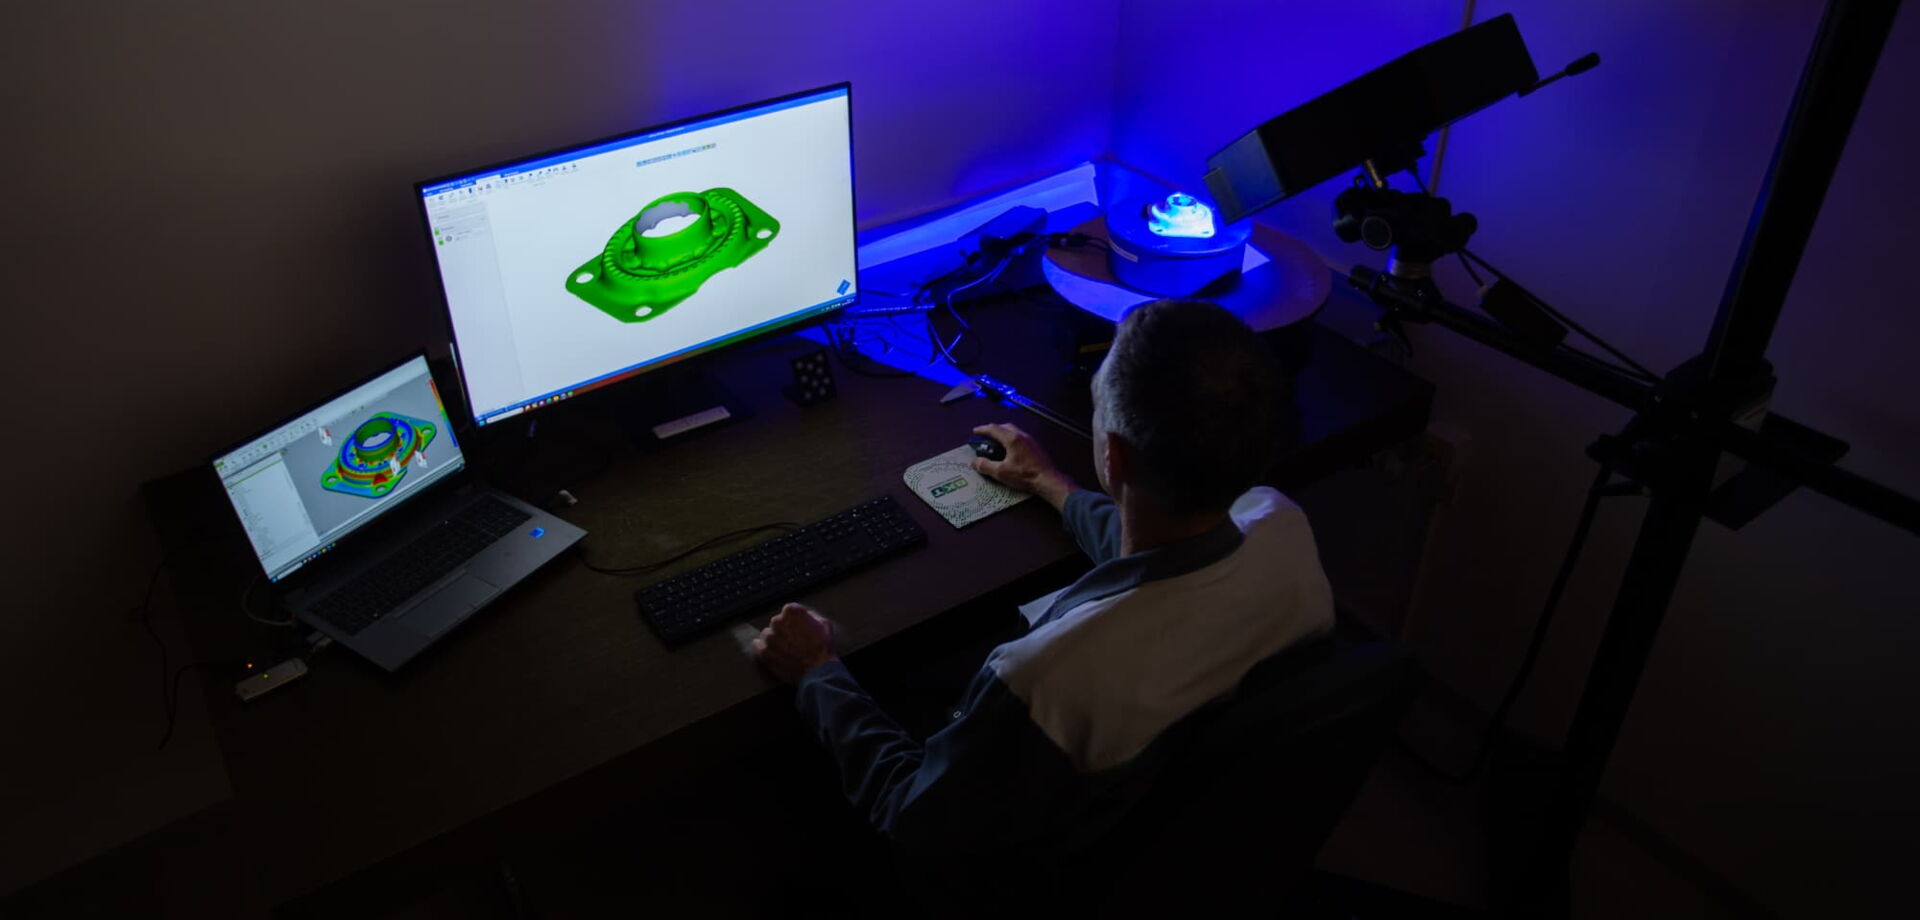
Bevor ein neues Teil in den Werkzeugbau geht, zeigt die FEM-Simulation, wie es sich unter Last verhält. So lässt sich die Konstruktion vorher anpassen.
- Analyse nach der Finite-Elemente-Methode (FEM)
Von der Zeichnung zur Serie
Schritt 1
Zeichnung und Stückzahlen
Sie schicken uns die Idee oder Zeichnung, die Stückzahlen und den Zeitplan. Unsere Konstrukteure erstellen das CAD-Modell und weisen auf alles hin, was das Teil schwer zu pressen, zu schweißen oder zu verzinken macht.
Schritt 2
Prototyp
Ist das CAD-Modell freigegeben, bauen wir einen Prototyp, bei Bedarf mit Laserzuschnitten eines Partners, und prüfen ihn gegen Ihre Anforderungen.
Schritt 3
Freigabe des Prototyps
Sie testen den Prototyp. Was zu korrigieren ist, korrigieren wir, bevor ein Werkzeug gebaut wird.
Schritt 4
Werkzeuge und Prozess
Nach der Freigabe konstruieren wir die Werkzeuge und den Fertigungsablauf, ausgelegt auf Taktzeit, Materialausnutzung und Kosten.
Schritt 5
Nullserie
Eine Nullserie aus den Serienwerkzeugen bestätigt Prozess und Teil vor dem Serienstart.
Schritt 6
Serienfertigung
Das Teil geht mit den freigegebenen Werkzeugen und dem freigegebenen Prozess in Serie.
Was brauchen Sie von uns?
01
Sie haben eine Idee oder Zeichnung und suchen einen Lieferanten, der das Metallteil entwickelt und fertigt.
02
Ein verbessertes bestehendes Teil
Ein bestehendes Teil soll an neue Vorgaben angepasst, günstiger oder einfacher zu fertigen werden.
03
Zweitlieferant oder neuer Lieferant
Sie brauchen einen Lieferanten für ein Teil, das bereits in Serie läuft, mit gleichbleibender Qualität und Liefertreue.
Warum OEMs mit uns arbeiten
Ein Werk
Pressen, Schweißen, Spritzguss, Galvanik, Beschichtung und Montage an einem Standort in Postojna.
Zertifizierte Qualität
Qualitätsmanagement nach ISO 9001 und Umweltmanagement nach ISO 14001, mit Prüfung nach jedem Fertigungsschritt.
Vom Prototyp zur Serie in Wochen
Kurze Wege zwischen Konstruktion, Werkzeugbau und Fertigung bringen uns in Wochen von der ersten Idee zum Serienteil.
Konstrukteure sprechen mit Konstrukteuren
Ihre Konstrukteure sprechen direkt mit unseren über Zeichnung, Toleranz und Verfahren.
Kosten je Teil
Jeden Prozess planen wir so, dass Ihr Auftrag Zeit, Energie und Material spart.
70 Jahre Pressen
Seit 1954 formen wir Stahl für Rollen, Räder und Felgen.
Über LIV Systems
LIV Systems fertigt seit 1954 Rollen, Räder, Stahlgehäuse und Stanzteile in Postojna, Slowenien.
Neben Rollen fertigen wir Stahlgehäuse, Metallfelgen sowie Stanz- und Tiefziehteile und behandeln Oberflächen im eigenen Werk. Die Stahlteile verzinken wir Cr(VI)-frei mit 10 bis 15 µm. Das Werk ist nach ISO 9001 und ISO 14001 zertifiziert, einen Teil des Stroms liefern eigene Solaranlagen mit 1,41 MWp.


