Pièces techniques OE

Pièces en acier embouties et obtenues par emboutissage profond, selon votre plan
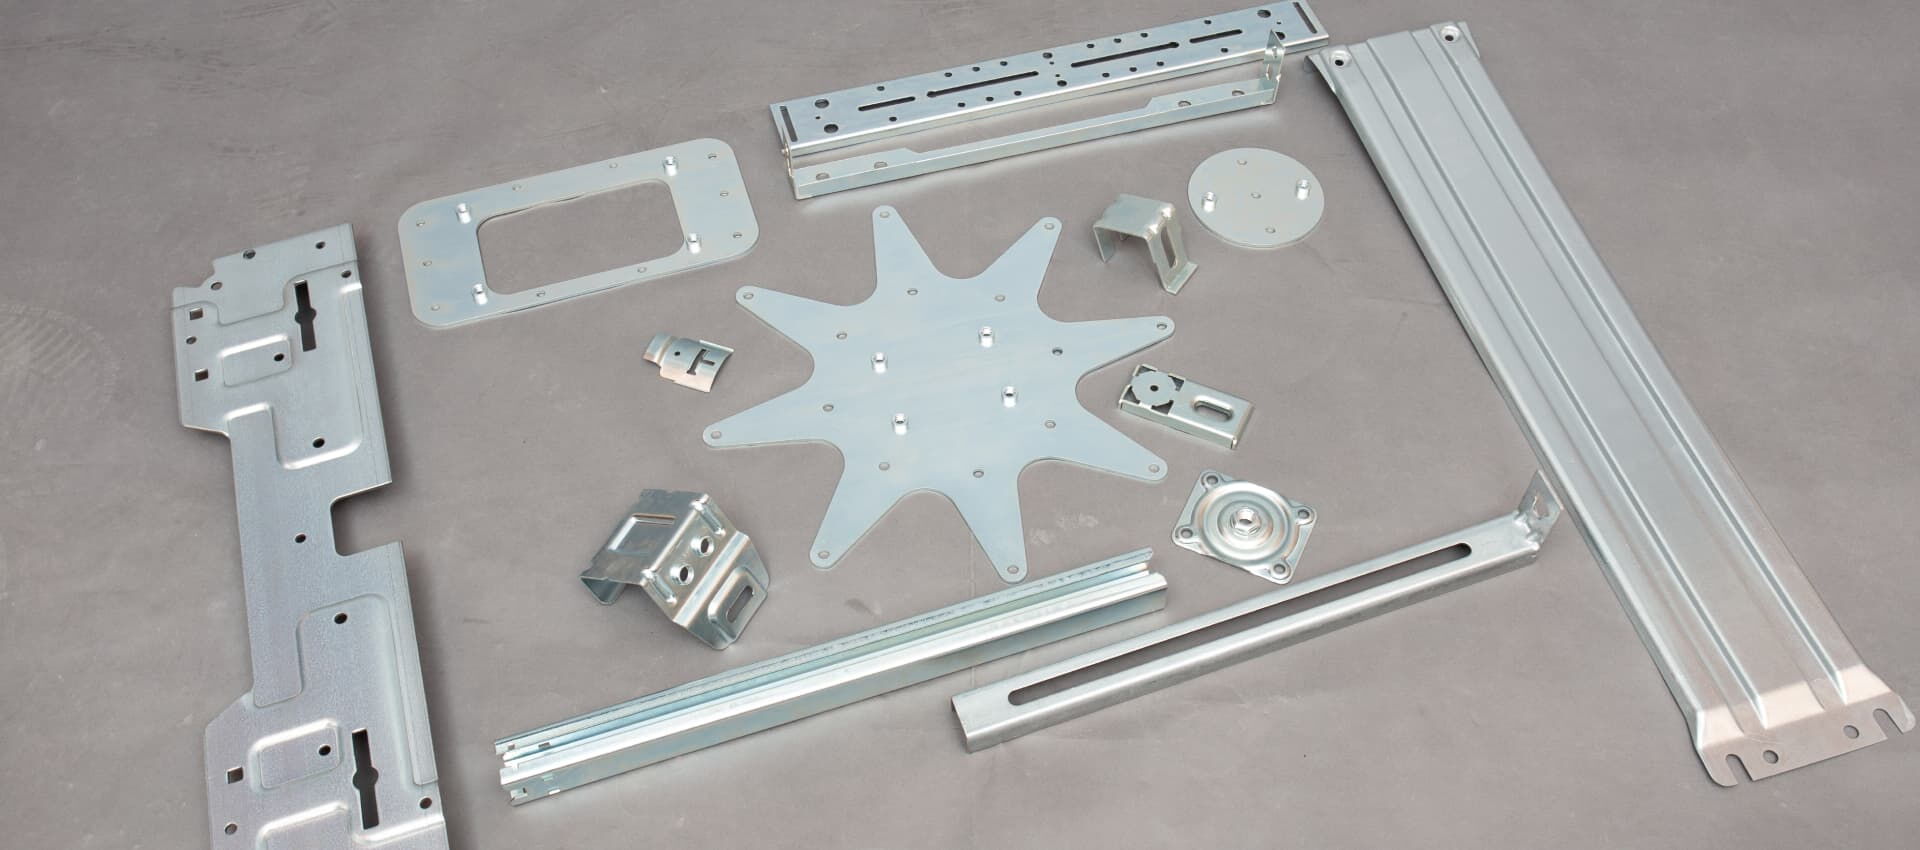
Presses jusqu’à 630 t, soudage, moulage par injection, zingage, peinture en poudre et assemblage dans une seule usine en Slovénie.
Pièces en acier embouties et obtenues par emboutissage profond, selon votre plan

Pièces OE d’un fabricant de roulettes

Depuis 1954, nous emboutissons des pièces qui tournent et pivotent sous charge : roulettes, roues et leurs chapes.

Les mêmes presses, lignes de zingage et lignes d’assemblage fabriquent des pièces embouties, obtenues par emboutissage profond et soudées selon votre plan.

Les chapes de roulettes doivent tenir des tolérances serrées et un faible frottement pendant des années sous charge. Nous appliquons le même savoir-faire aux pièces techniques OE d’autres secteurs.

Notre propre atelier de traitement de surface zingue par électrolyse, passive et peint en poudre les pièces, qui quittent donc l’usine finies.

L’emboutissage, le soudage, le moulage, le zingage et l’assemblage sont planifiés comme une seule commande, ce qui réduit à un le nombre de fournisseurs de votre projet.

Emboutissage profond

Tôle jusqu’à 10 mm d’épaisseur et 1000 mm de large.

Emboutissage à transfert

Tôle jusqu’à 5 mm d’épaisseur et 600 mm de large, pour les grands volumes.

Zingage électrolytique

10 à 15 µm, jusqu’à 240 h au brouillard salin.

Peinture en poudre

Couche unique jusqu’à 100 µm, plus de 500 h au brouillard salin.

ESE
Europlast
Gebhardt
Green City
FACOM
SIP
Plastoform
SULO
Trimex
Weber
ESE
Europlast
Gebhardt
Green City
FACOM
SIP
Plastoform
SULO
Trimex
Weber

Procédés réunis sous un même toit
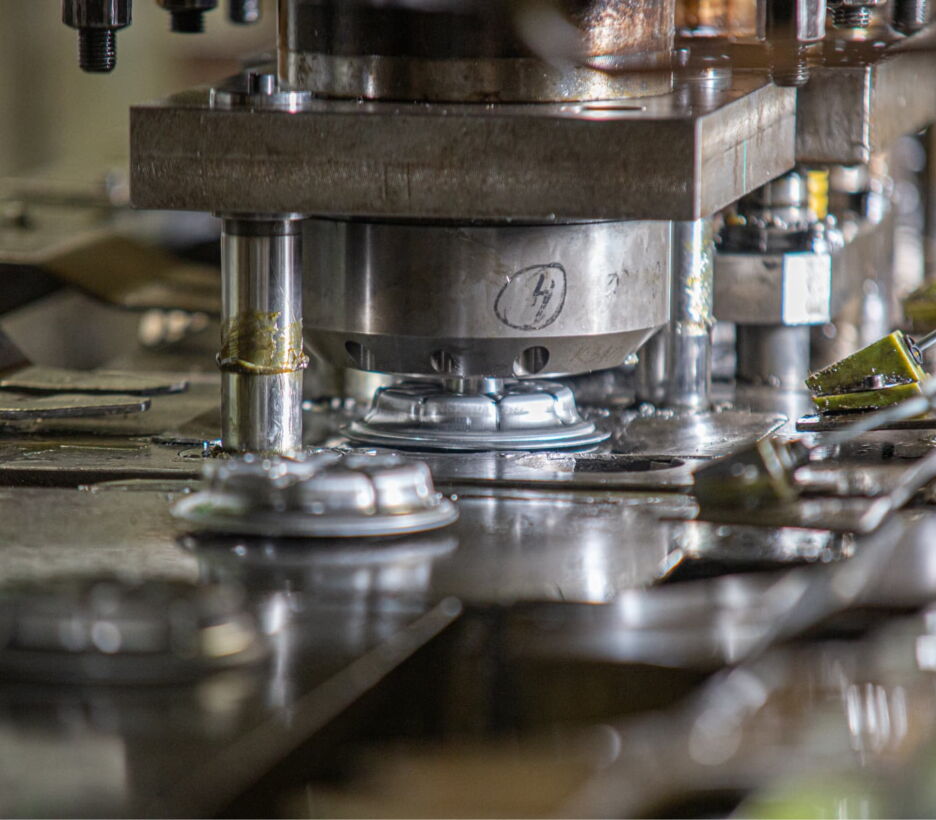
Progressive press tool stamping steel parts

Presses mécaniques, à transfert et servo de 100 à 630 t, pour les petites séries et les grands volumes.

  • Emboutissage classique
  • Emboutissage à transfert et sur presse servo
  • Emboutissage profond
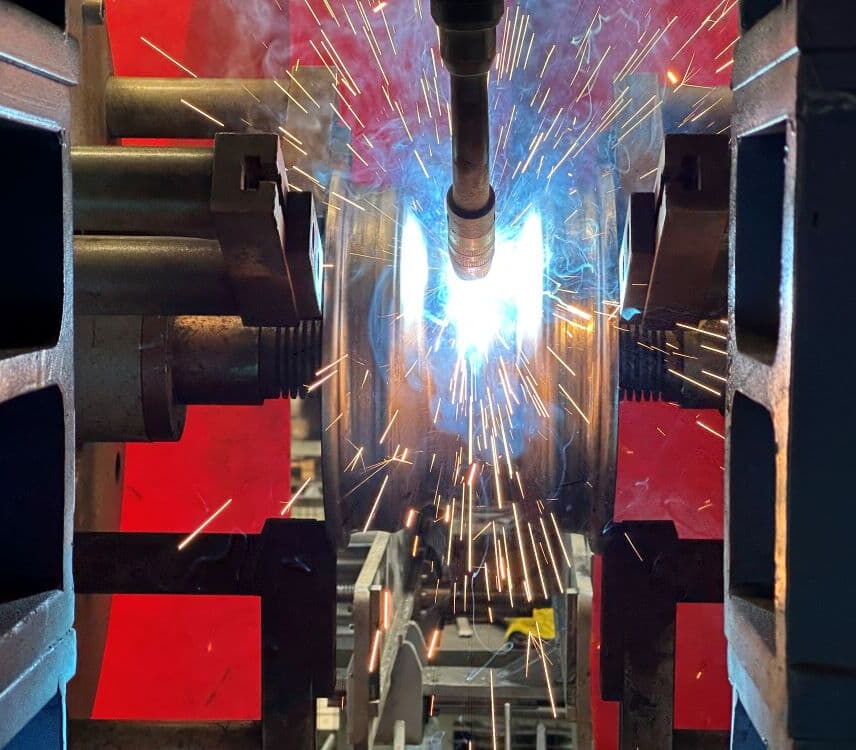
Robot welding of steel parts

Soudage par points, MIG, MAG et circonférentiel d’assemblages en acier, sur 4 machines de soudage circonférentiel et 3 postes manuels.

  • Soudage circonférentiel
  • Soudage manuel
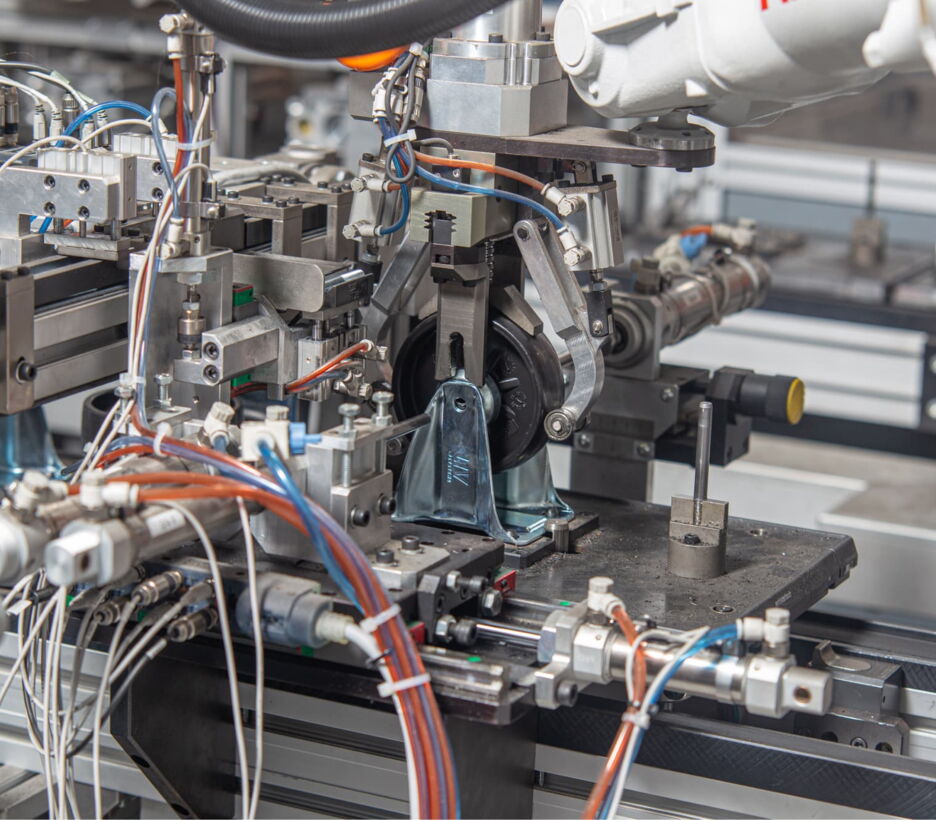
Automated assembly station with pneumatic grippers

Nous assemblons les pièces et les sous-ensembles en produits complets, prêts à l’emploi, sur 6 lignes d’assemblage automatiques et 5 lignes manuelles.

  • Assemblage automatique
  • Assemblage manuel
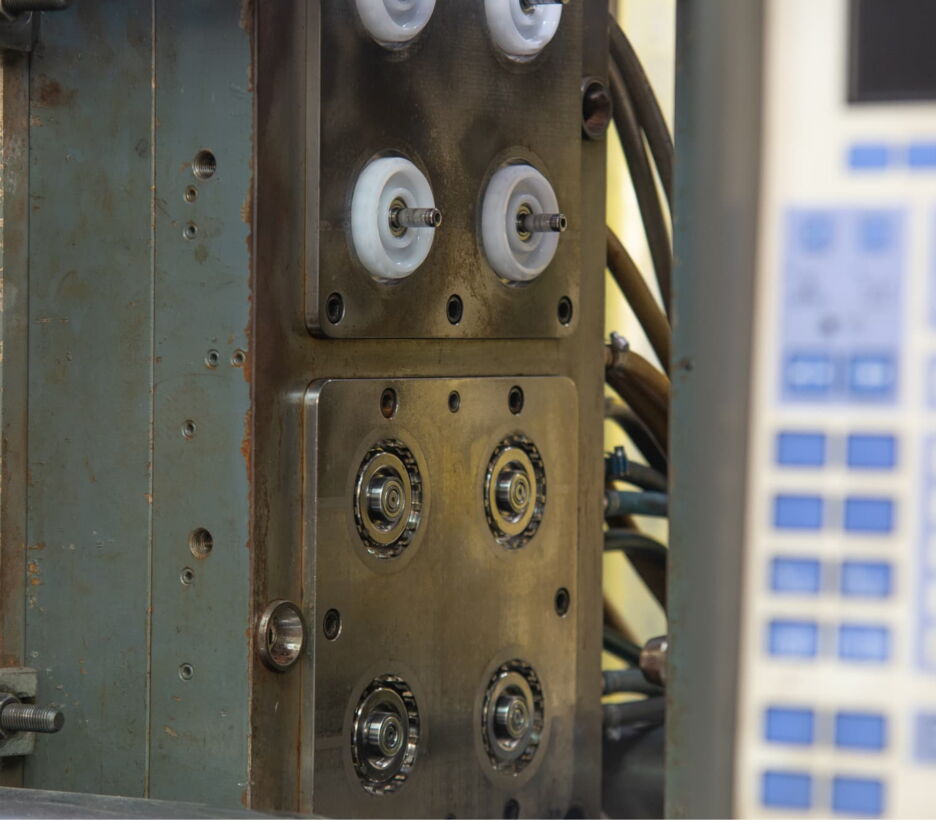
Mould in a plastic injection moulding machine

Pièces plastiques en PA, PP, PU, PE et TPE sur 9 presses à injecter jusqu’à 350 t, dont une pour le moulage 2K.

  • Moulage par injection de thermoplastiques (PA, PP, PU, PE, TPE)
  • Moulage par injection 2K
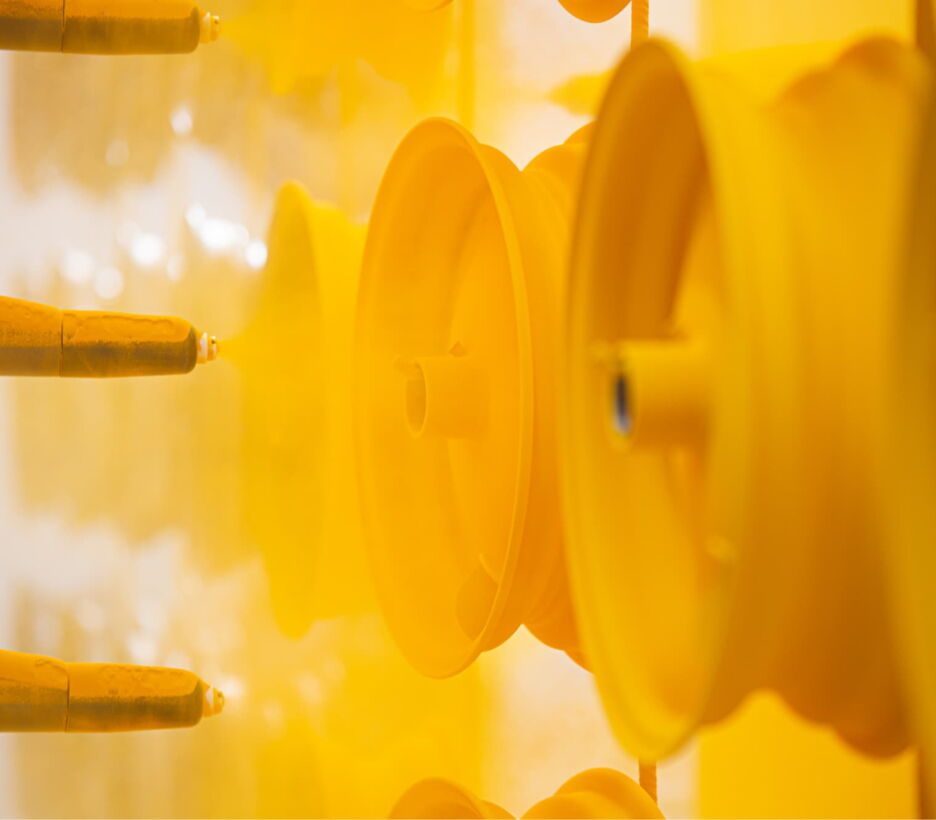
Yellow powder-coated rims on the line

Le zingage électrolytique avec passivation, sans Cr6+, sur une ligne à l’accroché et une ligne au tonneau, et la peinture en poudre. Nous zinguons et peignons aussi les pièces en acier que nos clients nous envoient.

  • Zingage électrolytique et passivation
  • Peinture en poudre
Forming tool on a production machine

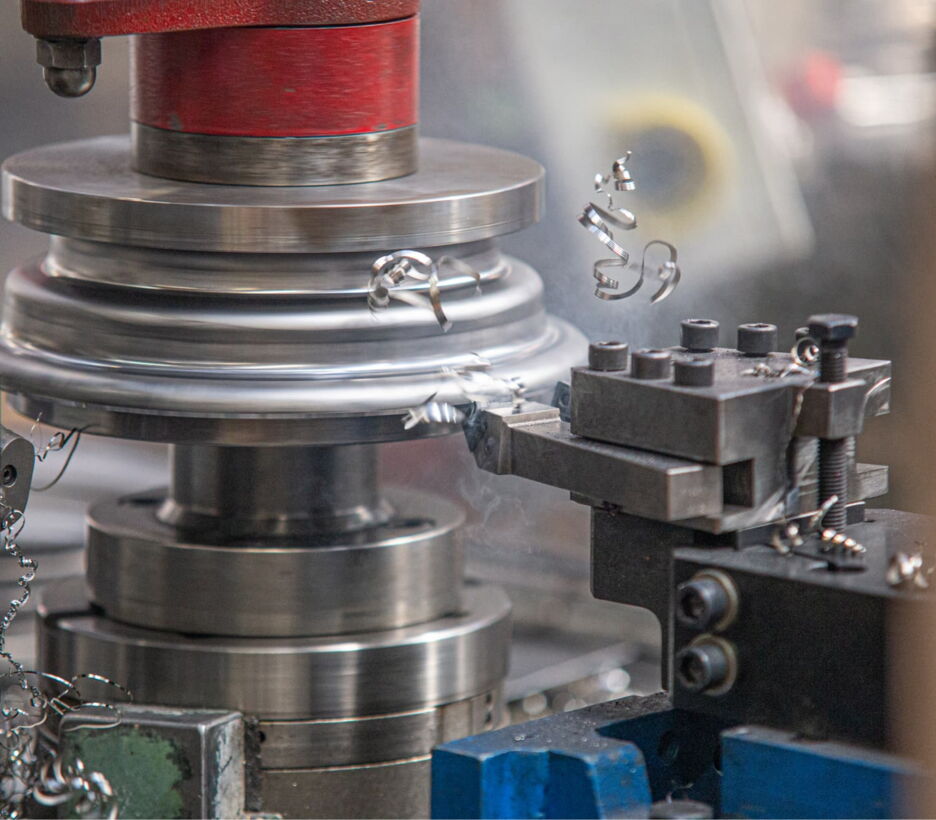
Détourage, roulage et ourlage des pièces embouties à la cote finale. Les flans découpés au laser et l’usinage CNC, nous les achetons à des partenaires lorsqu’une pièce en a besoin.

  • Détourage
  • Roulage
  • Ourlage

Chaînes d’approvisionnement morcelées

Ce qui se passe quand chaque étape a son propre fournisseur

  • Les pièces circulent entre l’atelier d’emboutissage, le soudeur, le traiteur de surface et l’assembleur
  • Chaque transport ajoute du coût et des jours
  • Les problèmes de qualité sont difficiles à imputer à un seul fournisseur
  • Le retard d’un sous-traitant arrête toute la chaîne

Demandez-nous

Une seule usine

Ce que change une seule usine

  • Emboutissage, soudage, moulage, zingage, peinture et assemblage à Postojna
  • Pas de transport entre les étapes de fabrication
  • Un seul système qualité (ISO 9001) et un seul interlocuteur
  • Délai plus court de la bobine à la pièce finie

Demander un devis

Parc machines par procédé

Les machines et leurs limites pour chaque procédé. Si votre pièce entre dans ces valeurs, nous pouvons la fabriquer à Postojna.

Emboutissage et formage classiques

Poinçonnage, gaufrage, bordage et calibrage de tôle plane avec des outils progressifs et des outils simples.

  • Force de presse maximale : 500 t
  • Course maximale : 400 mm
  • Épaisseur de matière maximale : 7 mm
  • Pièce maximale : 1500 × 1000 mm

Emboutissage à transfert et sur presse servo

Nous exploitons trois presses à transfert : une Mossini neuve et deux presses plus anciennes de Ravne et d’Erfurt. En emboutissage à transfert, la pièce passe par plusieurs postes dans une seule presse, ce qui permet des formes complexes avec un bon rendement matière. La presse à transfert Mossini accepte de la tôle jusqu’à 5 mm.

Notre presse servo Mossini travaille à partir de la bobine, avec un dérouleur, un redresseur et un dispositif d’avance en zigzag, et forme de la tôle jusqu’à 10 mm. Un moteur couple entraîne directement le vilebrequin, sans volant d’inertie ni embrayage. La vitesse et la position du coulisseau sont donc programmées pour chaque pièce, par exemple plus lentes pendant l’emboutissage et plus rapides au retour. Le dispositif d’avance en zigzag décale la bande latéralement entre deux courses, ce qui permet de rapprocher les flans ronds et de laisser moins de chutes.

  • Force de presse maximale : 630 t
  • Course maximale : 420 mm (transfert)
  • Épaisseur de matière maximale : 10 mm
  • Cadence : jusqu’à 38 pièces par minute

Emboutissage profond

Un poinçon tire le flan de tôle dans la matrice pour former des pièces creuses, sans soudure, qui peuvent être plus profondes que leur diamètre.

  • Force de presse maximale : 630 t
  • Course maximale : 1000 mm
  • Pièce maximale : 1200 × 1200 mm
  • Épaisseur de matière maximale : 10 mm

Soudage circonférentiel et manuel

Soudage circonférentiel pour les pièces rondes comme les jantes et les moyeux, et soudage manuel pour les assemblages et les petites séries.

  • Technologie à impulsions synchronisées
  • Soudage triple simultané
  • Machines de soudage circonférentiel : 4
  • Postes manuels : 3

Moulage par injection de thermoplastiques (PA, PP, PU, PE, TPE)

Pièces et roues en plastique aux dimensions serrées et à la surface propre, en matières standard ou spéciales.

  • Presses à injecter : 9 (de 80 à 350 t), dont une pour le 2K
  • Force de fermeture maximale : 350 t
  • Matières spéciales : conductrices, résistantes à la chaleur, renforcées de fibres de verre

Moulage par injection 2K

Le moulage 2K associe dans une même pièce deux matières de propriétés, de couleurs ou de duretés différentes, par exemple un centre de roue dur avec un bandage souple, sans seconde étape d’assemblage.

  • Presse à injecter 2K : 350 t

Assemblage automatique et manuel

Lignes automatiques pour les roulettes et les sous-ensembles en grands volumes, lignes manuelles pour les petites séries et les variantes.

  • Lignes d’assemblage automatiques : 6
  • Lignes d’assemblage manuelles : 5

Zingage électrolytique et passivation

La couche de zinc protège l’acier, et la passivation par-dessus ralentit la corrosion du zinc lui-même. Nos lignes sont sans Cr6+.

  • Ligne à l’accroché : 1100 kg par heure
  • Ligne au tonneau : 1000 kg par heure
  • Passivation bleue à base de Cr(III)
  • Sans Cr6+

Peinture en poudre

La peinture en poudre donne une finition plus épaisse et plus dure que la peinture liquide, avec presque aucune émission de solvants.

  • Types de poudre : polyester, époxy-polyester
  • Aspect : brillant, satiné, mat
  • Pièce maximale : 1500 × 800 × 700 mm

Détourage, roulage et ourlage

Le détourage enlève de la matière au bord d’une pièce emboutie pour obtenir un bord net et régulier. L’ourlage enroule le bord en un profil rond, ce qui rend la pièce plus rigide et supprime l’arête vive.

  • Postes de détourage : 6
  • Poste d’ourlage : 1

Contrôle qualité

Les pièces sont contrôlées à chaque étape de fabrication, et les nouveaux produits sont testés dans notre propre laboratoire avant la production de série.

Contrôle qualité
Contrôle qualité
Contrôle qualité
Contrôle qualité
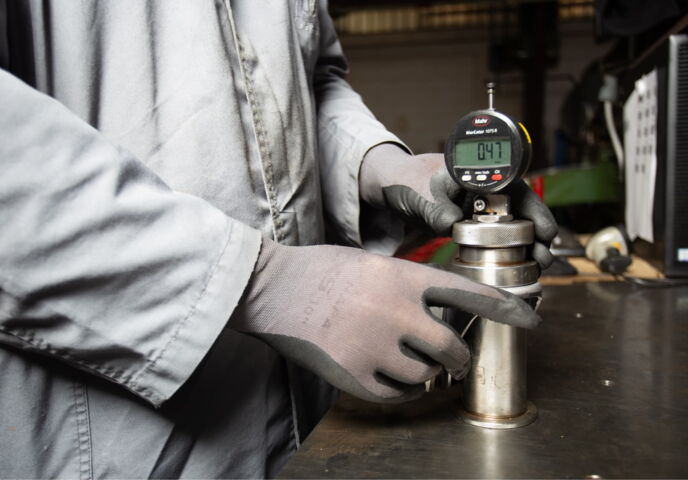
Checking a part with a digital dial gauge

Contrôle

Contrôle à chaque étape de la production, dans le cadre de notre système qualité ISO 9001.
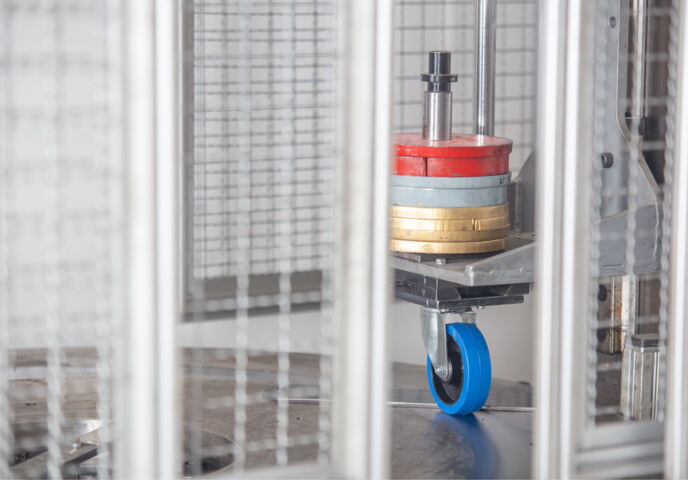
Castor on a test bench

Essais

Notre laboratoire teste la durabilité et la résistance dans des conditions qui reproduisent l’usage réel, en intérieur comme en extérieur.

  • Bancs d’essai pour les normes exigées (EN 840-5, RAL-GZ 951/1 et autres)
  • Chambre de brouillard salin (ISO 9227)
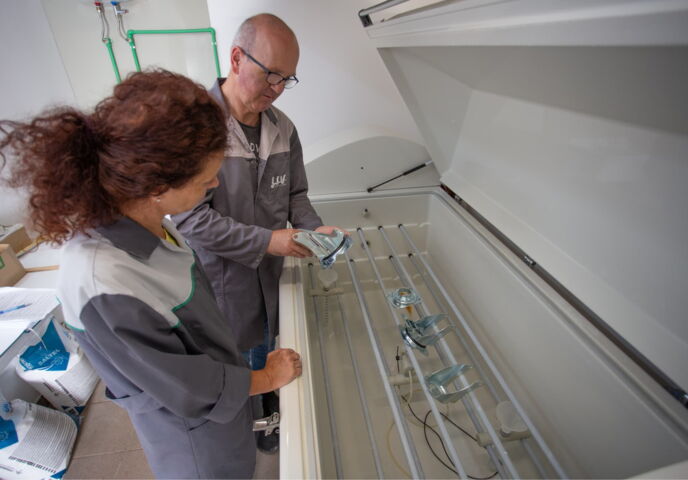
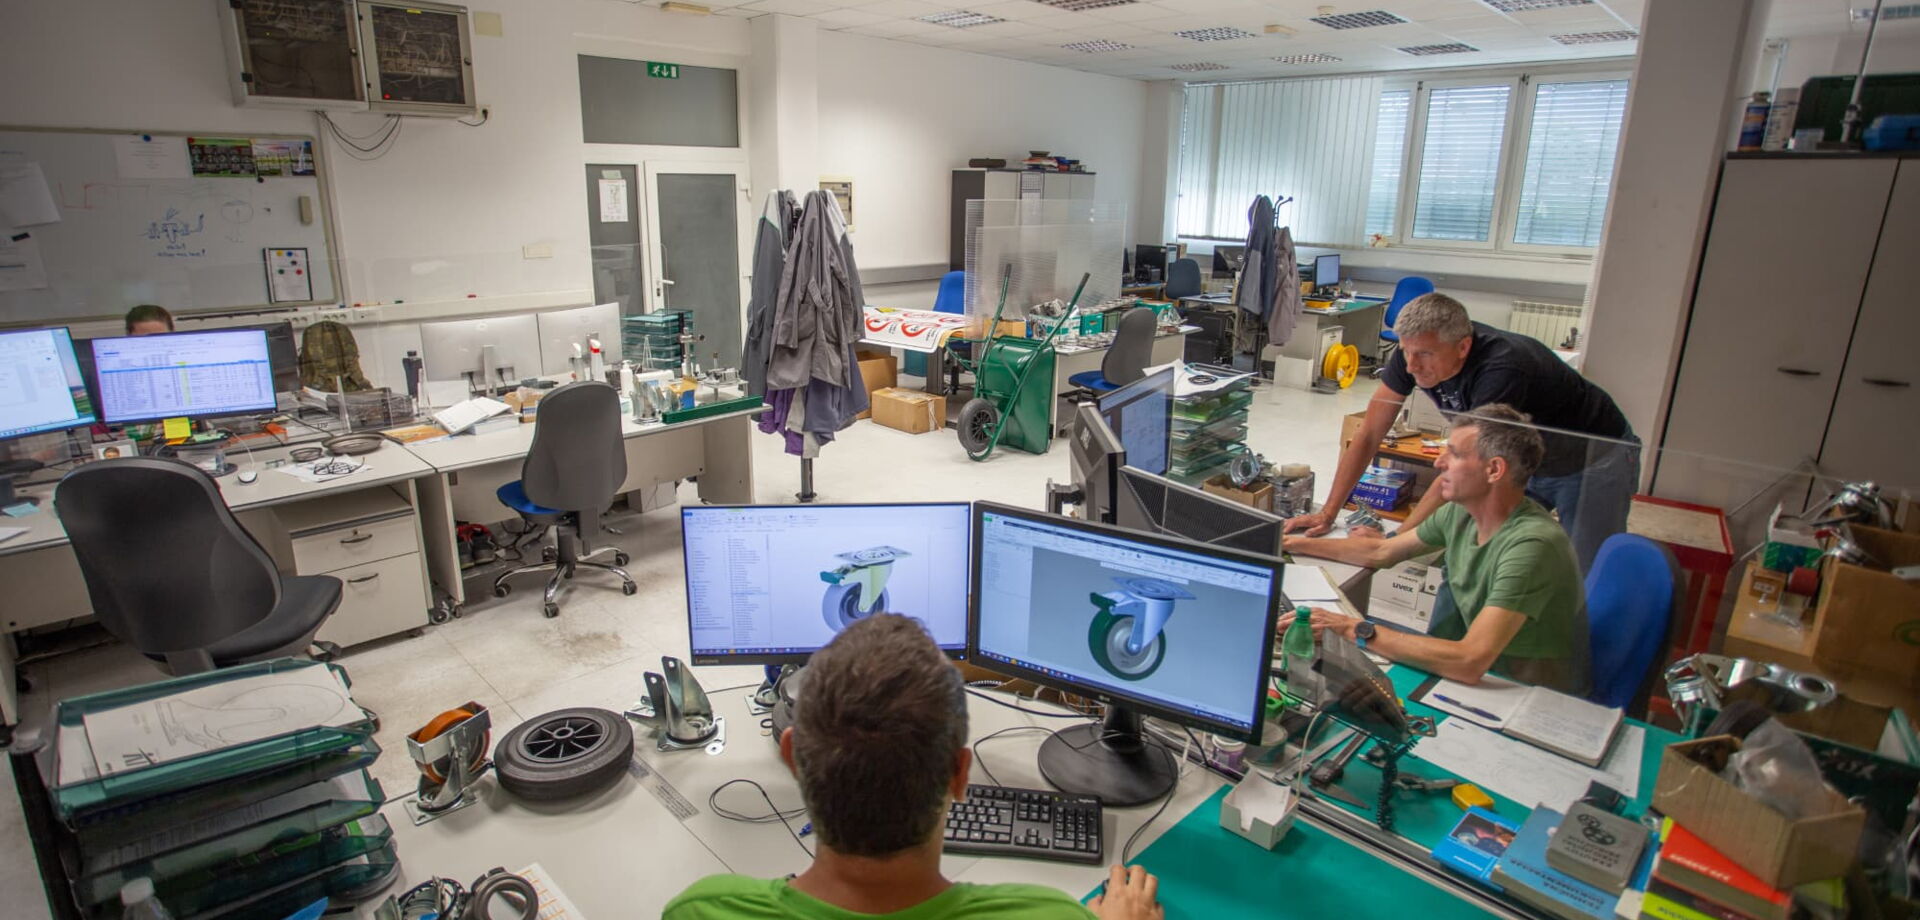
LIV engineers inspecting parts in production

Simulation

Avant qu’une nouvelle pièce passe à l’outillage, la simulation par éléments finis prévoit son comportement sous charge, pour que la conception puisse être ajustée d’abord.

  • Analyse par éléments finis (FEM)
Recherche et développement
Modèles CAO
Numérisation 3D
Rétroconception

Recherche et développement

Notre équipe R&D développe des pièces spécifiques et améliore des pièces existantes pour réduire leur coût, améliorer leur fonction et faciliter leur fabrication.

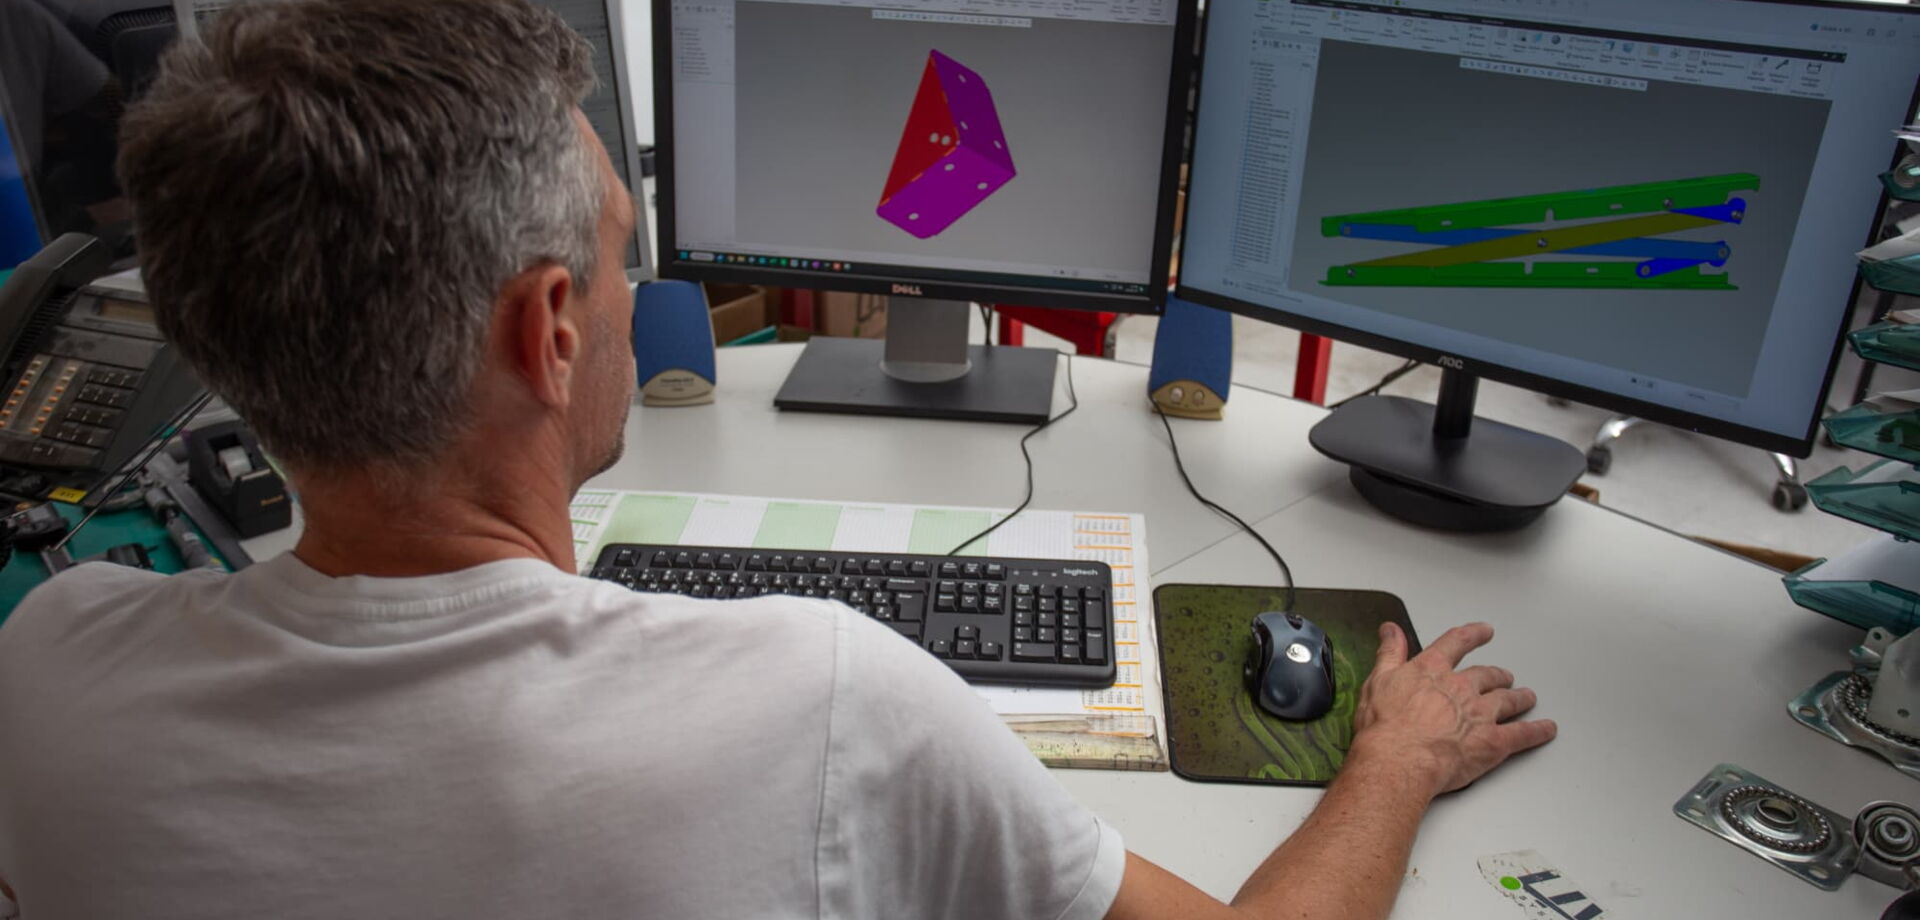
Modèles CAO

Nous concevons en CAO 3D, de sorte qu’une pièce peut être vérifiée et modifiée avant la fabrication du moindre outil.

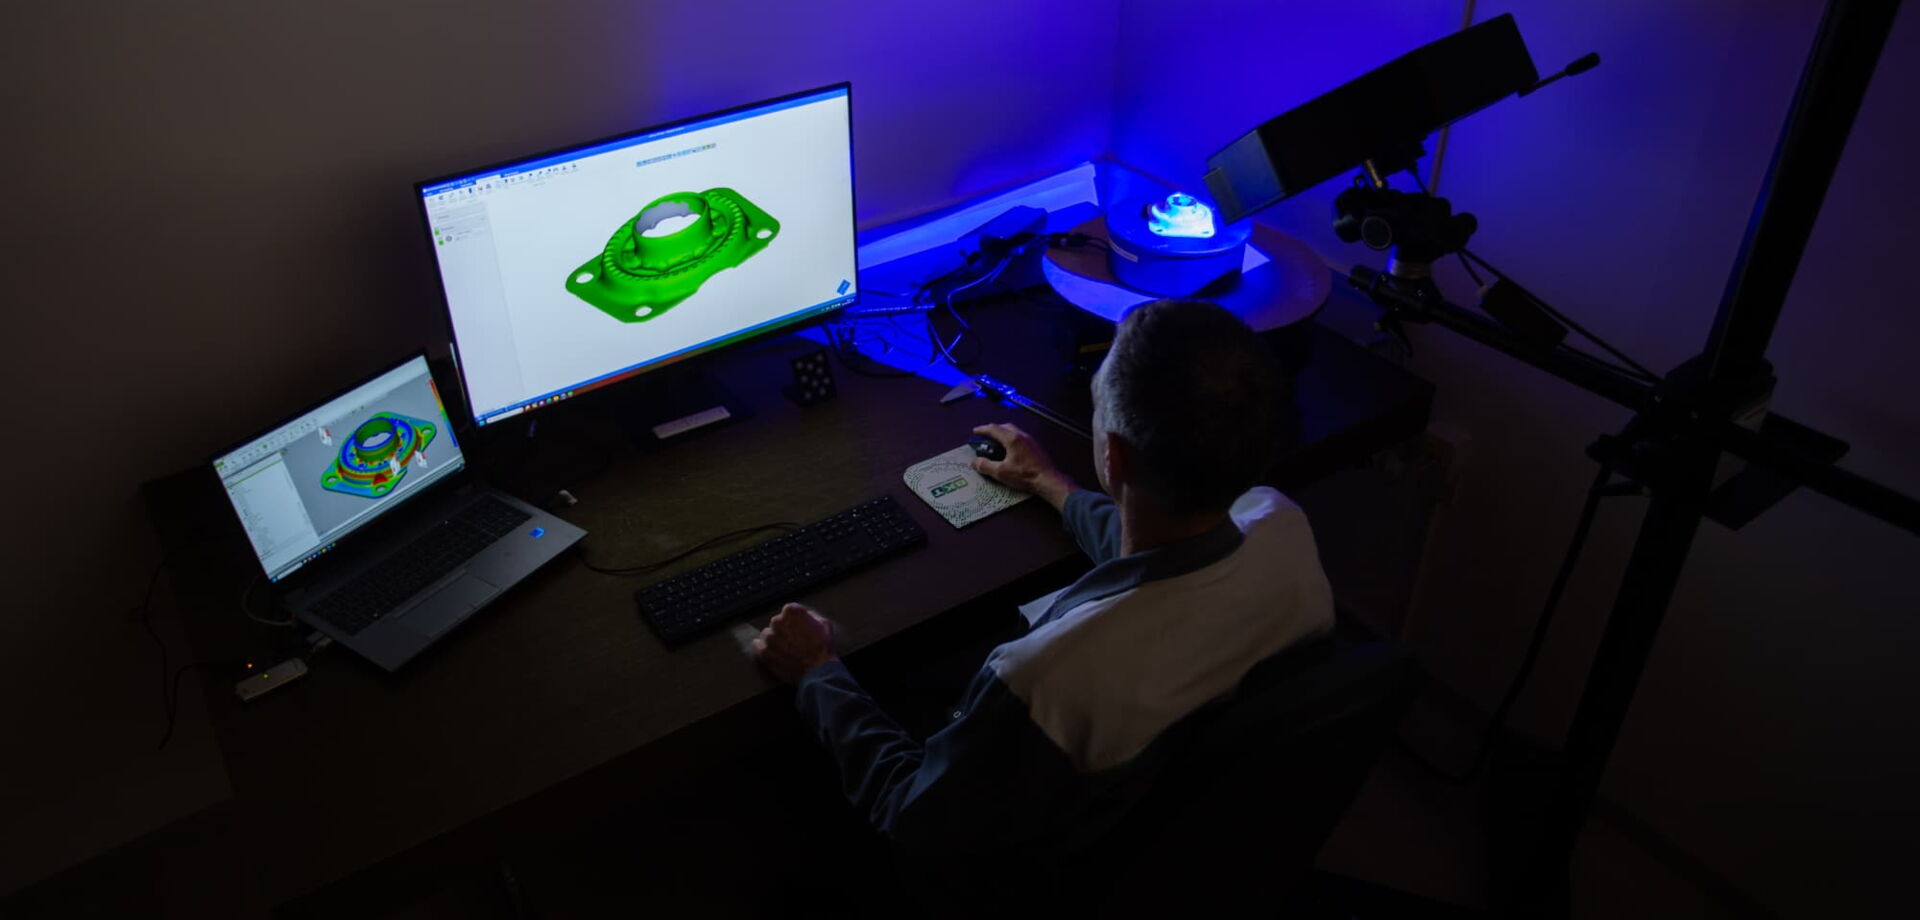
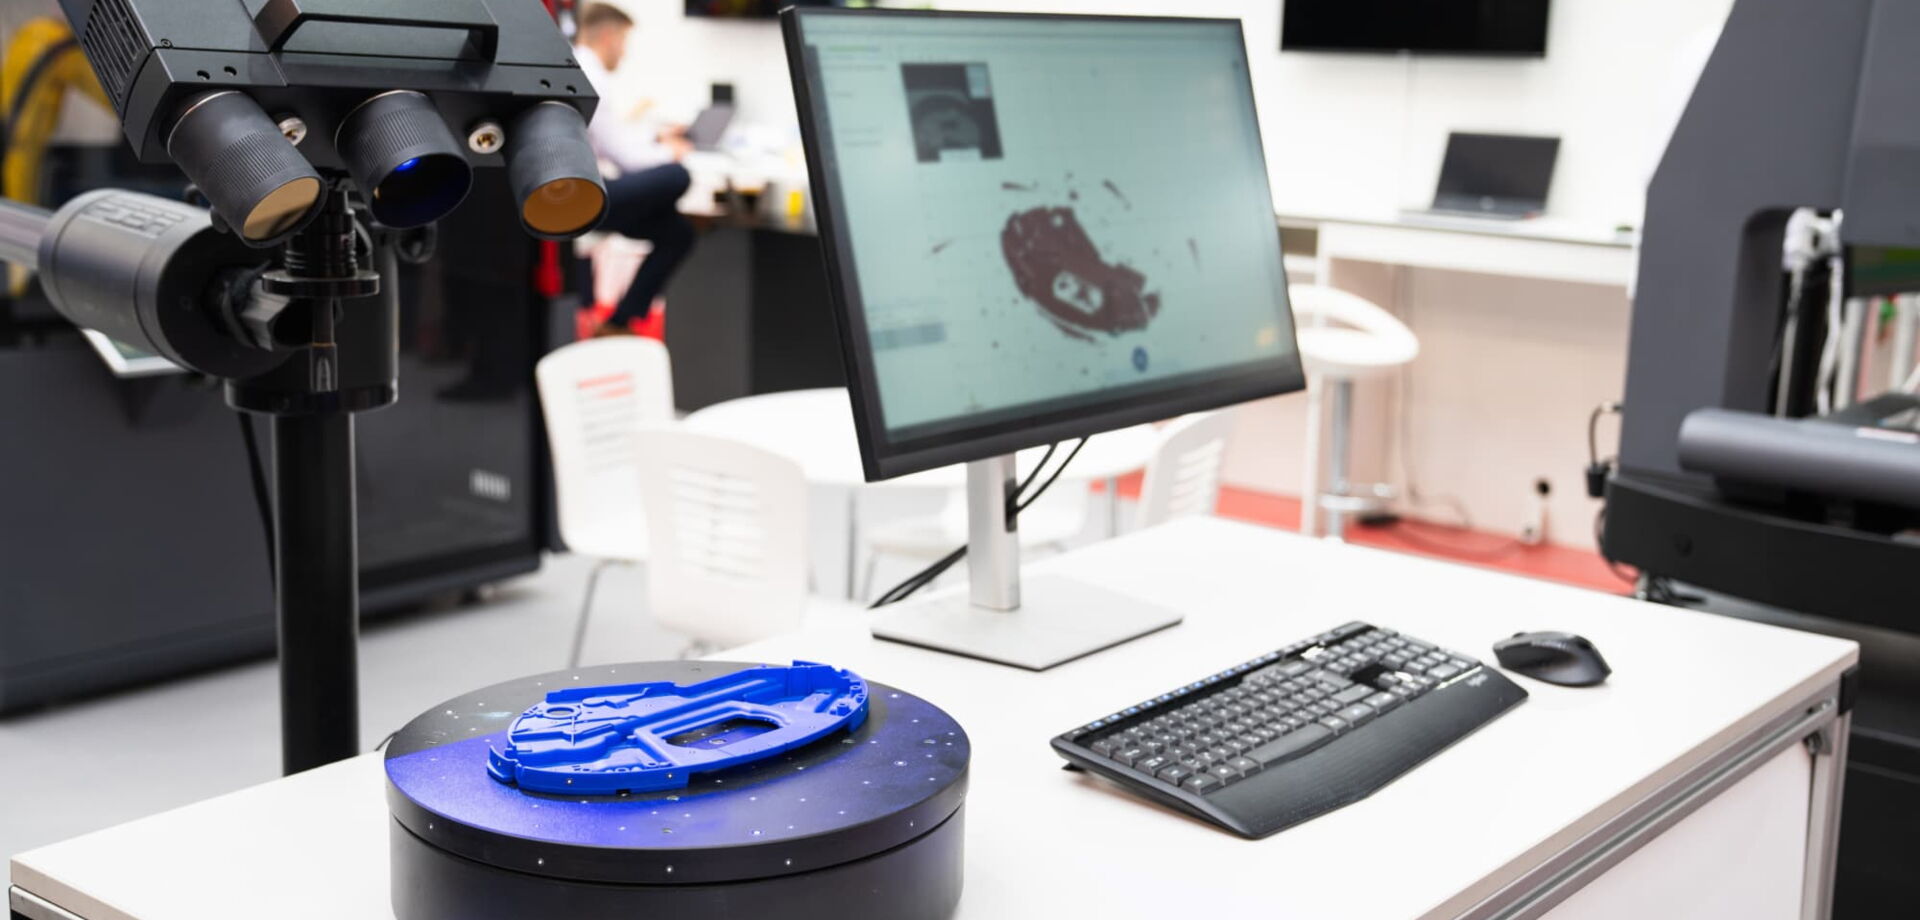
Numérisation 3D

Nous utilisons la numérisation 3D pour mesurer les pièces sans contact, pour le contrôle qualité, la rétroconception et le développement.

Rétroconception

À partir d’une pièce existante ou d’un échantillon, nous établissons le plan et le modèle 3D, pour que la pièce puisse être améliorée ou refabriquée.

Du plan à la série

1

Étape 1

Plan et quantités

Vous nous envoyez l’idée ou le plan, les quantités et le calendrier. Nos ingénieurs préparent le modèle CAO et signalent tout ce qui rendrait la pièce difficile à emboutir, à souder ou à zinguer.

2

Étape 2

Prototype

Lorsque le modèle CAO est validé, nous fabriquons un prototype, avec des flans découpés au laser par un partenaire si nécessaire, et nous le contrôlons par rapport à vos exigences.

3

Étape 3

Validation du prototype

Vous testez le prototype. Nous corrigeons ce qui doit l’être avant de construire le moindre outil.

4

Étape 4

Outillage et procédé

Après validation, nous concevons les outils et le flux de production, en tenant compte du temps de cycle, du rendement matière et du coût.

5

Étape 5

Présérie

Une présérie fabriquée avec les outils de série valide le procédé et la pièce avant la production à pleine cadence.

6

Étape 6

Production en série

La pièce passe en production de série avec les outils et le procédé validés.

Ce que vous attendez de nous

Votre projet

01

Une nouvelle pièce

Vous avez une idée ou un plan et cherchez un fournisseur pour développer et produire la pièce métallique.

02

Une pièce existante à améliorer

Vous voulez modifier une pièce existante pour de nouvelles spécifications, un coût plus bas ou une fabrication plus simple.

03

Une deuxième source ou un nouveau fournisseur

Il vous faut un fournisseur pour une pièce déjà en production, avec une qualité et des livraisons régulières.

Pourquoi les constructeurs travaillent avec nous

Une seule usine

Emboutissage, soudage, moulage, zingage, peinture et assemblage sur un seul site, à Postojna.

Qualité certifiée

Management de la qualité selon ISO 9001 et management environnemental selon ISO 14001, avec un contrôle à chaque étape de fabrication.

Du prototype à la série en quelques semaines

Des circuits courts entre conception, outillage et production nous permettent de passer d’une première idée aux pièces de série en quelques semaines.

Des ingénieurs qui parlent à des ingénieurs

Vos ingénieurs parlent directement aux nôtres de plan, de tolérance et de procédé.

Coût par pièce

Chaque procédé est planifié pour économiser du temps, de l’énergie et de la matière sur votre commande.

Depuis 1954 dans l’emboutissage

Nous formons de l’acier pour des roulettes, des roues et des jantes depuis 1954.