Développement produit
Développement produit pour roulettes, roues et pièces en acier embouties
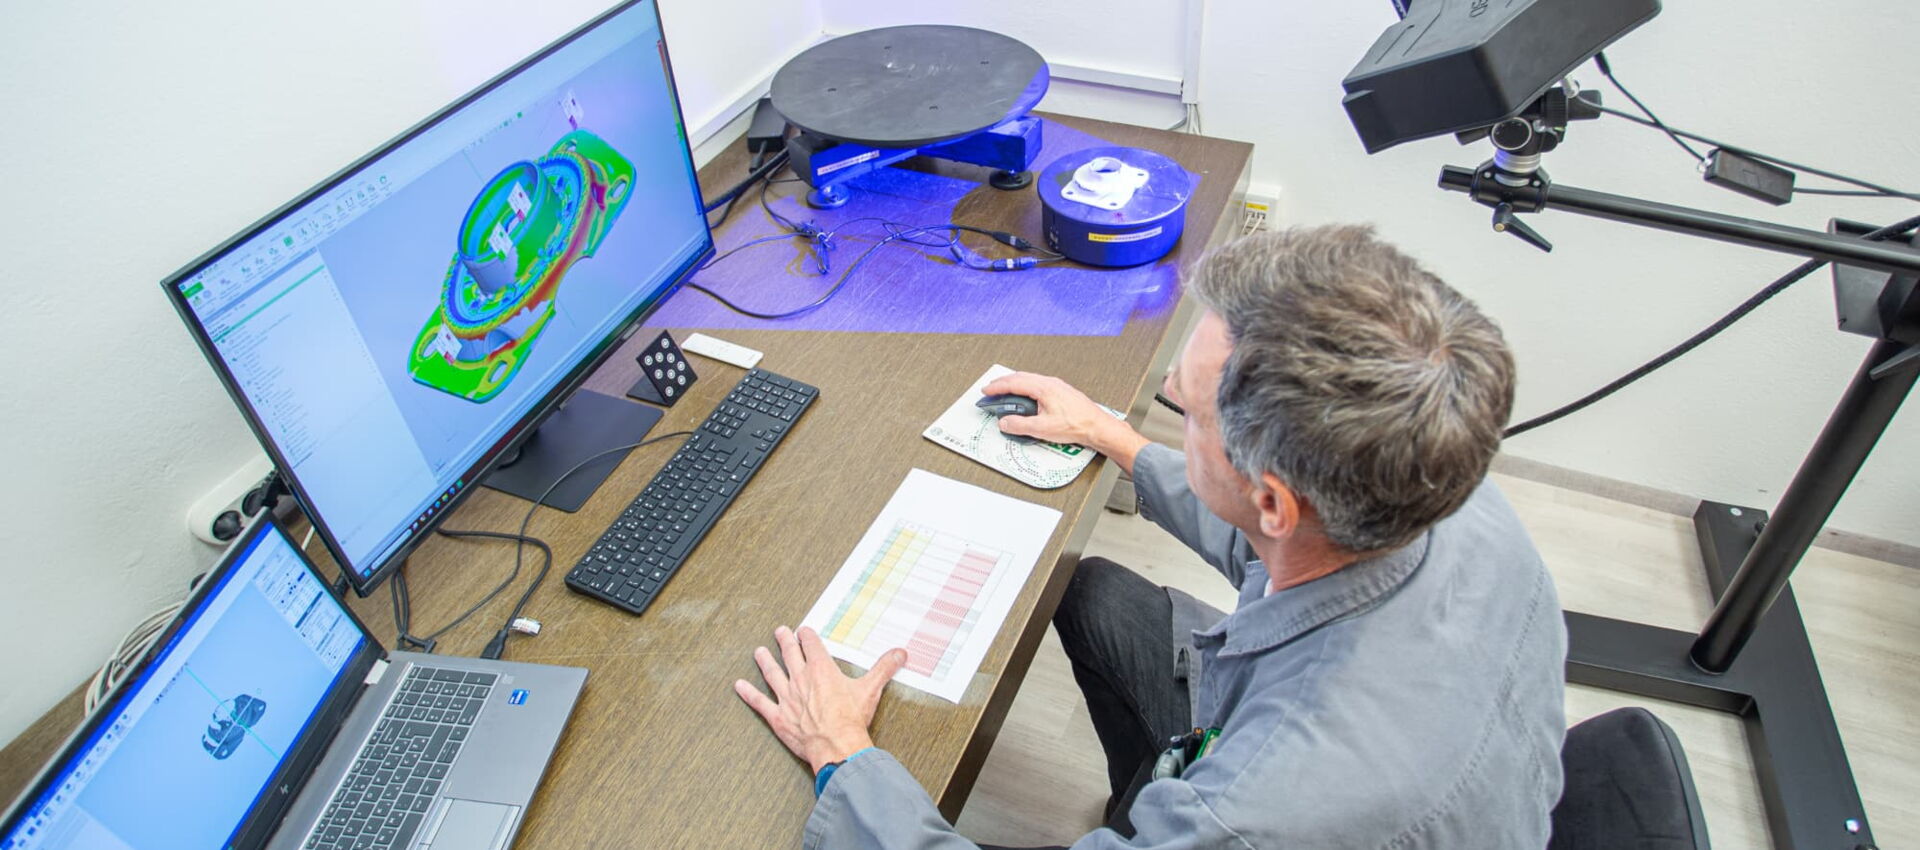
De l’idée à la pièce de série
Le formage depuis 1954
Pièces de roulettes et de roues depuis 1954.
Prototype en quelques semaines
Premières pièces issues de notre propre atelier d’outillage et de notre laboratoire.
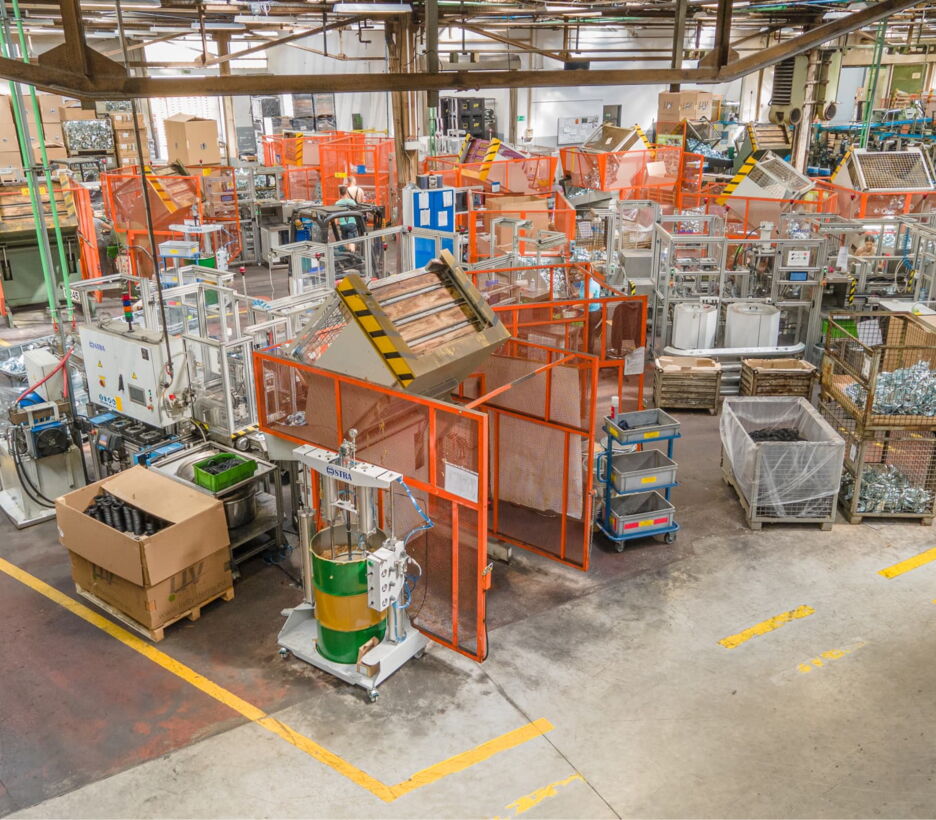
Une seule usine
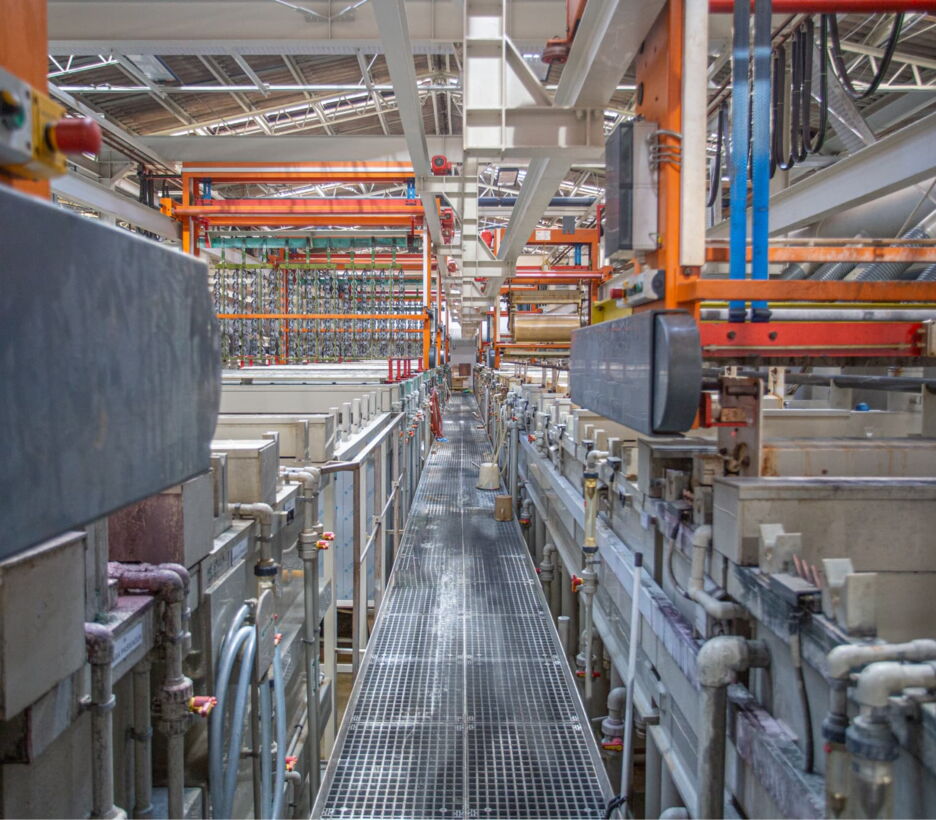
Emboutissage, soudage, moulage, zingage et assemblage sur un seul site.
D’ingénieur à ingénieur
Vos ingénieurs parlent directement aux nôtres de plan et de tolérance.


Produits standard et pièces spécifiques
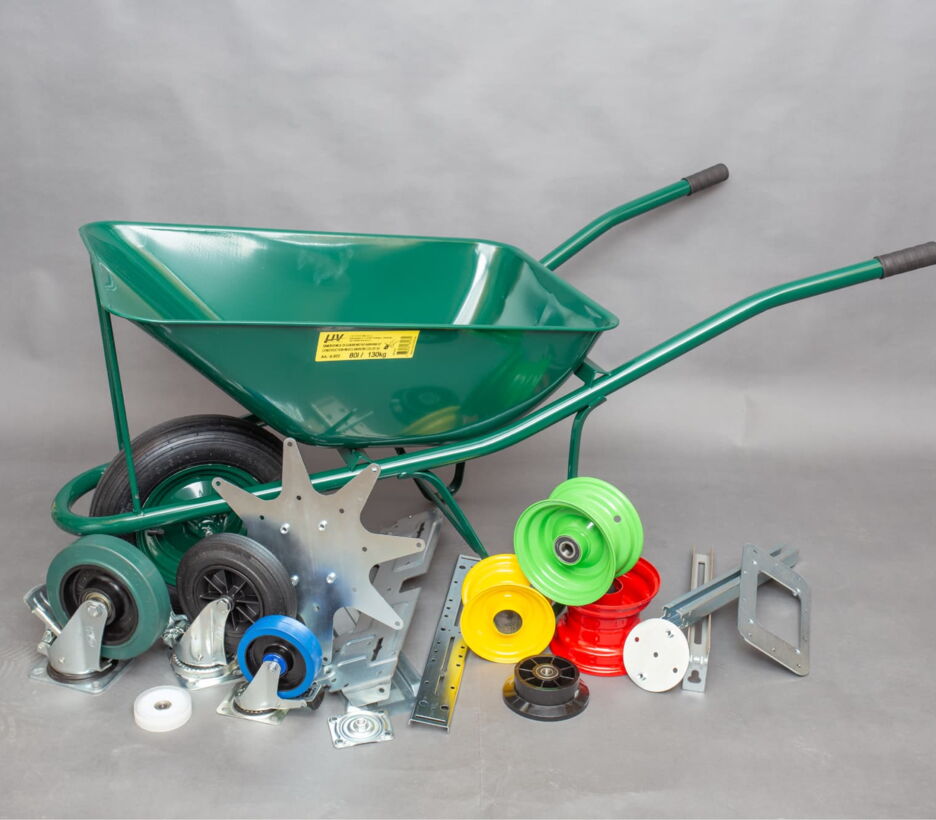
Nos cinq groupes de produits
Nos groupes de produits comportent souvent des roulements et des pièces tournantes, avec des tolérances serrées et un faible frottement.
- Roulettes pour conteneurs à déchets et pour l’industrie
- Roues de roulettes
- Brouettes
- Jantes en acier avec ou sans pneumatiques ou bandages pleins en caoutchouc
- Pièces OE embouties et obtenues par emboutissage profond
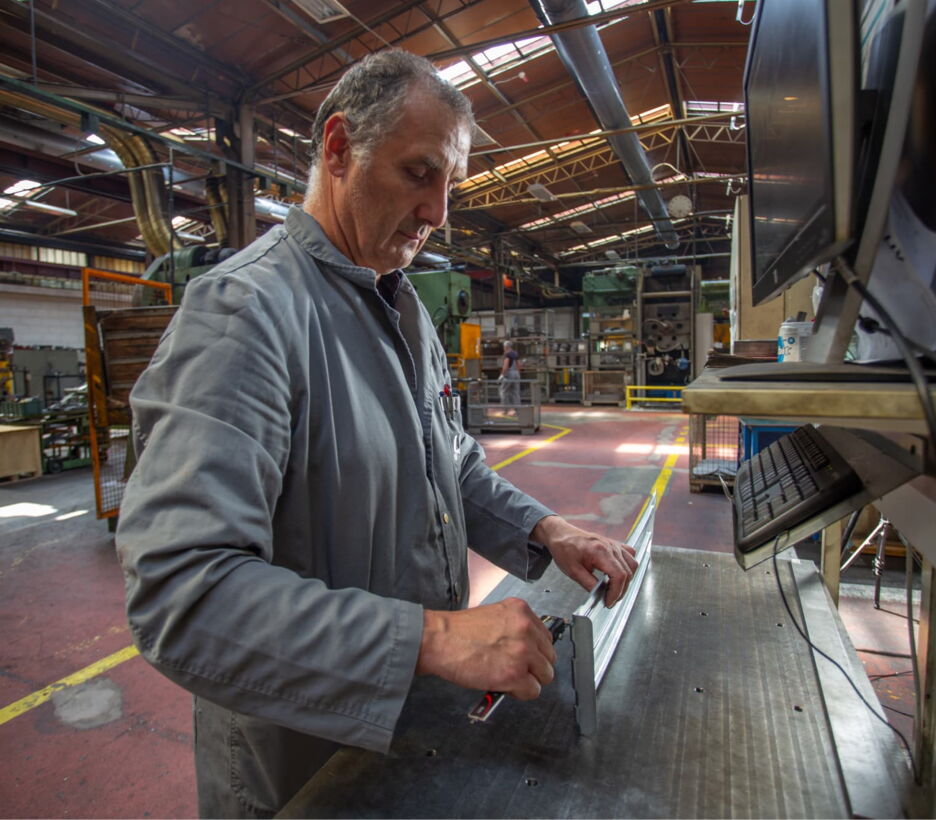
Si votre pièce peut être emboutie, emboutie profond, soudée, moulée ou zinguée sur nos machines, nous pouvons la développer, même si elle n’a rien à voir avec les roulettes.
Processus de développement
Six étapes de l’idée à la production de série
Chaque nouveau produit, standard ou spécifique, passe par les mêmes six étapes.
Étape 1
Exigences
Nous partons de l’application, de la charge, des quantités, du calendrier et de la façon dont vous voulez organiser la livraison et le service. Les deux parties valident ce que la pièce doit faire avant le début de la conception.
Étape 2
Concept et CAO
Nos ingénieurs modélisent la pièce en CAO. Pour une pièce existante, nous partons d’un scan 3D, afin que le modèle corresponde aux dimensions réelles.
Étape 3
Coût et matière
Le calcul par éléments finis et les essais montrent où l’on peut retirer de la matière sans perdre en résistance. Moins de matière, c’est un coût plus bas et une empreinte carbone plus faible.
Étape 4
Prototype et essais
Nous construisons des prototypes fonctionnels et les testons en résistance et en durabilité, et le revêtement dans notre chambre de brouillard salin.
Étape 5
Mise au point
Nous corrigeons ce que montrent les essais et figeons la conception. Les souhaits pour une version ultérieure sont consignés, pour que le développement suivant démarre plus vite.
Étape 6
Production en série
Outillage, présérie et production en série à Postojna, dans le cadre de notre système qualité ISO 9001.
Ce que notre développement change pour vous
Fonction
Une pièce qui convient à celui qui l’utilise, par exemple une pédale de frein qui demande moins d’effort.
Matière
Moins d’acier ou de plastique pour la même résistance, vérifié par calcul par éléments finis avant l’outillage.
Durée de vie
Zinc de 10 à 15 µm ou poudre jusqu’à 100 µm sur les pièces qui rouilleraient sinon.
Coût
Moins de matière et moins d’étapes de procédé réduisent le coût de la pièce.
Transport
Production en Slovénie, près des ports de Koper et de Trieste, avec de la matière recyclée là où elle tient la charge.
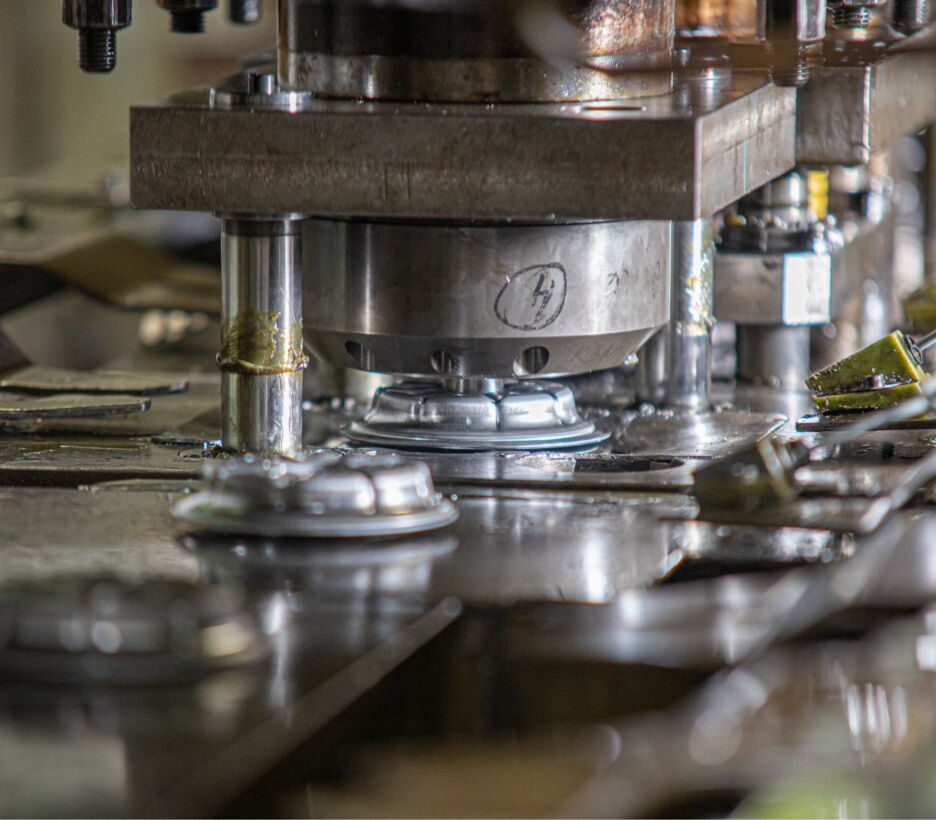
Ce que nous fabriquons en interne
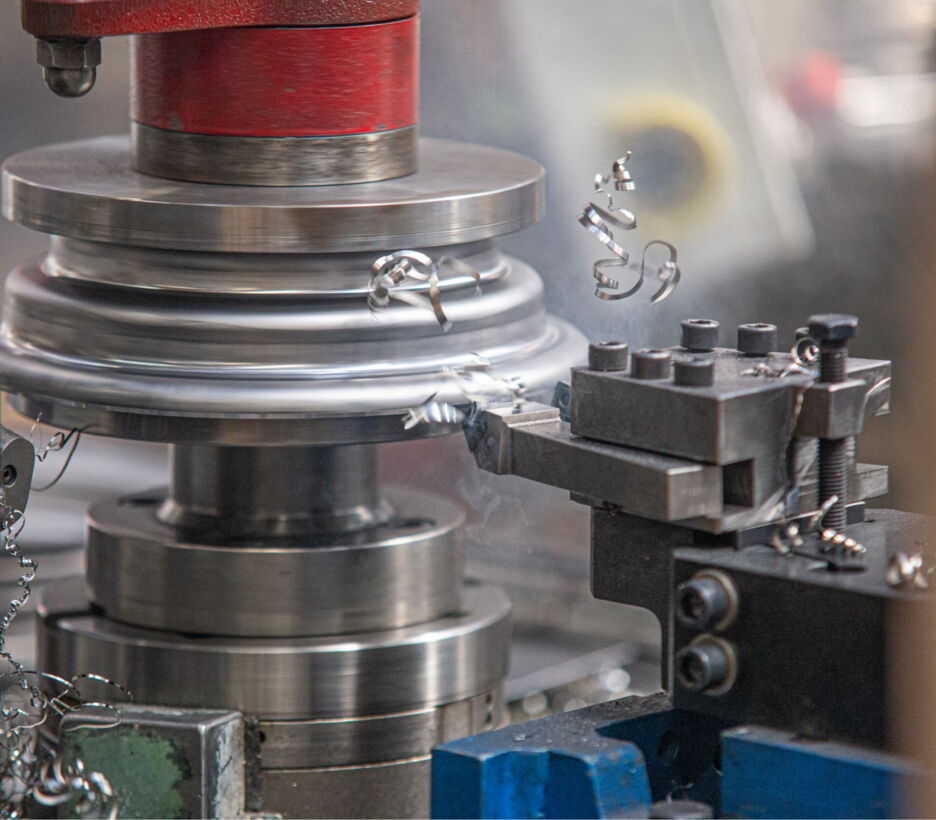
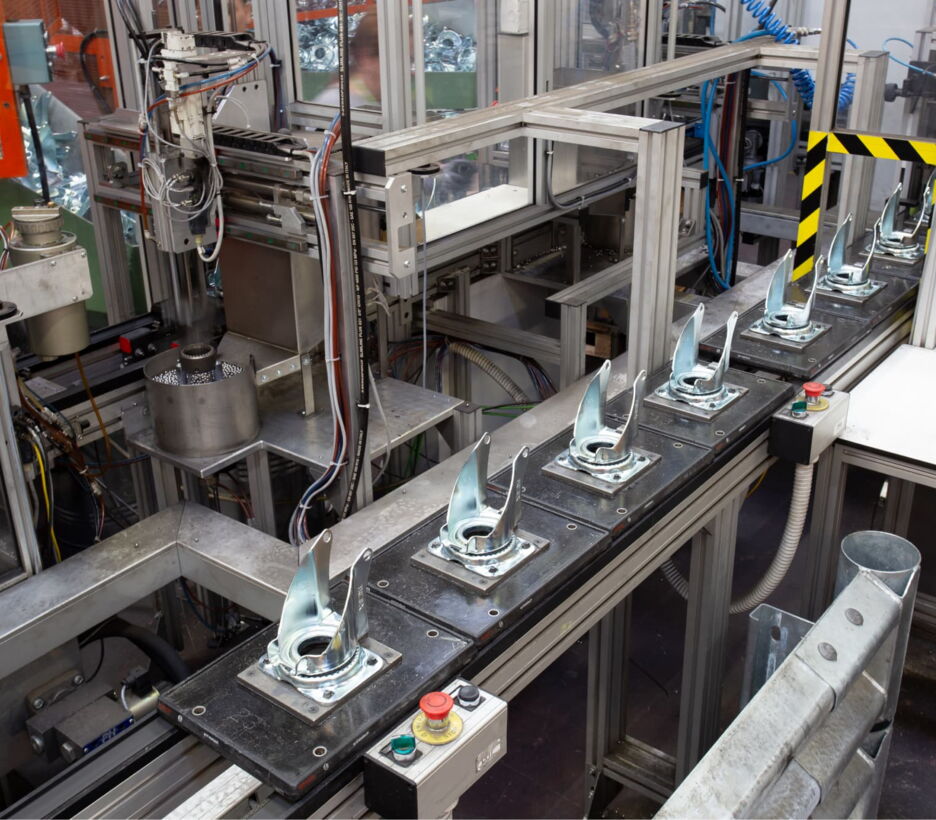
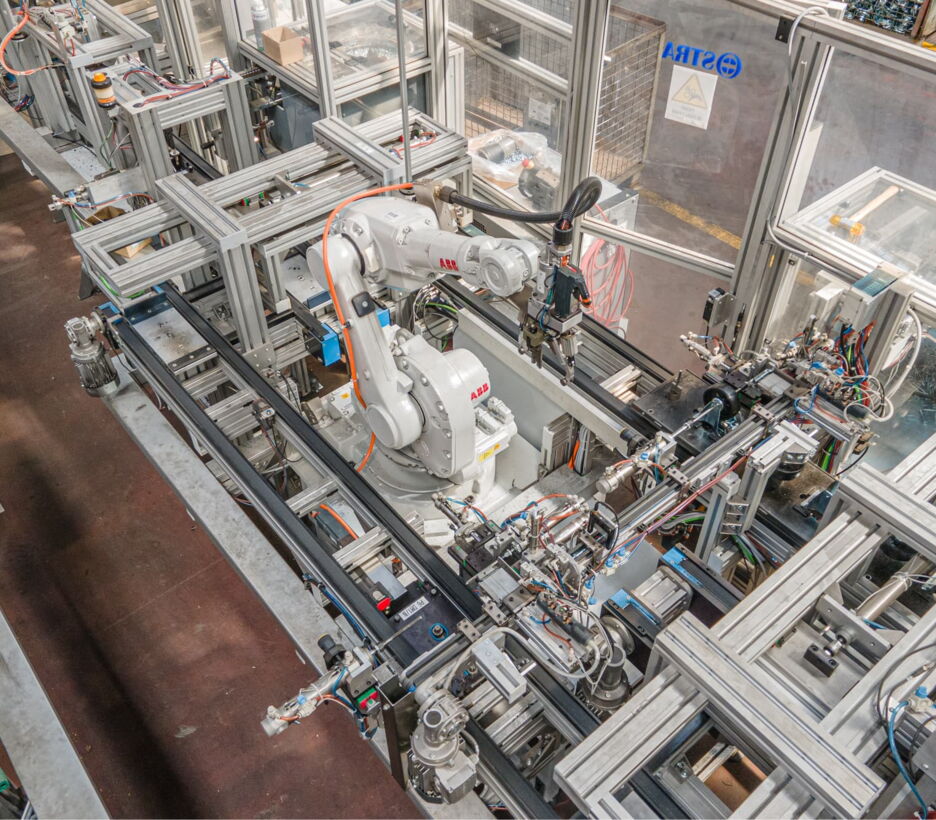
L’emboutissage, l’emboutissage profond, le soudage, le moulage par injection, le zingage, la peinture en poudre et l’assemblage se font dans notre propre usine de Postojna. Les flans découpés au laser, l’usinage CNC et la galvanisation à chaud viennent de partenaires, si bien qu’une seule commande chez nous couvre quand même toute la pièce.
- Emboutissage et formage
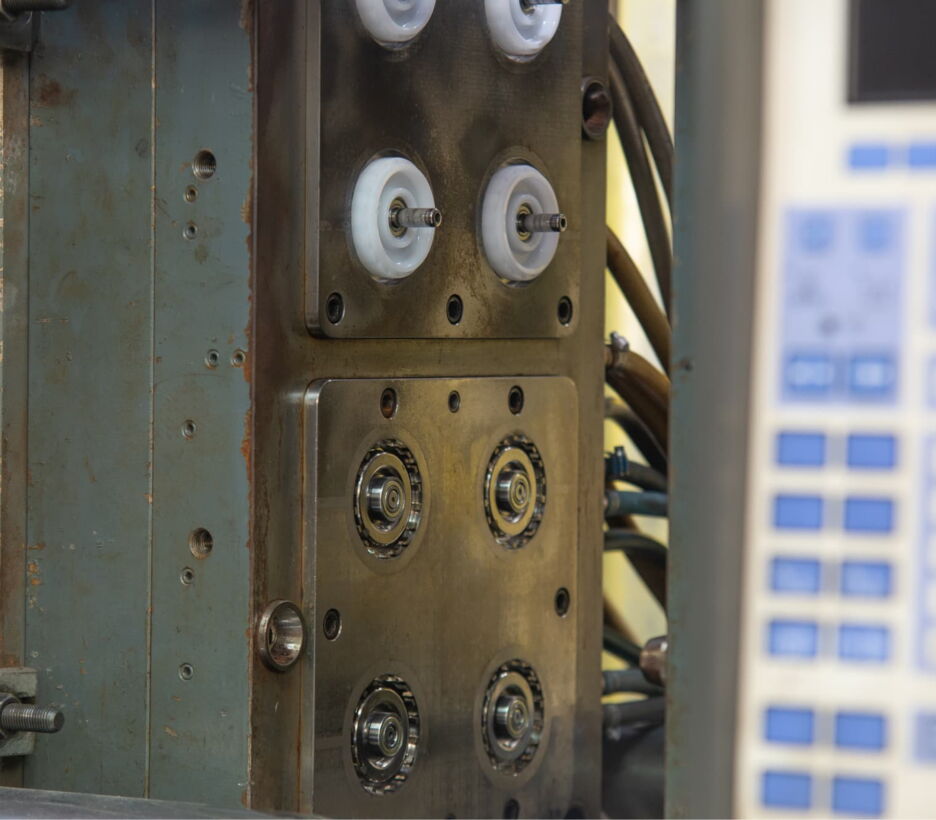
- Moulage par injection
- Zingage
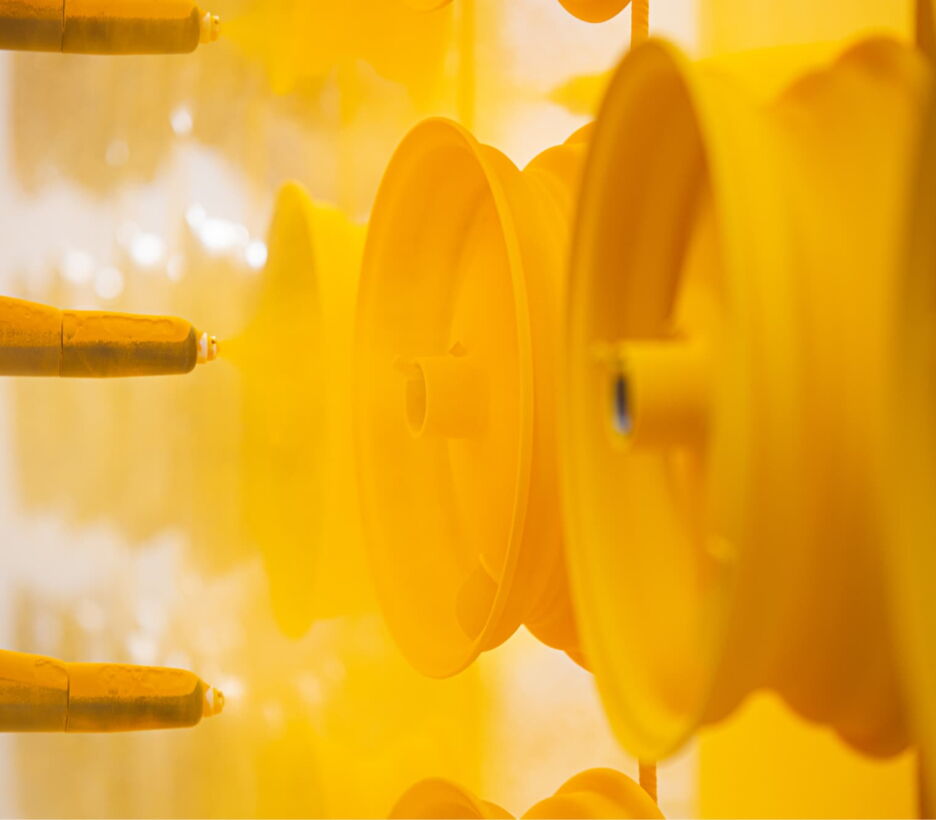
- Peinture en poudre
- Assemblage
- Détourage et formage des bords
Procédés
Les procédés que nous utilisons pour développer et produire votre pièce.
- Emboutissage et formage classiques
- Emboutissage à transfert et sur presse servo
- Emboutissage profond
- Soudage circonférentiel et manuel
- Moulage par injection de thermoplastiques (PA, PP, PU, PE, TPE)
- Moulage par injection 2K
- Assemblage automatique et manuel
- Zingage électrolytique et passivation
- Peinture en poudre
- Détourage, roulage et ourlage
Secteurs pour lesquels nous développons
Nous développons des pièces spécifiques pour les secteurs ci-dessous.
Qualité et certificats
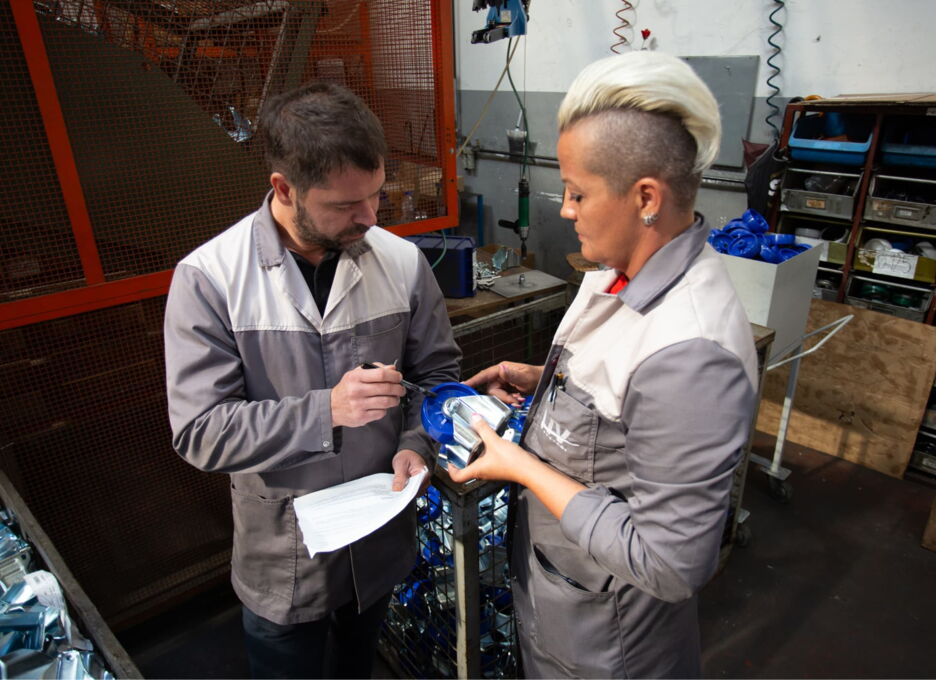
Management de la qualité selon ISO 9001 depuis 1995, management environnemental selon ISO 14001 depuis 2000.
Nos roulettes pour conteneurs à déchets sont certifiées SKZ selon EN 840-5 et RAL-GZ 951/1.
Environnement
1,41 MWc de solaire sur notre toit, zingage sans Cr6+, bandages en caoutchouc et centres de roue en PP 100 % recyclés.
95 % de notre poudre de peinture est réutilisée, et toutes les eaux usées du zingage sont traitées en interne.
Pourquoi les constructeurs travaillent avec nous
Une seule usine
Emboutissage, soudage, moulage, zingage, peinture et assemblage sur un seul site, à Postojna.
Qualité certifiée
Management de la qualité selon ISO 9001 et management environnemental selon ISO 14001, avec un contrôle à chaque étape de fabrication.
Du prototype à la série en quelques semaines
Des circuits courts entre conception, outillage et production nous permettent de passer d’une première idée aux pièces de série en quelques semaines.
Des ingénieurs qui parlent à des ingénieurs
Vos ingénieurs parlent directement aux nôtres de plan, de tolérance et de procédé.
Coût par pièce
Chaque procédé est planifié pour économiser du temps, de l’énergie et de la matière sur votre commande.
Depuis 1954 dans l’emboutissage
Nous formons de l’acier pour des roulettes, des roues et des jantes depuis 1954.