Obróbka powierzchni
Cynkowanie i malowanie proszkowe części stalowych
Obróbka powierzchni obok tłoczni
Cynk od 10 do 15 µm
Do 240 h w badaniu w komorze solnej.
Proszek do 100 µm
Ponad 500 h w badaniu w komorze solnej.
Części dostarczone przez Państwa
Cynkujemy i malujemy stalowe części wykonane gdzie indziej.
Badania we własnym zakresie
Komora solna zgodna z ISO 9227 dla próbek do 1 500 x 800 x 660 mm.
Cynkowanie w skrócie
Jak cynkujemy
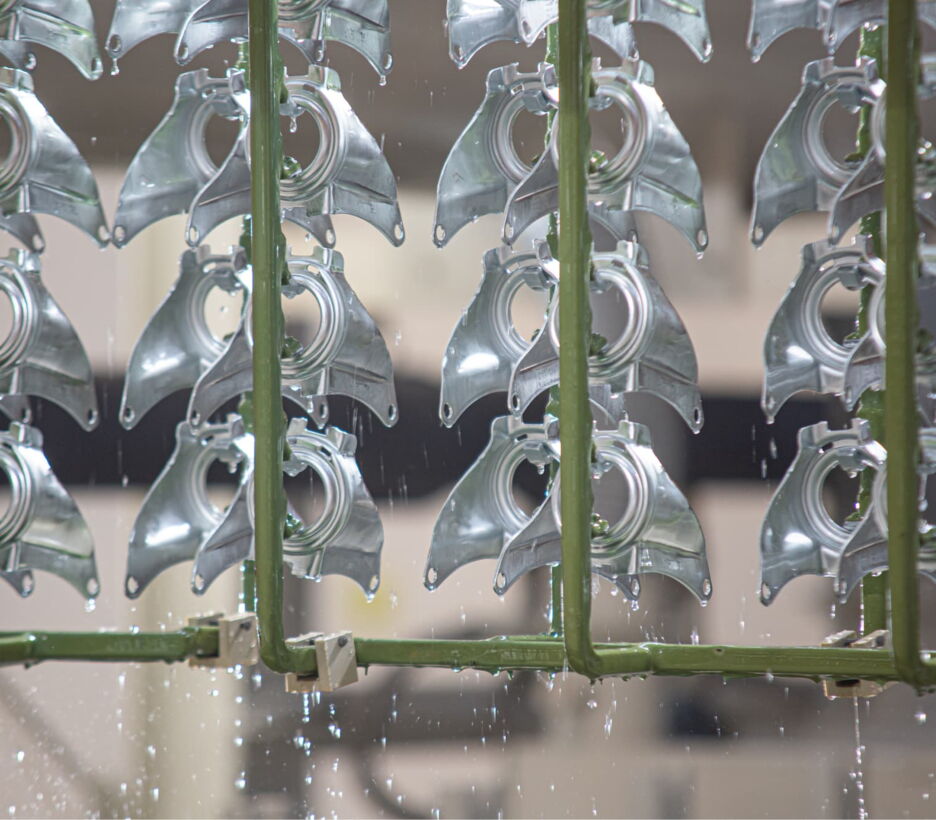
Części są czyszczone i trawione, aktywowane, cynkowane galwanicznie i pasywowane.
Każdy etap jest monitorowany, dzięki czemu warstwa cynku jest równomierna w całej partii.
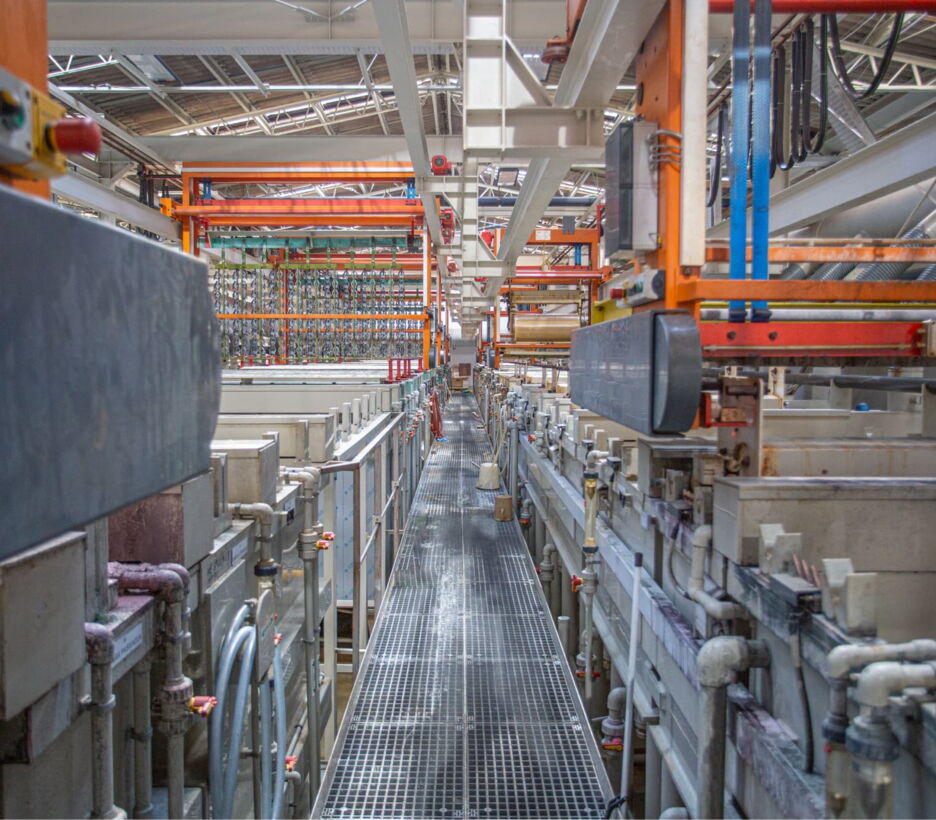
Linia wieszakowa i linia bębnowa
Linia wieszakowa przerabia 1 100 kg na godzinę i nadaje się do większych części, takich jak widełki kółek i felgi. Linia bębnowa przerabia 1 000 kg na godzinę małych części.
Gdy część wymaga grubszej warstwy cynku, nasz partner cynkuje ją ogniowo.
Receptura dla każdej części
Kąpiel i pasywację dobieramy do części i wymaganej klasy korozyjności.
Bez Cr6+
Niebieska pasywacja na bazie Cr(III), bez chromu sześciowartościowego.
Kontrola każdej partii
Grubość warstwy i wygląd są sprawdzane, zanim części trafią na kolejny etap.
Krótki termin realizacji
Cynkowanie odbywa się obok tłoczni, więc części nie podróżują między dostawcami.
Malowanie proszkowe
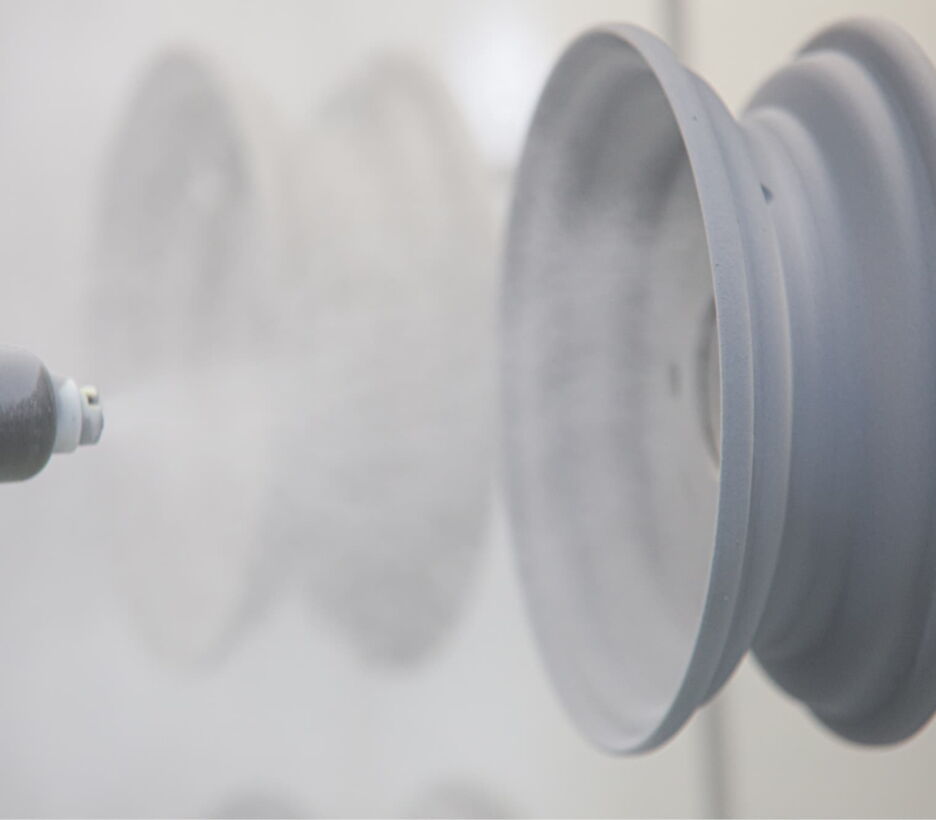
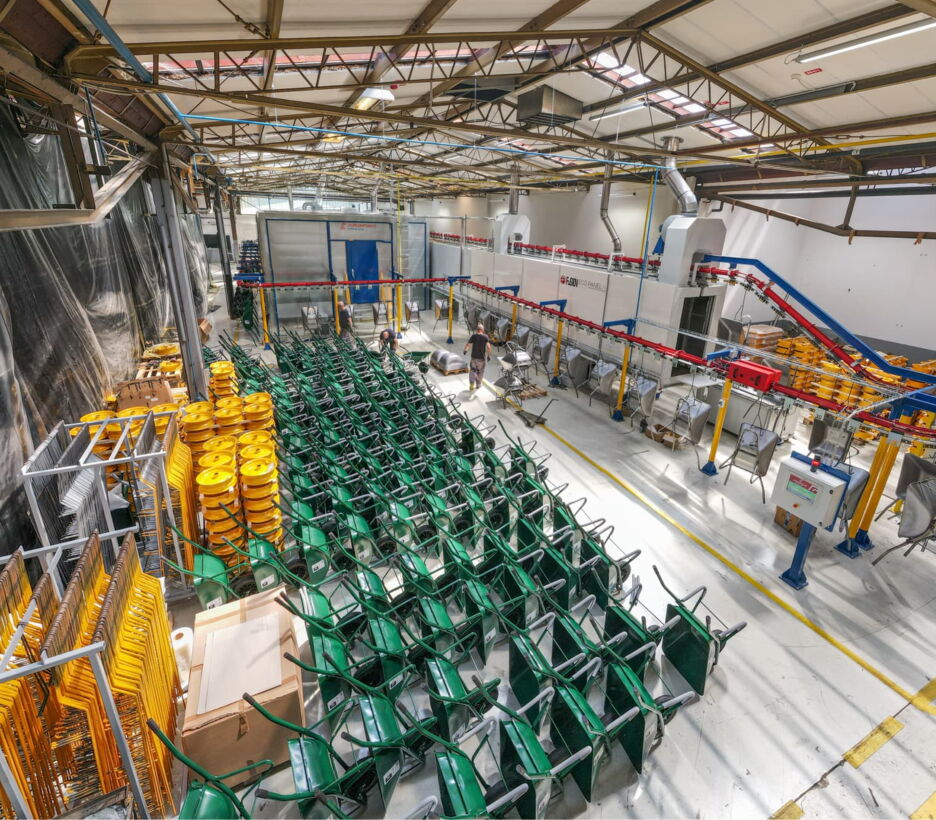
Linia malowania proszkowego
Przenośnik udźwignie do 80 kg na metr przy prędkości linii do 4 m/min. Przy 1,5 m/min daje to 7 200 kg części na godzinę.
Maksymalny rozmiar części to 1 500 x 800 x 700 mm.
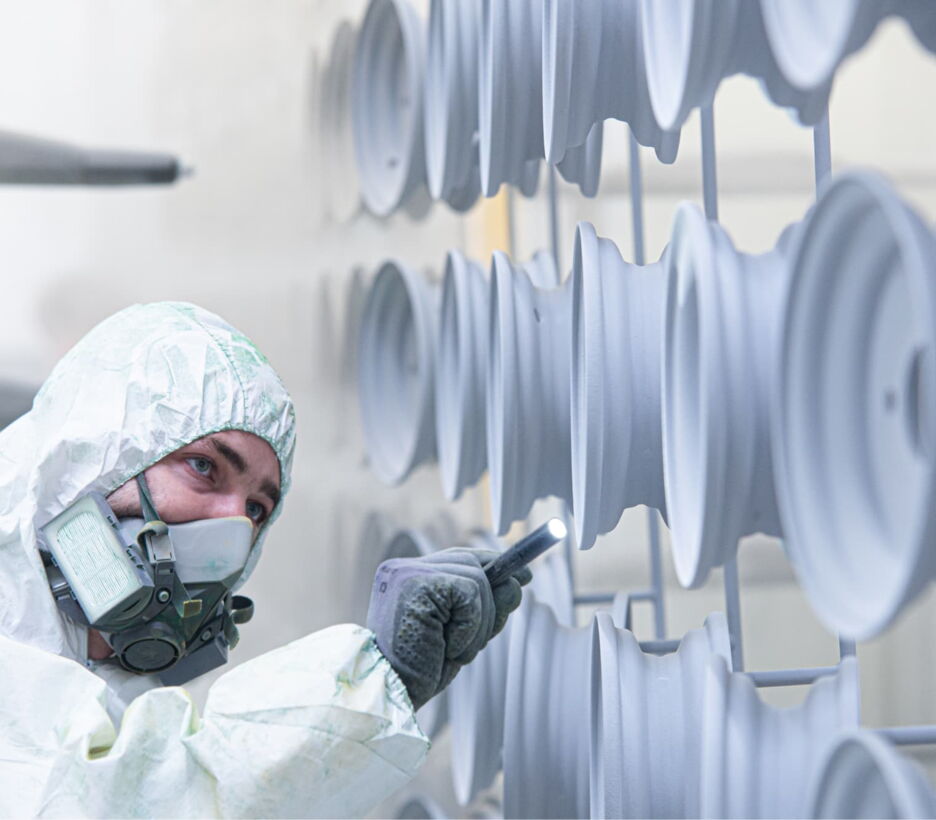
Jak malujemy proszkowo
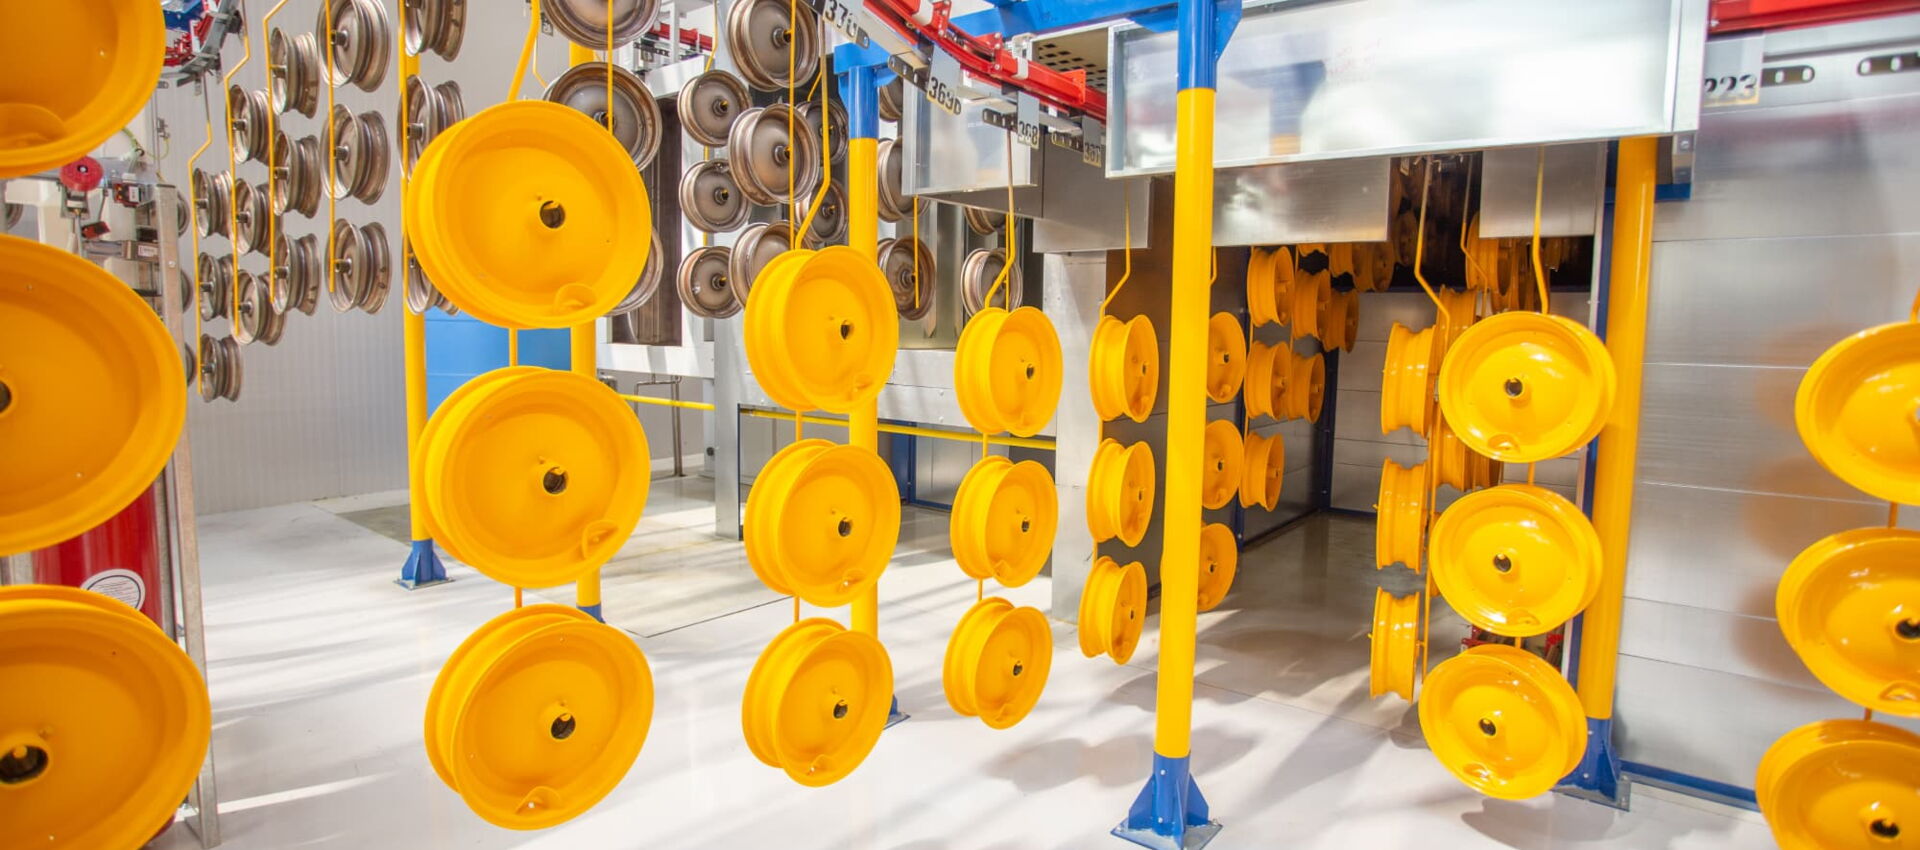
Części są czyszczone i wstępnie przygotowywane, proszek jest nakładany elektrostatycznie, a następnie utwardzany w piecu.
Malujemy proszkami poliestrowymi i epoksydowo-poliestrowymi, w wykończeniu błyszczącym, półbłyszczącym lub matowym, w dowolnym kolorze RAL.
Wewnątrz i na zewnątrz
Proszki poliestrowe do części, które stoją na zewnątrz w każdą pogodę.
Cynk plus proszek
Cynk jako pierwsza warstwa i proszek na wierzchu, do części, które nie mogą rdzewieć w miejscu, gdzie powłoka odprysnęła.
Duże serie
Szybkie zmiany koloru. Przepływ proszku, ustawienia pistoletów i prędkość przenośnika monitorujemy i korygujemy w trakcie serii.
Ponowne wykorzystanie proszku
95% proszku jest odzyskiwane i używane ponownie, a ciepło odpadowe z pieca ogrzewa budynek.
Badanie w komorze solnej
Badanie w komorze solnej wg ISO 9227
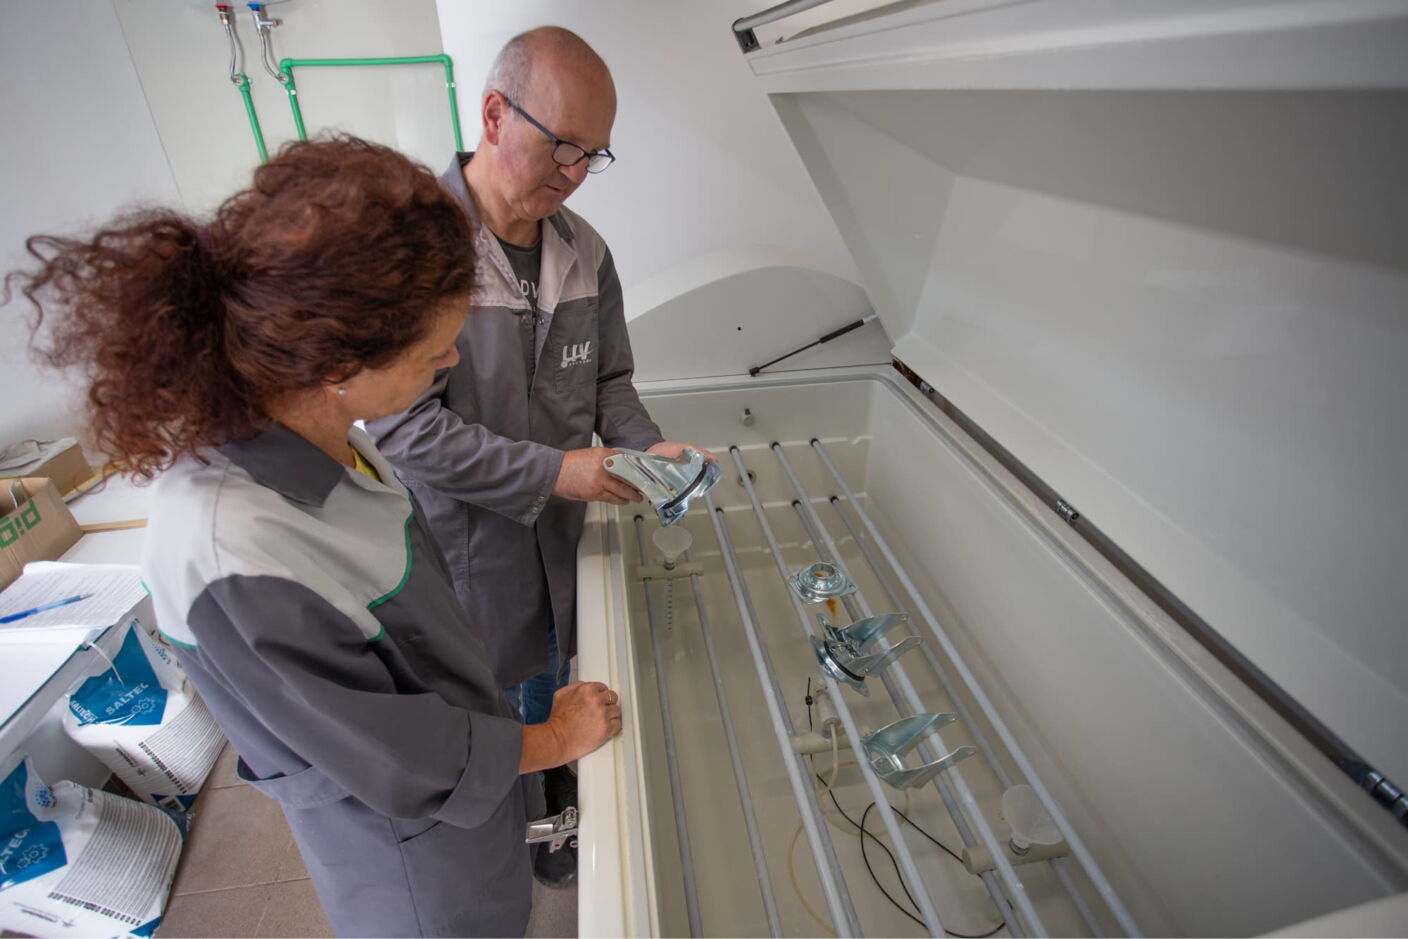
Badamy części cynkowane i malowane we własnej komorze solnej i możemy zbadać również Państwa części.
Próbki są czyszczone i poddawane działaniu mgły solnej w temperaturze 35 °C zgodnie z ISO 9227:2023. Korozję rejestrujemy przez oględziny i pomiar w stałych odstępach czasu.
- Maksymalny wymiar próbki: 1 500 x 800 x 660 mm
- Norma badania: ISO 9227:2023
Obróbka powierzchni w liczbach
240 h cynk, 500 h proszek
Odporność na mgłę solną zmierzona w naszej komorze wynosi do 240 h dla cynku i ponad 500 h dla proszku.
Krótszy termin realizacji
Cynkowanie i malowanie w tym samym zakładzie co tłoczenie, z większą elastycznością planowania.
ISO 9001 i ISO 14001
Zarządzanie jakością wg ISO 9001 od 1995 roku, zarządzanie środowiskowe wg ISO 14001 od 2000 roku.
1 000 t miesięcznie
Zdolność cynkowania powyżej 1 000 t części stalowych miesięcznie pozwala realizować zamówienia wielkoseryjne.
Wykonujemy też samą część
Stalowe części tłoczone, głęboko tłoczone i spawane według Państwa rysunku, cynkowane lub malowane proszkowo w tym samym zakładzie.
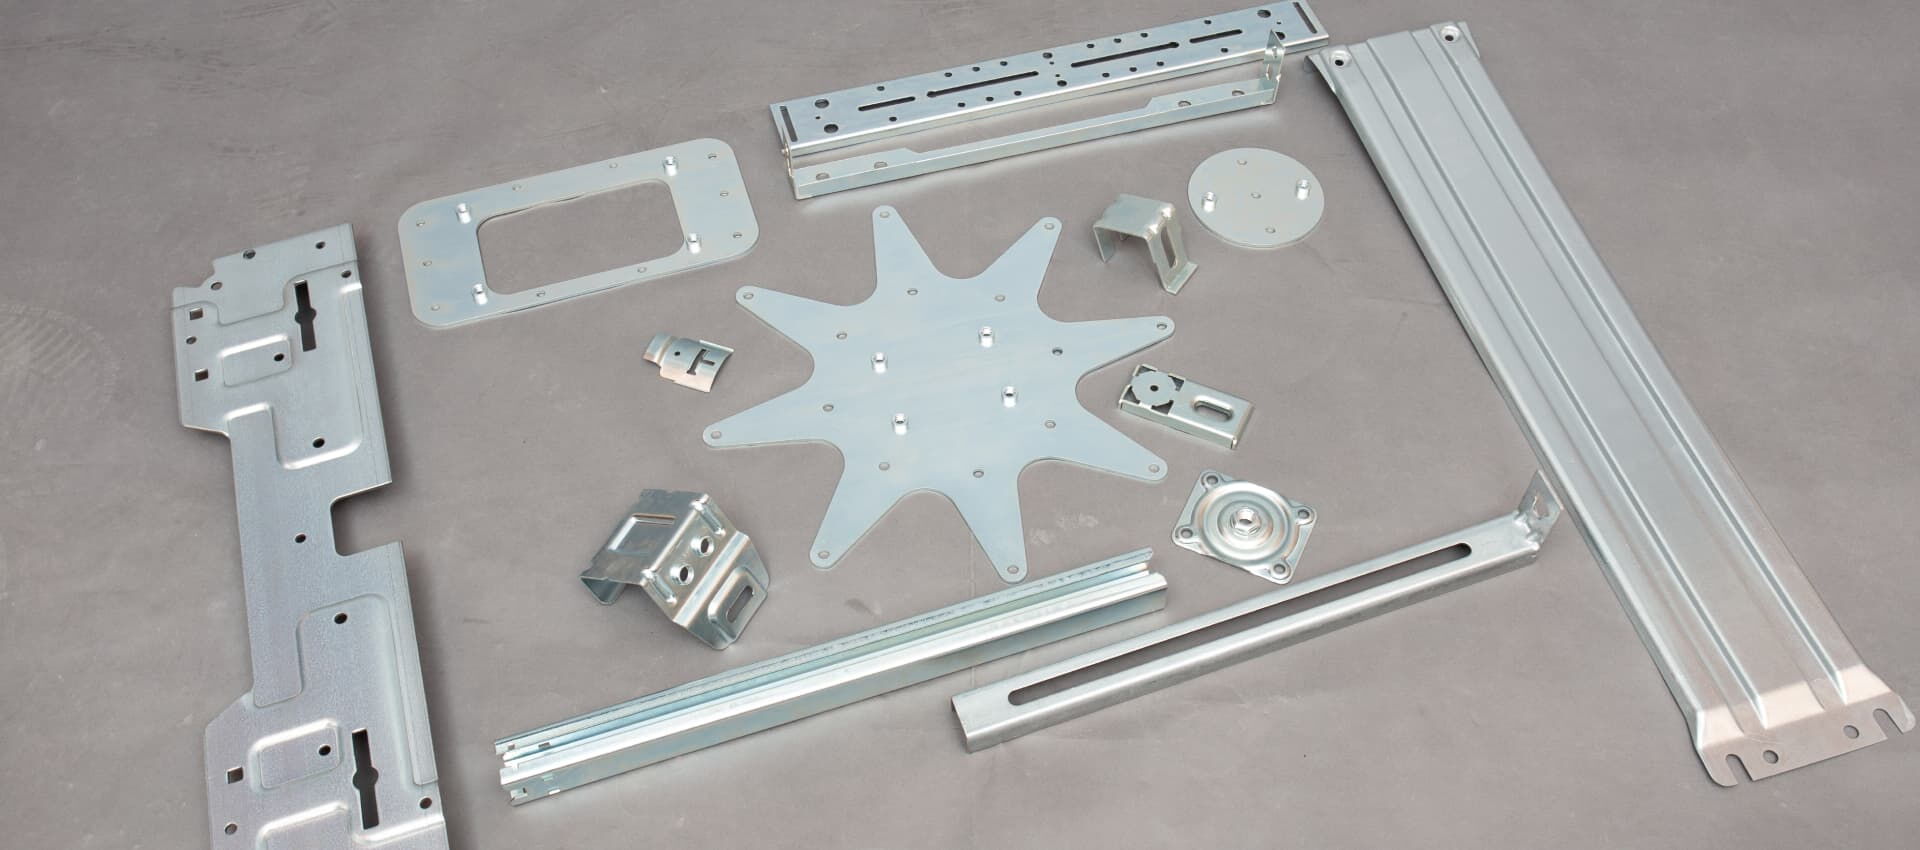
Branże, dla których cynkujemy i malujemy
Prosimy o przesłanie rysunku lub próbki
Prosimy podać materiał, rozmiar części, ilość oraz wymaganą klasę odporności na korozję lub liczbę godzin w komorze solnej.
Odpowiadamy w ciągu jednego dnia roboczego.